
Publicerad: 7 juni 2026
Av: Yanwei Hu, teknisk expert på Cymber Metal
God morgon allihopa,
Yanwei Hu här från Cymber Metal.
För arton månader sedan gav en amerikansk försvarsentreprenör oss en trasig C17200-berylliumkopparfjäderpack från en högvibrerande flygelektronikmodul. Delarna hade specificerats för toppåldrat tillstånd med 1 200 MPa UTS och skulle klara 10^7 cykler vid 450 MPa alternerande spänning. De gick sönder vid 2,3 × 10^6 cykler med klassiska utmattningsränder som initieras vid verktygsmärken från konventionell bearbetning.
Reservdelarna vi tillverkade frånC17300plåten — samma nominella hållfasthet, men med kontrollerad blytillsats för bearbetbarhet och en noggrant sekvenserad lösningsglödgnings- + åldringshärdningscykel — översteg 1,4 × 10^7 cykler i samma testrigg. Skillnaden var inte legeringskvaliteten på pappret. Det var hur materialet bearbetades från plåt till färdig komponent.
År 2026, när högspänningscyklisk belastning uppstår i flyg- och rymdaktuatorer, borrhålsverktyg, högtillförlitliga kontaktdon och precisionsförsvarsmekanismer, accepterar senioringenjörer inte längre "berylliumkoppar" som en generisk specifikation. De kräver C17300 när bearbetbarhet, utmattningshållfasthet och dimensionsstabilitet efter åldring måste samexistera.
Varför C17300 överträffar andra berylliumkopparkvaliteter under hög belastning
C17300 är en blyad höghållfast berylliumkoppar (nominellt 1,9 % Be, 0,4 % Pb). Blyet förbättrar spånbrottet och minskar verktygsslitage utan att offra kärnegenskaperna som gör berylliumkoppar oersättlig vid högbelastning:
- Draghållfasthet vid maximal åldring 1 100–1 300 MPa
- Sträckgräns vanligtvis 1 000–1 150 MPa
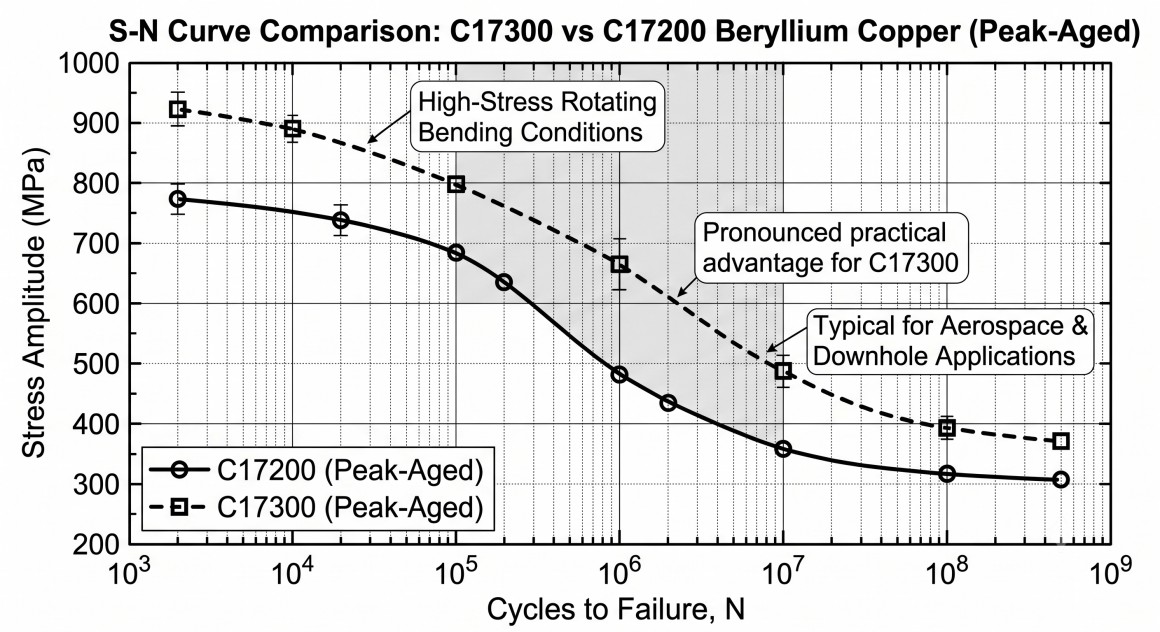
- Utmärkt utmattningshållbarhetsgräns (ofta >450 MPa vid 10^7 cykler vid roterande böjning)
- Elektrisk konduktivitet 22–28 % IACS i topptillstånd
- Gnistfri och god korrosionsbeständighet i marina och industriella miljöer
Jämfört med C17200 erbjuder C17300 mätbart bättre bearbetbarhet samtidigt som den bibehåller nästan identiska utmattnings- och hållfasthetsprestanda. För delar som kräver omfattande fräsning, borrning eller gängning före slutlig åldring, leder detta direkt till lägre verktygskostnad, striktare processkontroll och färre kasserade komponenter.
Värmebehandlingssekvens: Den dolda variabeln som avgör om toleranser överlever
Berylliumkoppar utvecklar sin högspänningsförmåga först efter korrekt lösningsglödgning (vanligtvis 800–850 °C) följt av åldringshärdning (315–330 °C i 2–3 timmar). Sekvensen i vilken du bearbetar i förhållande till dessa termiska cykler är avgörande.
Vanliga fellägen som vi fortfarande ser från andra leverantörer:
- Bearbetning helt i åldrat tillstånd → kraftigt verktygsslitage och risk för ytskador som initierar utmattningssprickor.
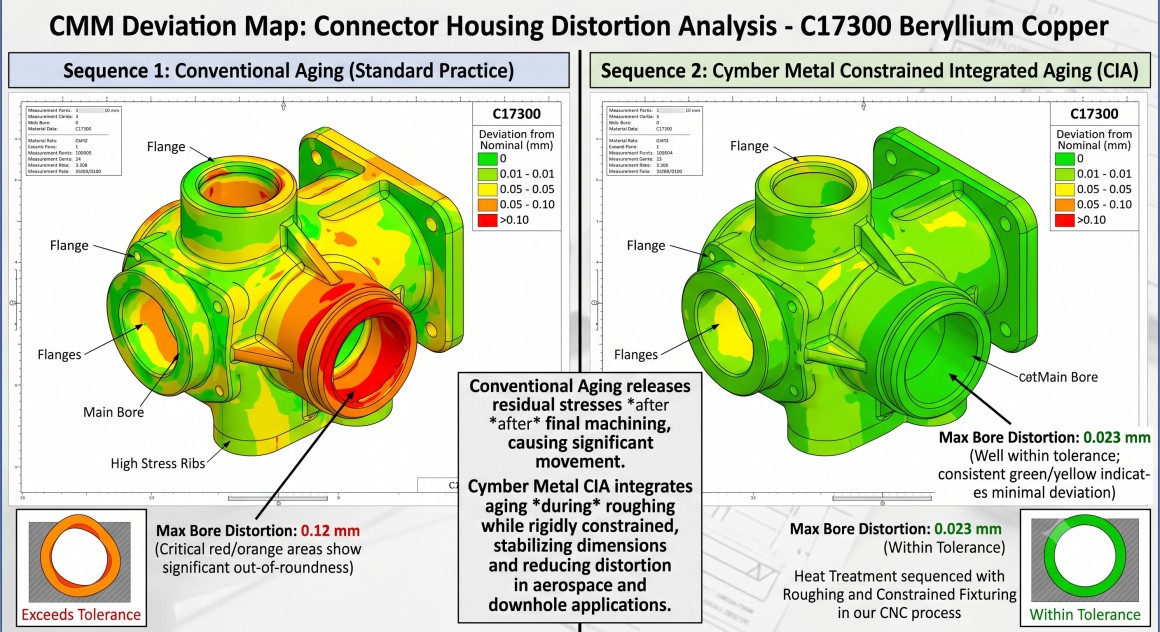
- Grovbearbetning i lösningsglödgat tillstånd, sedan åldring utan begränsning → 0,08–0,15 mm deformation på precisionshål och tunna sektioner.
- Överåldring för att "återställa" dimensioner → förlust av utmattningshållfasthet och spänningskorrosionskänslighet.
I vårCYMBER CNC-bearbetningsverkstadVi behandlar värmebehandling som en integrerad processvariabel. För högbelastade C17300-komponenter brukar vi:
- Grovmaskin från plåt eller stång i lösningsglödgat eller lätt åldrat tillstånd.
- Tillämpa en kontrollerad slutlig åldringshärdningscykel med fixtur som begränsar kritiska dimensioner.
- Finishera maskinens kritiska funktioner efter åldring för att uppnå önskad ytintegritet och tolerans.
Denna metod håller rutinmässigt ±0,02 mm på hål och ±0,05 mm på tunna sektioner samtidigt som den ger fullständiga mekaniska egenskaper vid toppåldring.
Precisionsbearbetning av C17300: Säkerhet, verktygslivslängd och ytintegritet
Bearbetning av berylliumkoppar har ett icke-förhandlingsbart säkerhetskrav: alla operationer måste kontrollera luftburet berylliumdamm under OSHA och internationella exponeringsgränser. Vår verkstad är utrustad med slutna fleroperationscentra, högeffektiv filtrering och dokumenterade hanteringsprotokoll som gör att vi kan bearbeta C17300 säkert i produktionsvolymer.
Ur ett processperspektiv bearbetar C17300 rent när parametrarna är korrekta:
- Hårdmetall- eller PCD-verktyg vid 150–300 SFM med högtryckskylning
- Positiv spångeometri och skarpa kanter för att minimera eggbildning
- Kontrollerad spånavgång för att förhindra omskärning av spånor som kan fastna och skapa spänningshöjare
Vi uppnår rutinmässigt Ra ≤0,6 μm på tätnings- och kontaktytor – avgörande för både utmattningslivslängd och elektrisk prestanda i högbelastade kontaktdon.
Cymber Metals integrerade kapacitet — Material + Process, inte bara Lager
Senioringenjörer bryr sig framför allt om en sak: kommer den färdiga delen att uppfylla specifikationerna efter varje termisk och mekanisk operation, med full spårbarhet?
Vi besvarar den frågan genom att kontrollera hela kedjan:
- Djuplager av C17300-plåt, -stång, -band och -tråd i vårt 3 200-tons lager, allt med kvarncertifikat och batchspårbarhet
- Intern kapacitet att sekvensera grovbearbetning, begränsad åldrande och finbearbetning i ett kontrollerat flöde
- Komplett dokumentationspaket inklusive värmebehandlingsregister, mekaniska testresultat och dimensionsrapporter som uppfyller de mest krävande kvalitetssystemen inom flyg- och försvarsindustrin
Du kan utforska hela vårt sortiment av berylliumkoppar här:Berylliumkopparprodukter
Se exakt hur vi förvandlar C17300-plåt och -stång till utmattningskritiska precisionskomponenter här:CYMBER CNC-bearbetningsverkstad
Praktisk specifikationsvägledning för högspänningstillämpningar
| Krav | Rekommenderad metod för C17300 | Varför det är viktigt för högstressande tjänster |
|---|---|---|
| Toppmekaniska egenskaper | Lösningsglödgning + begränsad åldring till topptillstånd | Maximal utmattningshållfasthet och sträckgräns |
| Dimensionsstabilitet | Grov maskin → begränsad ålder → finbearbetningsmaskin | Håller ±0,02–0,05 mm efter termisk cykling |
| Ytintegritet | Skarp PCD/karbid, Ra ≤0,6 μm, tryckrestspänning | Förhindrar utmattning vid verktygsmärken |
| Säkerhet och efterlevnad | Sluten bearbetning med dokumenterade berylliumkontroller | Uppfyller OSHA och kundernas EHS-krav |
| Spårbarhet | Fullständiga MTR + värmebehandlingsregister + FAI | Uppfyller AS9100/NADCAP-nivårevisioner |
Slutliga tankar
I högbelastade miljöer väljs inte berylliumkoppar C17300 för sitt kilogrampris. Det väljs eftersom det, när det bearbetas korrekt från plåt till precisionsbearbetning och kontrollerad åldring, ger en unik kombination av styrka, utmattningsbeständighet, konduktivitet och dimensionsstabilitet som få andra material kan matcha.
De ingenjörer som lyckas är de som behandlar hela sekvensen – materialtillstånd, värmebehandlingstidpunkt, bearbetningsparametrar och ytintegritet – som en enda integrerad process snarare än en serie överlämningar mellan leverantörer.
Cymber Metals 3 200 ton stora lager, dokumenterade CNC-processflöde och förmåga att hantera värmebehandlingssekvensering och finbearbetning i en anläggning byggdes just för dessa krävande applikationer. Vi levererar inte bara berylliumkopparplåt eller -stång. Vi levererar färdiga, utmattningskvalificerade komponenter med den spårbarhet och processkontroll som seniora ingenjörer kräver.
Om du för närvarande specificerar eller kvalificerar C17300 (eller överväger det) för en cyklisk tillämpning med hög belastning, skicka oss din ritning, spänningskrav och eventuella begränsningar gällande värmebehandling eller ytintegritet. Vi kommer att granska processkedjan och visa dig exakt hur vi kontrollerar de variabler som avgör om delen överlever i drift.
Kontakta oss för support för C17300-plåt, stång och precisionsbearbetade komponenter
Publiceringstid: 7 juni 2026