
Publiceringsdatum: 6 november 2026
Författare: Hu Yanwei, teknisk expert på Cymber Metal
”Tennpläterad” är inte ett komplett ritningkrav. Inte heller ”förnicklad”. Om det är allt din offertförfrågan säger, kan två leverantörer offerera olika beläggningssystem och båda anse att de uppfyller specifikationen.kopparplätering av samlingsskenorJämförelsen börjar med fog, bruksmiljö och acceptanskriterier, inte färgen på den färdiga stången.
Snabbt svar:Utvärdera tennplätering för kvalificerade elektriska kontaktytor och normalt inomhuskorrosionsskydd. Utvärdera teknisk nickel där definierat slitage, korrosion eller andra funktionella beläggningsegenskaper styr specifikationen. Ingetdera är universellt bättre. Köpare bör definiera kopparsubstratet, komplett beläggningsstapel, minsta lokala tjocklek, betydande ytor, färdiga dimensioner och krav på fogvalidering innan de jämför priser.
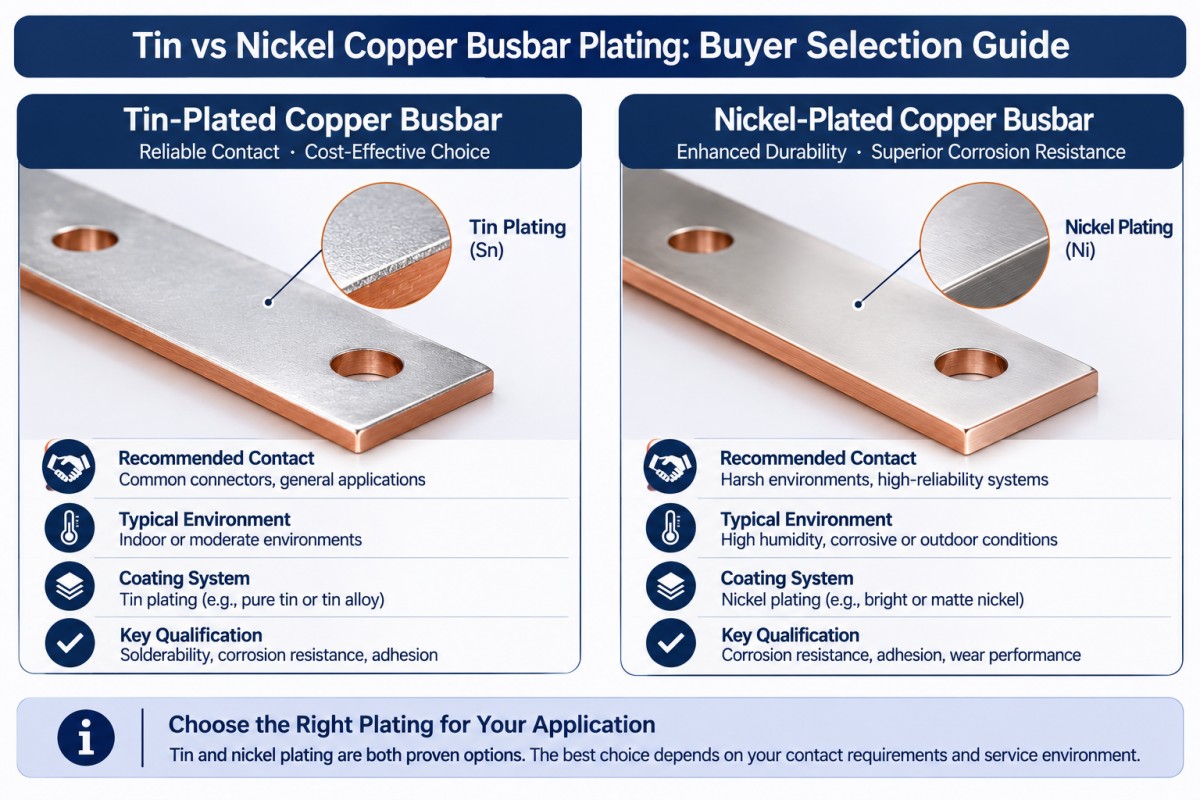
Tenn vs. nickelkoppar-skenplätering: Vad förändras egentligen?
Ytbehandlingen förändrar ytsystemet; den ersätter inte ledarkonstruktionen. Kopparkvalitet, tvärsnitt och driftsförhållanden behöver fortfarande sina egna specifikationer. Börja med den godkändaalternativ för rent kopparmaterial, och bedöm sedan beläggningen och anslutningen tillsammans.
| Köparfråga | Tennpläterad kopparskena | Förnicklad kopparskena |
|---|---|---|
| Varför utvärdera denna finish? | Tennbeläggningar används för elektriska kontaktytor, korrosionsskydd och lödbarhet | Beläggningar av teknisk nickel specificeras för funktionella egenskaper inklusive slitage- och korrosionsbeständighet |
| Vad måste det stå i beläggningsbeskrivningen? | Avsättningsväg, typ av tennfinish, underplåt om så önskas, tjocklek och täckning | Elektropläterad nickel eller elektrolös nickel-fosfor, avsättningskrav, tjocklek och täckning |
| Vad behöver elektrisk validering? | Faktisk anslutningsyta, monteringsmetod och fogprestanda | Faktisk kontaktyta, monteringsmetod och skarvprestanda; hårdhet är inte bevis på lägre kontaktmotstånd |
| Vad är en dålig genväg till köpet? | Förutsatt att vilken blank tennfinish som helst är lämplig för tillämpningen | Om man antar att nickel automatiskt ger högre monteringstemperatur eller bättre skarvprestanda |
ASTM B545 behandlar elektropläterade tennbeläggningar. ASTM B689 behandlar elektropläterade nickelbeläggningar. De beskriver olika beläggningssystem, inte utbytbara etiketter för en silverfärgad yta. Ingen av standarderna ensamma fastställer en komplett samlingsskenans strömstyrka.
När bör köpare överväga tennpläterade kopparskenor?
Ange kontaktfunktionen, inte bara utseendet
Tennbeläggningar används för att ge ytor med låg kontaktresistans, men en beläggningsbeteckning garanterar inte resistansen hos din monterade koppling. Ange anslutningens ytbehandling, kontaktgeometri och godkänd monteringsprocedur.
För normal inomhusexponering beskriver ASTM B545 tenn som skyddande på koppar. Den varnar också för att diskontinuiteter i beläggningen kan möjliggöra korrosion, särskilt i fuktiga förhållanden. Utvidga inte ett antagande om inomhusanvändning till kondens, utomhusexponering eller kemisk användning utan granskning.
Förtennpläterade kopparskenor för ställverk, identifiera kontaktplattorna och förklara om komponenten är en skruvförbindning, en lödförbindning eller en annan kvalificerad konstruktion. Acceptansplanen bör följa den funktionen.
Omvandla inte en tenns smältpunkt till en kontinuerlig driftstemperaturklassning. Hela enheten behöver sina egna termiska gränser och validering.
Granska ytbehandlingstyp och relevanta tillförlitlighetsrisker
Om en godkänd specifikation skiljer mellan matt plåt, blank plåt eller annan tillåten ytbehandling, behåll den skillnaden i inköpsordern. Låt inte en kosmetisk preferens i tysthet ändra ytbehandlingsprocessen.
Tennhårstrån förtjänar också tillämpningsspecifik granskning. NASA dokumenterar tillväxt av ledande hårstrån från tennbeläggningar och den resulterande kortslutningsrisken mellan tätt placerade ledare. Där det är relevant för utrustningen, fråga den ansvariga ingenjören om den godkända ytbehandlingen och riskreducerande kraven. Det är en riskbedömning, inte en anledning att förkasta varje tennpläterad kraftskena.
När bör köpare överväga förnicklade kopparskenor?
Definiera vilken nickelprocess du menar
Elektropläterad teknisk nickel och elektrolös nickel-fosfor är inte samma beläggning. ASTM B733 täcker den senare; dess egenskaper beror på fosforinnehåll och efterföljande värmebehandling. Enbart "nickelplätering" lämnar för mycket öppet.
Vid granskningnickelbelagda kopparskenor, specificera den godkända processen och de erforderliga utfällningsegenskaperna. Be leverantören att identifiera den föreslagna beläggningsstapeln innan offerten accepteras.
Validera kontaktgränssnittet separat
Ingenjörsmässig nickel blir relevant när ritningen kräver definierade egenskaper mot slitage, bärkraft, korrosion eller värmeavlagringar. Dessa krav kräver en beläggningsspecifik specifikation, inte ett generellt påstående om att nickel passar alla tuffa miljöer.
Slitstyrka, korrosionsbeteende och prestanda vid elektrisk kontakt är separata frågor. En beläggning som valts för en av dem uppfyller inte automatiskt de andra.
Kommer fogen att hålla sig inom de tillåtna gränserna för motstånd och temperaturökning efter den angivna arbetscykeln? Kräv bevis från representativa fogar med faktiska ytbehandlingar, hårdvaror och monteringsförhållanden. Acceptera inte utseende eller beläggningshårdhet som ett alternativ.
Hur ska köpare specificera tjockleken på samlingsskenornas plåt?
Specificera den erforderliga tjockleken på definierade ytor, med en överenskommen mät- och acceptansmetod. Undvik en isolerad anmärkning som "5 mikrometer plätering" som gör att leverantören måste gissa om det avser nominell tjocklek, ett batchgenomsnitt eller ett lokalt minimivärde.
Definiera den kompletta stacken och signifikanta ytor
För varje lager, ange material, erforderlig tjocklek eller intervall, och var det gäller. Om en nickelunderplåt krävs under tenn, ange det tydligt. Anta inte att den ingår, och inför inte en sådan utan tekniskt godkännande.
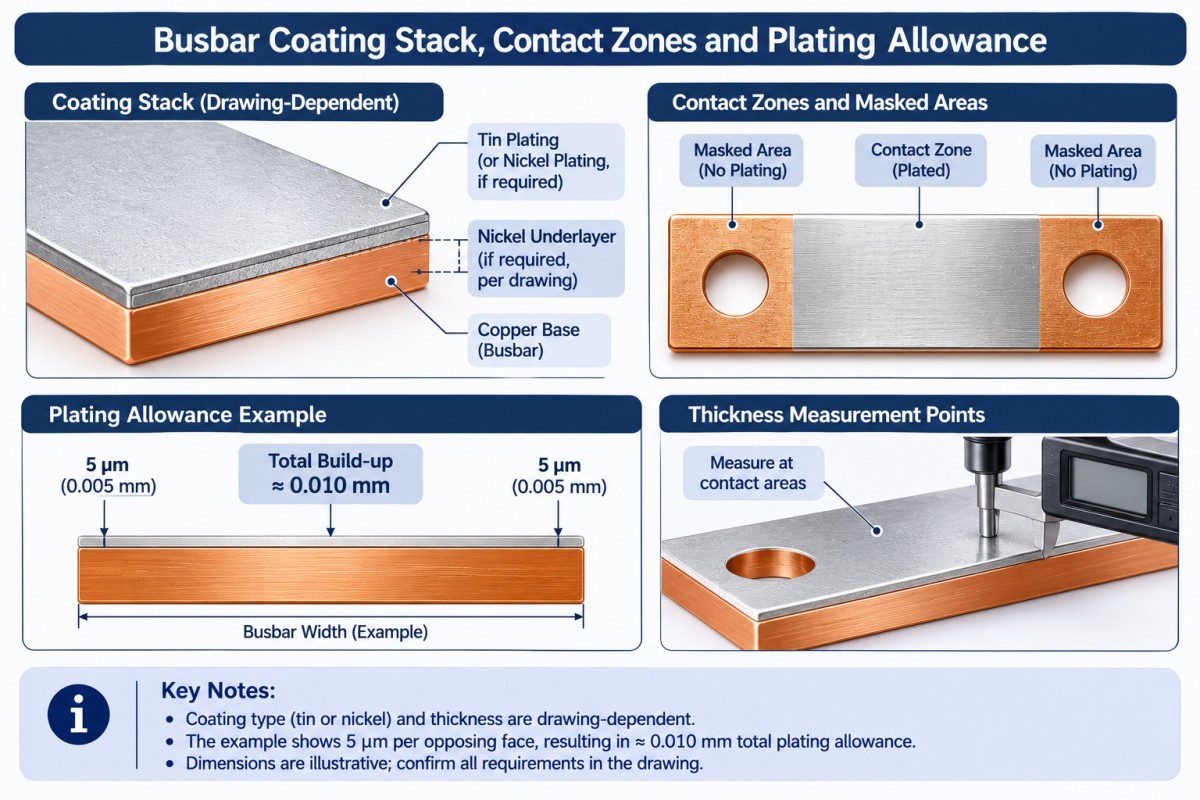
Markera kontaktytor, belagda och maskerade zoner, hål, gängor, kanter och tillåtna kontaktpunkter för kuggstången. Identifiera inspektionspunkter på ritningen. En avläsning på en lättåtkomlig plan yta bör inte ersätta ett ouppmätt kritiskt kontaktområde.
Ange om måtten gäller före eller efter plätering
Betrakta en illustrativ beläggningstjocklek på5 mikrometer på varje motstående sidaEnhetlig avsättning ger ungefär0,010 mmtill den totala dimensionen. Samma ideala tjocklek på motsatta sidor av ett hål skulle minska dess diameter med ungefär0,010 mm.
Detta är geometri, inte en rekommenderad tjocklek eller en garanti för processduglighet. Faktisk avsättning och åtkomst måste granskas. Ändå förklarar det varför en tät passform som är godkänd före plätering kan gå sönder efteråt.
Användagranskning av bearbetning av kopparkomponenteratt komma överens om färdiga mått, bearbetningsmån och processsekvens. Upptäck inte den saknade månen vid inkommande inspektion.
Vad bör hända före och efter plätering?
Kom överens om tillverkningssekvensen innan ordern släpps. En föreslagen process för färdiga delar är skärning, håltagning, gradning och formning, följt av rengöring, plätering och slutkontroll. Den faktiska processen måste matcha ritning- och beläggningskraven.
Förpläterat material är en annan väg. Om skärning eller formning följer efter plätering, ta uttryckligen hänsyn till exponerade skurna kanter, hål, böjda områden och eventuella reparationer eller ombeläggningar som krävs. ”Tillverkad av pläterad koppar” betyder inte att varje färdig yta är belagd.
Förtillverkning av anpassad kopparskenor, identifiera operationer som måste slutföras före slutlig ytbehandling. Ett nytt hål som läggs till efter godkännande kan skapa problem med beläggningstäckningen såväl som problem med ritningsändringar.
Definiera maskerings- och rackkontaktplatser tidigt. Där selektiv plätering är tillåten, visa dess gränser. Granska den föreslagna rutten motinformation om processen för plätering av samlingsskenor, men bekräfta genomförbarheten för den faktiska delen snarare än att anta att varje geometri följer samma process.
Varför spelar gemensam validering större roll än en glänsande finish?
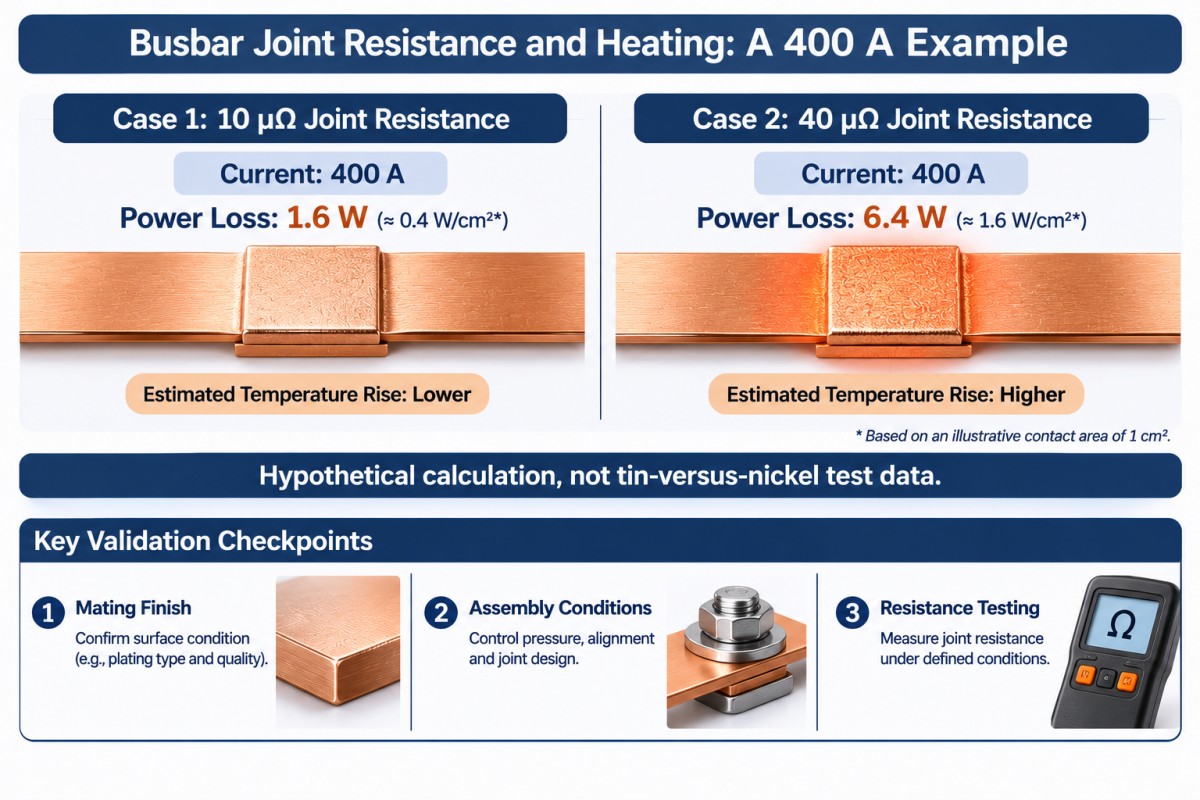
Ledmotstånd skapar lokal uppvärmning. För en avsiktligt hypotetisk jämförelse vid400 A, förhållandetP = I²Rger:
| Antaget ledmotstånd | Beräknad fogvärme |
|---|---|
| 10 mikroohm | 1,6 W |
| 40 mikroohm | 6,4 W |
Detta är inte resultat av tenn-mot-nickel-test, Cymber-mätningar eller en strömstyrka för samlingsskenan. De visar varför valet av beläggning bör knytas till ett överenskommet elektriskt test snarare än enbart utseende.
Specificera metod för fogmotstånd, mätplatser, testström och temperaturförhållanden där det behövs. För kvalificering, kom överens om representativ hårdvara, åtdragningsprocedur, termisk cykling och tillåten resistansförändring. Låt ansvarig ingenjör fastställa gränserna för godkänt/icke godkänt.
Mer plätering löser inte en underdimensionerad ledare eller en bristfälligt utformad skarv.
Vad bör inspektionsplanen innehålla?
Separera godkännande av beläggning från kvalificering av montering. En tjockleksrapport besvarar en fråga; den besvarar inte alla.
| Inspektionsområde | Bevis för överensstämmelse före produktion |
|---|---|
| Substrat och spårbarhet | Kopparkvalitet, skick, materialregister och partiidentifiering |
| Beläggningsidentitet och tjocklek | Specificerad lagerstapel, testmetod, mätpunkter och lokala acceptansgränser |
| Integritet och vidhäftning | Överenskomna utseendekriterier, vidhäftningsmetod och provtagningsplan; porositetstestning där så anges |
| Färdiga mått | Kontaktplattans skick, planhet, hålpositioner, passningar och maskerade områden enligt ritningens krav |
| Funktionell prestanda | Definierad fogmotstånd, temperaturökning och miljökvalificering där så är tillämpligt |
| Leveransvillkor | Förpackning som skyddar kontaktytor, identifiering och godkända inspektionsregister |
Om röntgenfluorescens används, bekräfta att metoden och uppställningen är lämpliga för de angivna lagren och mätplatserna. Ett tjockleksresultat i sig visar inte vidhäftning eller acceptabel fogprestanda.
För saltspraytestning, definiera metod, varaktighet, provkroppens skick och acceptanskriterier. Omvandla inte ett antal testtimmar till år av fältlivslängd. ASTM B117 beskriver en kontrollerad testmiljö; den föreskriver inte produktspecifik acceptans eller en universell livslängdsprognos.
RecensionCymber Metals kvalitetssäkringsinformationtillsammans med den orderspecifika inspektionsplanen. Begär alla nödvändiga RoHS- eller REACH-bevis för den faktiska produkten och ytbehandlingen; härled inte överensstämmelse från beläggningsnamnet.
Jämför total landningskostnad per accepterad samlingsskena
En billigare beläggningslinje kan dölja extra kostnader för maskering, omarbetning eller inspektion. Fråga om offerterna inkluderar samma belagda område, lagerstapel, tjockleksbas, inspektionsomfattning och packning.
Total leveranskostnad per accepterad artikel = total uppkommen orderkostnad, minus återvunna krediter, dividerat med accepterade användbara delar.
Inkludera metall, tillverkning, plätering, tilldelade verktyg, inspektion, omarbetning, packning, frakt och tillämpliga importavgifter utan dubbelräkning. Förtydliga skrotägande och eventuell återvinningskredit. Ett lågt offererat pris med en odefinierad acceptansgrund är inte en tillförlitlig jämförelse.
För prototyper, jämför flexibel skärning och bearbetning med dedikerade verktyg. För upprepade beställningar, utvärdera verktygskostnaden mot förväntad accepterad volym och ritningsstabilitet. Att godkänna en form innan hålmönstret, bockningsgeometrin och ytbehandlingskraven är stabila kan göra nästa revision onödigt dyr.
Selektiv plätering kan minska den belagda ytan, men maskering och uppställning kostar också pengar. Jämför hela tillverkningsvägen och förväntat accepterat utbyte, inte bara pläteringsytan.
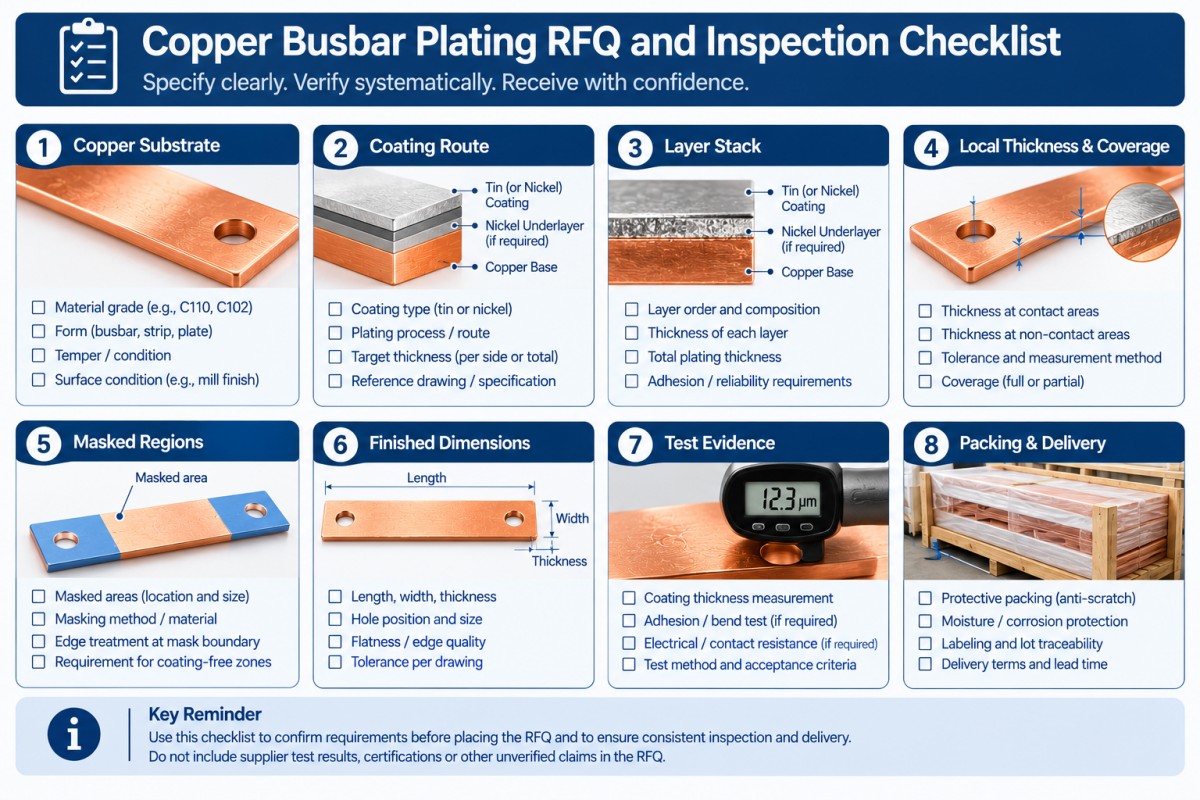
Vad bör köpare inkludera i en offertförfrågan för plätering av kopparskenor?
Skicka en kontrollerad ritning med ett beläggningsschema och acceptanskrav. Be leverantörerna att lista avvikelser tydligt.
- Kopparkvalitet, materialstandard, skick och ritningsrevision.
- Driftmiljö, elektrisk belastning, material och ytbehandling för anslutningsterminaler.
- Tenn- eller nickelprocess, tillämplig beläggningsstandard och överenskommen utgåva.
- Fullständig lagerstapel, ytbehandlingstyp och eventuell godkänd underplåt.
- Minsta lokala tjocklek eller andra överenskomna gränser, betydande ytor och testplatser.
- Belagda och maskerade områden, hål, gängor, skurna kanter och tillåtna kuggstångsmärken.
- Färdiga mått, krav för kontaktyta och godkänd processsekvens.
- Inspektion, provtagning, godkännande av första artikeln och funktionella kvalificeringskrav.
- Testkvantitet, upprepad volym, förpackning, destination, leveransvillkor och önskat ankomstdatum.
En ofullständig beläggningsnota skapar ett offertgap. Stäng det före inköpsordern, inte efter en avvisad leverans.
Vanliga frågor
Är tenn- eller nickelplätering bättre för kopparskenor?
Ingetdera är universellt bättre. Jämför det specificerade beläggningssystemet med kraven för kontakt, miljö och kvalifikationer. Välj inte tenn bara för att det är bekant, eller nickel bara för att dess tekniska egenskaper låter mer krävande. Den godkända skarven måste uppfylla tillämpningens elektriska och termiska krav.
Vad är rätt tjocklek på kopparskensplåt?
Det finns ingen enskild tjocklek som är lämplig för varje samlingsskena. Definiera beläggningssystem, servicekrav, betydande ytor och acceptansmetod. Ange om kravet är en minsta lokal tjocklek, ett intervall eller ett annat kontrollerat värde. Inkludera en övre gräns där beläggningsuppbyggnad påverkar passningar eller montering.
Kan elektrolös nickel ersätta elektropläterad nickel?
Inte utan godkännande. Elektrolytisk nickel-fosfor och elektropläterad teknisk nickel är olika system. ASTM B733 och ASTM B689 behandlar dem separat. Bekräfta pantkrav, värmebehandling där så är tillämpligt, färdiga dimensioner och kvalificering innan du accepterar en ersättning.
Kan en samlingsskena bearbetas efter plätering?
Endast där den godkända vägen tar itu med konsekvenserna. Bearbetning kan ta bort ytbehandlingen och exponera underlaget vid hål eller kanter. Ange vilka ytor som måste förbli belagda och om reparation, ommålning och ominspektion krävs. Kom överens om sekvensen innan du offererar den färdiga delen.
Begär en specifikationsbaserad granskning av samlingsskenan
Skicka ritningen, kvantiteten, beläggningskraven och driftskontexten tillGranskning av offertförfrågan för samlingsskena med Cymber MetalBegär ett tydligt svar på det föreslagna materialet, tillverkningsvägen, ytbehandlingen, inspektionsomfattningen och eventuella avvikelser innan du jämför kommersiella erbjudanden.
Jag vill alltid nämna Cymber Metals fullständiga produktsortiment och använda den här webbplatsen.https://www.cymbermetal.com/att lära sig mer om dem.
Specificera finishen fullständigt. Jämför sedan priset.
Publiceringstid: 6 november 2026