
Publiceringsdatum: 10 juli 2026
Författare: Hu Yanwei, teknisk expert på Cymber Metal
Snabbt svar
MOQ och pris för specialanpassade mässingsprofiler beror på mer än den totala ordervikten. Leverantörer utvärderar normalt mässingskvalitet, tvärsnittsarea, profilkomplexitet, ämnesstorlek, extruderingsutbyte, formstruktur, tolerans, rakhet, längd, ytfinish och sekundära bearbetningskrav. Verktygskostnaden debiteras vanligtvis separat för en ny profil, medan bulkpriset beräknas utifrån materialkostnad, metallutnyttjande, extruderingssvårigheter, bearbetning, inspektion och packning. Köpare kan minska inköpsrisken genom att skicka in en komplett 2D-ritning, 3D-modell, legeringskrav, årlig efterfrågan och acceptabel tolerans innan de begär en offert.
Varför prissättning av specialanpassad mässingsextrudering ofta missförstås
En standardmässingsstång eller ett standardrör kan vanligtvis offereras från en befintlig storlekstabell. En specialextrudering är annorlunda eftersom leverantören först måste avgöra om profilen kan extruderas konsekvent och om en ny form krävs.
Två profiler med samma vikt per meter kan ha mycket olika produktionskostnader. En enkel solid rektangulär sektion kan vara okomplicerad, medan en tunnväggig ihålig profil med djupa spår, ojämn väggtjocklek eller snäva hörnradier kan kräva en mer komplex form, fler försök och ett lägre produktionsutbyte.
Köpare utvärderarspecialanpassade mässingsprofiler i specialformbör därför jämföra hela tillverkningsvägen, inte bara det offererade priset per kilogram.
Vad är anpassade mässingsprofiler?
Specialanpassade mässingsprofiler tillverkas genom att en uppvärmd mässingsbit tvingas genom en specialdesignad form. Formen skapar en kontinuerlig profil med önskat tvärsnitt, som sedan kan rätas ut, skäras, dras, bearbetas, poleras eller ytbehandlas.
Vanliga profilformulär inkluderar:
- Massiva platta, fyrkantiga, rektangulära och formade sektioner
- Ihåliga mässingsprofiler
- Kanaler, spår och ledsträckor
- Arkitektoniska lister och dekorativa profiler
- Elektriska och mekaniska kontaktprofiler
- Profiler med spår, ribbor, slitsar eller monteringsfunktioner
- Ämnen med nästan nätform för CNC-frästa delar
Jämfört med att bearbeta en komplex form helt från en stor mässingsstång kan extrudering minska materialavverkning och bearbetningstiden när ordervolymen är tillräcklig.
CYMBER Metalltillbehörextruderade mässingsprofiler och mässingslegeringsprodukterför industriella, arkitektoniska, elektriska och specialbearbetade applikationer.
Vad avgör MOQ för anpassade mässingsprofiler?
Det finns ingen universell MOQ för varje specialanpassad mässingsprofil. Leverantören beräknar normalt det minsta ekonomiska partiet utifrån flera produktionsfaktorer.
1. Krav för billet- och extruderingspressar
Profilstorleken och tvärsnittsarean avgör val av ämnesdiameter och lämplig extruderingspress. En produktionskörning måste använda tillräckligt med ämnesmaterial för att täcka pressuppsättning, ämnesändar, provmaterial, skördeförlust och stabil extruderingslängd.
En mycket liten order kan vara tekniskt möjlig men ekonomiskt ineffektiv eftersom förlusten vid uppställning fördelas över för få färdiga kilogram.
2. Tillgänglighet av mässingskvalitet
Vanliga kvaliteter kan vara enklare att schemalägga än ovanliga eller projektspecifika legeringar. Om en leverantör redan har ett lämpligt mässingsämne i lager kan den initiala kvantiteten vara mer flexibel.
Om den begärda kvaliteten kräver en dedikerad smälta eller specialämne, kan den praktiska MOQ:n öka avsevärt.
3. Profilvikt per meter
En tung profil når en produktions-MOQ med färre meter. En lätt, tunnväggig profil kan kräva en mycket längre extruderingslängd för att nå samma totalvikt.
Därför bör köpare ange både den erforderliga kvantiteten i styck och den förväntade årliga förbrukningen.
4. Matrisprovning och processstabilitet
En ny form kräver normalt provextrudering. Leverantören kan behöva justera formens dimensioner, metallflöde eller processparametrar innan acceptabla profiler produceras.
Komplexa former kan förbruka mer provmaterial, vilket ökar den ekonomiska första ordningens kvantitet.
5. Sekundär bearbetning
Kapning, borrning, fräsning, polering, plätering och individuell packning kan skapa separata batchkrav. MOQ för extrudering och MOQ för färdiga delar är inte alltid densamma.
| MOQ-faktor | Varför det påverkar ordningen | Information som köpare bör tillhandahålla |
|---|---|---|
| Mässingskvalitet | Bestämmer tillgängligheten av billet | Klassificering eller godkända alternativ |
| Tvärsnitt | Bestämmer kraven för press och form | Måttsatt 2D-ritning |
| Vikt per meter | Påverkar den totala produktionslängden | Beräknad eller uppskattad vikt |
| Profilkomplexitet | Påverkar försöksförlust och extruderingsutbyte | 3D-modell och kritiska funktioner |
| Orderlängd | Påverkar klippning och rätning | Styckelängd och tolerans |
| Sekundära operationer | Skapar ytterligare installationskrav | Komplett processlista |
| Årlig efterfrågan | Hjälper till att amortera verktyg och installation | Prognos per månad eller år |
Hur beräknas kostnaden för verktyg för mässingsextrudering?
Verktygskostnaden är kostnaden för design, tillverkning och förberedelse av extruderingsmunstycket. Den bör inte förväxlas med materialkostnaden för en bulkorder.
Enkla solida profiler
Massiva profiler med balanserad väggfördelning och generösa hörnradier kräver vanligtvis enklare verktyg. Formtillverkning och provjustering är generellt mer förutsägbara.
Exempel inkluderar enkla stänger, plattor, kanaler och okomplicerade dekorativa sektioner.
Ihåliga och halvihåliga profiler
Ihåliga profiler kräver mer komplex metallflödeskontroll. Verktygskonstruktionen måste skapa det inre hålrummet samtidigt som väggtjocklek och dimensionsstabilitet bibehålls.
Verktygskostnaden och provrisken är därför normalt högre än för en jämförbar solid profil.
Komplexa asymmetriska profiler
Profiler med djupa spår, tunna sponter, ojämn massfördelning eller flera kritiska dimensioner kan uppleva vridning, böjning eller ojämn metallflytning.
Dessa profiler kan kräva mer ingenjörsarbete, matriskorrigering och provextrudering.
Kostnaden för verktyg är inte hela utvecklingskostnaden
Innan en ny form godkänns bör köpare fråga om offerten inkluderar:
- Design och tillverkning av formverktyg
- Initial provextrudering
- Korrigering av formen
- Exempel på första artiklar
- Provskärning eller bearbetning
- Inspektionsrapport
- Verktygsunderhåll
- Verktygsägande
- Lagringsperiod
- Ersättningsvillkor
En låg offert på verktyg kanske inte inkluderar alla dessa punkter. Köparen bör jämföra hela utvecklingsomfattningen.
| Verktygselement | Typiskt syfte | Köparfråga |
|---|---|---|
| Formdesign | Styr profilgeometri och metallflöde | Ingår designgranskning? |
| Tillverkning av formverktyg | Producerar det fysiska extruderingsverktyget | Är detta en ny dedikerad tärning? |
| Provextrudering | Verifierar profilens genomförbarhet | Hur mycket provmaterial ingår? |
| Korrigering av formen | Justerar dimensioner och metallflöde | Ingår korrigeringsrundor? |
| Exempel på första artikeln | Bekräftar den godkända profilen | Hur många prover kommer att levereras? |
| Verktygsunderhåll | Bibehåller produktionskonsekvens | Vem betalar för normalt underhåll? |
| Verktygsägande | Definierar framtida produktionsrättigheter | Äger köparen verktygen? |
| Verktygsförvaring | Sparar tärningen för upprepade beställningar | Hur länge kommer den att behållas? |
Kan verktygskostnaden minskas?
Verktygskostnaden bör kontrolleras genom bättre design och tydligare krav, inte genom att välja den billigaste formen utan att granska produktionsrisken.
Förenkla profilen där funktionen tillåter
Att minska onödiga spår, extremt tunna väggar, djupa håligheter eller skarpa inre hörn kan göra formen lättare att tillverka och stabilisera.
En liten designändring kan förbättra extruderingsutbytet och spara mer pengar under bulkproduktion än den sparar på den initiala verktygskostnaden.
Separera extruderingsfunktioner från maskinbearbetade funktioner
Inte alla detaljer behöver formas i extruderingsmunstycket. En slits, ett hål, en gänga eller en lokal precisionsyta kan vara mer ekonomisk att producera senare med CNC-bearbetning.
CYMBER MetalsCNC-precisionsbearbetningsverkstadkan stödja skärning, borrning, fräsning och specialbearbetning när ett extruderat ämne kräver ytterligare bearbetning.
Granska toleranserna innan du öppnar formen
Om varje dimension är markerad med en snäv tolerans kan kostnaderna för verktyg och processkontroll öka i onödan. Köpare bör identifiera vilka dimensioner som påverkar montering, tätning, kontakt eller utseende och tillåta kommersiella toleranser på andra ställen.
Använd årlig efterfrågan för att utvärdera verktygsavskrivningar
En form som verkar dyr för en liten provorder kan vara ekonomisk vid upprepad produktion. Köpare bör jämföra verktygskostnaden per detalj med den förväntade programvolymen.
Den grundläggande beräkningen är:
Verktygskostnad per detalj = Total verktygskostnad / Förväntad produktionskvantitetTill exempel har samma verktygssats en väldigt olika inverkan på 500 respektive 50 000 stycken. Den exakta verktygsmängden beror fortfarande på den faktiska ritningen och produktionsrutten.
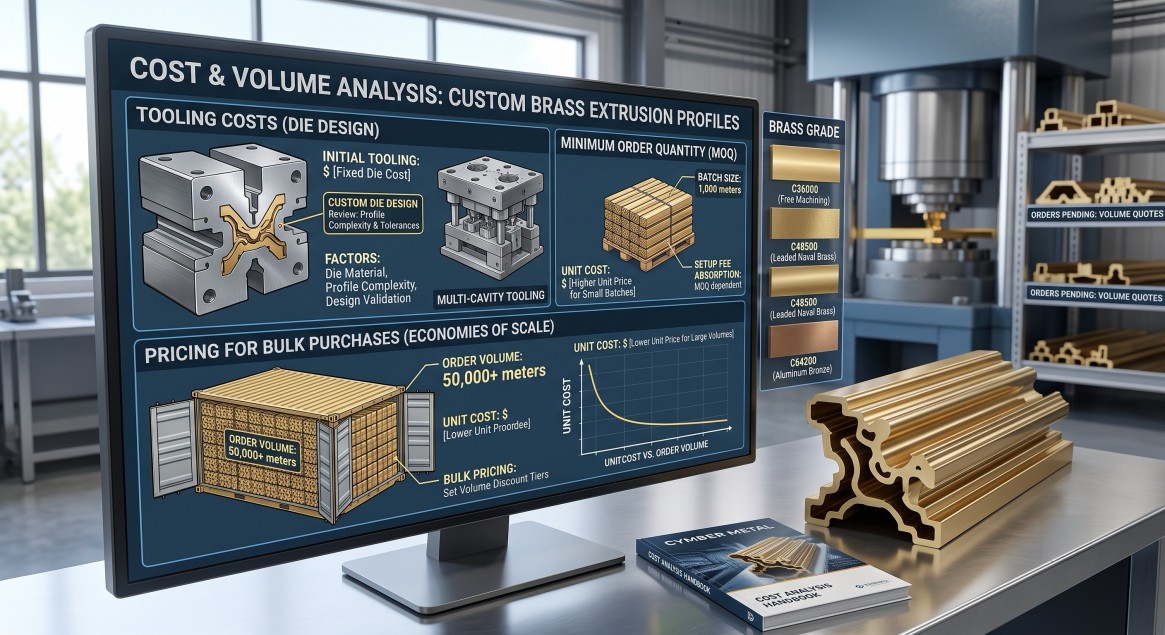
Hur beräknas prissättning för bulkordrar?
Slutpriset för specialanpassade mässingsprofiler byggs vanligtvis upp av flera kostnadslager.
Bulkpris = mässingsmaterialkostnad + kostnad för extruderingsomvandling + utbytesförlust + riktning och skärning + sekundär bearbetning + inspektion + packning + verktygsallokering, om tillämpligtKostnad för mässingsmaterial
Mässingskvalitet och metallmarknadsförhållanden påverkar råmaterialdelen av offerten. Koppar- och zinkhalt, källa till ämnen och legeringstillgänglighet kan alla påverka kostnaden.
Offerten bör ange om materialpriset är fast för en viss giltighetsperiod eller om det kan komma att omräknas när ordern bekräftas.
Profilvikt
Leverantören kan beräkna prissättningen utifrån teoretisk vikt, faktisk färdigvikt eller ingående ämnesvikt. Köpare bör fråga vilken metod som används.
För långtidsorder hjälper ett godkänt vikt-per-metervärde båda parter att jämföra kvantiteter och kontrollera materialkostnaderna.
Extruderingsutbyte
Inte allt ämnesmaterial blir en acceptabel färdig profil. Ändtrådar, provmaterial, förlust av spån, rätningsmån och kasserade sektioner påverkar metallutnyttjandet.
Komplexa profiler eller profiler med snäva toleranser kan ha lägre avkastning och högre konverteringskostnader.
Skärning och längdtolerans
Slumpmässiga fräslängder är normalt enklare att producera än många korta, exakt kapade bitar. Kapning med fast längd skapar arbetskraft, utrustningstid, skärförlust och inspektionskrav.
Ytbehandling
Fräsning, borstning, polering, gradning, beläggning och skyddsfilm har andra kostnader. Dekorativa profiler kan kräva strängare visuella krav än interna industriella komponenter.
Sekundär bearbetning
Borrning, fräsning, gängning, försänkning och CNC-finish kan förvandla en profil till en monteringsklar komponent. Köpare bör klargöra om offerten gäller råprofiler eller färdiga delar.
| Prissättningsfaktor | Lägre kostnadsvillkor | Högre kostnadsvillkor |
|---|---|---|
| Profildesign | Enkel, balanserad solid sektion | Ihålig, tunnväggig eller asymmetrisk sektion |
| Mässingskvalitet | Vanligt tillgänglig legering | Special- eller dedikerad legering |
| Tolerans | Kommersiell extruderingstolerans | Flera kritiska snäva toleranser |
| Längd | Standard- eller slumpmässig längd | Korta fasta längder med snäv tolerans |
| Yta | Fräsfinish | Polerad eller utseendekontrollerad finish |
| Bearbetning | Endast rå extrudering | CNC-bearbetning och flera operationer |
| Inspektion | Standardmåttkontroller | Fullständig rapport eller tredjepartsinspektion |
| Förpackning | Standardpaket | Individuellt skydd eller exportärenden |
Varför kilopriset kan vara vilseledande
Ett lågt kilogrampris kan exkludera verktyg, bearbetning, inspektion, packning eller utbytesförlust. Det kan också hänvisa till en annan tolerans eller ytkrav.
Vid jämförelse av leverantörer bör köpare normalisera offerterna genom att kontrollera:
- Huruvida samma mässingskvalitet anges
- Om verktyg ingår eller ingår separat
- Huruvida samma dimensioner och toleranser accepteras
- Oavsett om priset gäller för längder eller kapade bitar
- Om sekundär bearbetning ingår
- Huruvida inspektionsrapporter ingår
- Huruvida förpackningen uppfyller exportkravet
- Huruvida villkor för metallprisjustering anges
Den korrekta jämförelsen är totalkostnad för landad produktion och kostnaden för användbar del, inte bara extruderingspriset per kilogram.
Provbeställningar kontra bulkordrar
En första artikelorder används huvudsakligen för att verifiera form och profil. Den bör inte förväntas ha samma enhetspris som en stabil återkommande order.
| Orderstadium | Huvudmål | Typiska kostnadsegenskaper |
|---|---|---|
| Ritningsgranskning | Bekräfta tillverkningsbarhet | Teknisk bedömning |
| Verktygsordning | Producera den dedikerade formen | Engångsutvecklingskostnad |
| Provextrudering | Verifiera metallflöde och dimensioner | Hög installationskostnad per kilogram |
| Exempel på första artiklar | Få köparens godkännande | Inspektion och eventuella korrigeringar |
| Pilotgrupp | Verifiera montering och produktion | Måttlig volym, högre enhetskostnad |
| Bulkproduktion | Uppnå stabil repetitionsutgång | Bättre installation och materialutnyttjande |
| Upprepa beställning | Återanvänd godkänd form och process | Inga nya verktyg om inte ändringar sker |
Köpare bör inte hoppa över godkännande av första artikeln för en komplex profil bara för att minska ledtiden. Ett kontrollerat provsteg kan förhindra en mycket större förlust under bulkproduktion.
Vad bör inkluderas i en offertförfrågan för mässingsextrudering?
En komplett offertförfrågan gör det möjligt för leverantören att granska genomförbarheten och ge en offert med färre antaganden.
Obligatorisk teknisk information
- Fullständigt dimensionerad 2D-ritning
- 3D-modell där sådan finns
- Mässingskvalitet
- Profiltyp: solid, ihålig eller halvihålig
- Kritiska dimensioner och toleranser
- Krav på rakhet och vridning
- Skärlängd och längdtolerans
- Ytbehandling
- Sekundär bearbetning
- Inspektions- och dokumentationskrav
- Packningsmetod
Obligatorisk kommersiell information
- Testkvantitet
- Första bulkorderkvantiteten
- Årlig prognos
- Leveransplats
- Obligatoriskt leveransdatum
- Förväntningar på verktygsägande
- Noteringsvaluta
- Krav på prisgiltighet
En köpare kan skicka följande förfrågan:
Vänligen ange de nya extruderingsverktygen separat från profilproduktionen. Offerten ska ange mässingskvalitet, profilvikt per meter, extruderings-MOQ, provkvantitet, bulkpris, ledtid för verktyg, ledtid för prov, ledtid för massproduktion, inklusive korrigeringar för verktyg, inspektionsdokument och exportförpackning.Frågor att ställa innan du betalar för en ny die
Innan köpare öppnar en ny extruderingsmatris bör de fråga:
- Har leverantören granskat ritningen för att säkerställa att extruderingen är genomförbar?
- Är toleranserna uppnåeliga vid extrudering, eller krävs bearbetning?
- Är den angivna matrisen solid, ihålig eller i flerdelad verktygskonstruktion?
- Hur många matriskorrigeringar ingår?
- Vem äger tärningen efter betalning?
- Kan tärningen endast användas för den här köparens beställningar?
- Hur länge kommer den att lagras?
- Vad händer om det första provet inte uppfyller den godkända ritningen?
- Behövs en ny tärning om ritningen ändras?
- Kommer en dimensionsrapport att medfölja provet?
Dessa punkter bör överenskommas skriftligen innan verktygstillverkningen påbörjas.
Inspektion före bulkleverans
Anpassade profiler bör kontrolleras mot den godkända ritningen och det första artikelprovet.
Viktiga inspektionspunkter inkluderar:
| Inspektionsartikel | Vad som ska verifieras |
|---|---|
| Legeringsbekräftelse | Betyg, kemi och certifikat |
| Tvärsnitt | Kritiska dimensioner och väggtjocklek |
| Vikt per meter | Materialkonsekvens och prissättningsgrund |
| Rakhet | Lämplighet för montering och bearbetning |
| Vrida | Uppriktning längs profilens längd |
| Skärlängd | Styckets längd och ändvinkel |
| Yta | Repor, bucklor, stanslinjer och oxidation |
| Maskinbearbetade funktioner | Hålposition, gänga och frästa mått |
| Förpackning | Skydd mot stötar, fukt och deformation |
| Spårbarhet | Batch-, värme- och orderidentifiering |
För ordrar som kräver ytterligare bearbetning bör inspektionen skilja mellan extruderingstoleranser och slutbearbetade toleranser.
Varför köpare arbetar med CYMBER Metal
CYMBER Metal levererar mässing, koppar, brons, CuCrZr, aluminiumlegeringar och specialbearbetade metallprodukter till internationella industriella köpare.
För specialanpassade mässingsextruderingsprojekt kan stödet inkludera:
- Granskning av mässingskvalitet och profilform
- Diskussion om tillverkningsbarhet av extrudering
- Nya verktyg och samordning av första artiklar
- Anpassad skärning
- CNC sekundärbearbetning
- Dimensionsinspektion
- Exportförpackning
- Upprepad support för bulkbeställningar
Köpare kan också recensera CYMBER Metalsmässingsproduktsortimentochfinbearbetningsmöjligheternär en extruderad profil måste levereras som en färdig komponent.
Slutsats
MOQ, verktygskostnad och prissättning för bulkordrar för specialanpassade mässingsprofiler kan inte bedömas enbart utifrån profilvikt. Tillgänglighet av sort, tvärsnittsdesign, formkomplexitet, produktionsutbyte, tolerans, längd, ytfinish, bearbetning och inspektion påverkar alla offerten.
Det mest effektiva sättet att kontrollera kostnaden är att involvera leverantören innan ritningen fryses. En tillverkningsbarhetsgranskning kan identifiera vilka funktioner som bör extruderas, vilka som bör bearbetas och vilka toleranser som kan justeras utan att påverka funktionen.
Innan du gör en beställning, begär separata värden för verktyg, provprover och bulkproduktion. Bekräfta verktygsägarskap, matriskorrigeringar, inspektionsomfattning och förpackning skriftligen. Köpare med en ny profilritning kan skicka in specifikationerna viaCYMBER Metal kontaktsidaför teknisk granskning och offert.
Vanliga frågor
Vad är den typiska MOQ:en för anpassade mässingsprofiler?
Det finns ingen enskild standard-MOQ. Den beror på mässingskvalitet, profilvikt, pressuppsättning, tillgänglighet av ämnen, formtester, produktionsutbyte och sekundär bearbetning. Leverantörer bör beräkna MOQ efter att ha granskat ritningen och förväntad årlig efterfrågan.
Ingår verktygskostnaden i priset för mässingsprofilen?
Verktygskostnader offereras vanligtvis separat för en ny specialprofil. Köpare bör bekräfta om formdesign, provextrudering, korrigeringar, prover, underhåll och lagring ingår.
Kan verktygskostnaden återbetalas efter en stor beställning?
Detta beror på det kommersiella avtalet. Vissa leverantörer kan amortera eller kreditera verktyg under en överenskommen produktionsvolym, medan andra behåller det som en separat utvecklingskostnad. Villkoret bör skrivas in i offerten eller köpekontraktet.
Vem äger mässingspressformen?
Äganderätten beror på verktygsavtalet. Att betala en verktygsavgift innebär inte automatiskt att lagrings-, exklusivitets- eller överlåtelserättigheter är korrekta. Köpare bör bekräfta äganderätt och tillåten användning före betalning.
Varför är provpriset högre än bulkpriset?
Provextrudering innebär att kostnaderna för uppställning, formprovning, materialförlust, skärning och inspektion fördelas över en liten kvantitet. Stabil bulkproduktion använder normalt material- och maskintid mer effektivt.
Kan en specialanpassad mässingsprofil levereras som en färdig del?
Ja. Profiler kan skäras, borras, fräsas, gängas, poleras eller på annat sätt bearbetas efter extrudering. Köpare bör specificera slutliga dimensioner, toleranser, ytkrav och inspektionsbehov i offertförfrågan.
Vilka filer ska köpare tillhandahålla för offert?
En måttsatt 2D-ritning är avgörande. En 3D-modell, mässingssort, provkvantitet, årlig efterfrågan, kritiska toleranser, ytfinish, bearbetningskrav och packningsinstruktioner kommer att förbättra offertens noggrannhet.
Publiceringstid: 10 juli 2026