
Publicerad: 21 maj 2026
Av: Yanwei Hu, teknisk expert på Cymber Metal
God morgon allihopa,
Yanwei Hu här från Cymber Metal.
För två veckor sedan fick jag ett akut samtal från en EPC-entreprenör för datacenter i Singapore. Deras 2 MW-kanalsystem för samlingsskenor misslyckades med värmeavbildningstester vid 45 % belastning – temperaturen på de heta punkter som nådde 118 °C på skarvarna, medan konstruktionen förutspådde 78 °C.
Boven? Elektrisk kopparplåt specificerad som ”C11000, 6 mm tjock, halvhård”. Det som faktiskt anlände var 5,7 mm nominell tjocklek med 0,4 mm variation över bredden, plus kvarvarande valssmörjmedel som skapade mikrokontaktmotstånd vid varje skruvförband.
År 2026, med datacenter, laddningshubbar för elbilar och havsbaserade vindkraftstransformatorstationer som driver strömtätheterna över 4 A/mm², förblir dessa små avvikelser inte längre små. De leder till förluster i megawattimmar och oplanerade avbrott.
Idag bryter jag nerfem icke-förhandlingsbara parametrarVarje elingenjör måste vara noggrann när de specificerar högledande kopparplåt för samlingsskenor – och exakt hur Cymber Metals integrerade modell eliminerar risken.
Varför elektrisk kopparplåts kvalitet avgör samlingsskenans prestanda
Samlingsskenor är cirkulationssystemet i alla högeffektsinstallationer. Kopparplåt (vanligtvis 3–12 mm tjock) är ryggraden för styva samlingsskenor, laminerade paket och specialprofiler eftersom den erbjuder den bästa kombinationen av konduktivitet, mekanisk hållfasthet och enkel stansning/bockning.
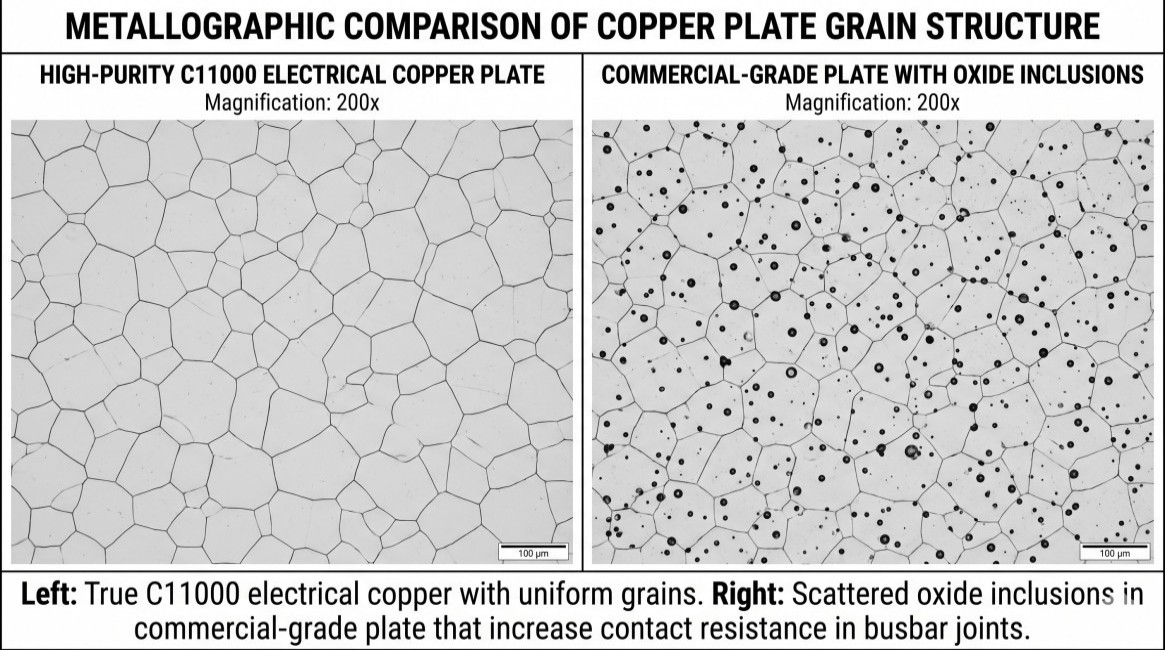
Problemet år 2026 är att "elektrisk kopparplåt" har blivit en marknadsföringsterm. Många leverantörer levererar material som uppfyller grundläggande renhetskrav men som inte fungerar under verkliga monteringsförhållanden.
De 5 kärnparametrarna du måste specificera år 2026
1. Konduktivitet och renhet (den icke-förhandlingsbara baslinjen)
- Minst 100 % IACS vid 20 °C (58 MS/m)
- UNS C11000 (ETP) eller C10100 (OF) — aldrig generisk "elektrisk koppar"
- Syrehalt ≤30 ppm för ETP; ≤10 ppm för äkta syrefria kvaliteter som används i vakuum- eller vätgaslödda fogar
Allt under 98 % av IACS skapar mätbara I²R-förluster som förvärras över hundratals meter samlingsskena.
2. Tjocklekstolerans och planhet
- Standardtolerans: ±0,10 mm för 3–6 mm platta; ±0,15 mm för tjockare profiler
- Planhet: ≤0,5 mm/m avvikelse (kritisk för laminerade samlingsskenpaket)
En tjockleksvariation på 0,3 mm över en 400 mm bred platta skapar ojämn tryckfördelning i skruvförband – precis det som orsakade de heta punkterna i Singapore.
3. Anlöpnings- och mekaniska egenskaper
- H02 (halvhård) är den optimala lösningen för de flesta samlingsskenor — god styrka med tillräcklig duktilitet för böjning utan sprickbildning
- H04 (hård) för miljöer med höga vibrationer
- Undvik H00 (glödgad) om du inte behöver maximal formbarhet — den fjädrar tillbaka för mycket under stansning
4. Ytbeskaffenhet
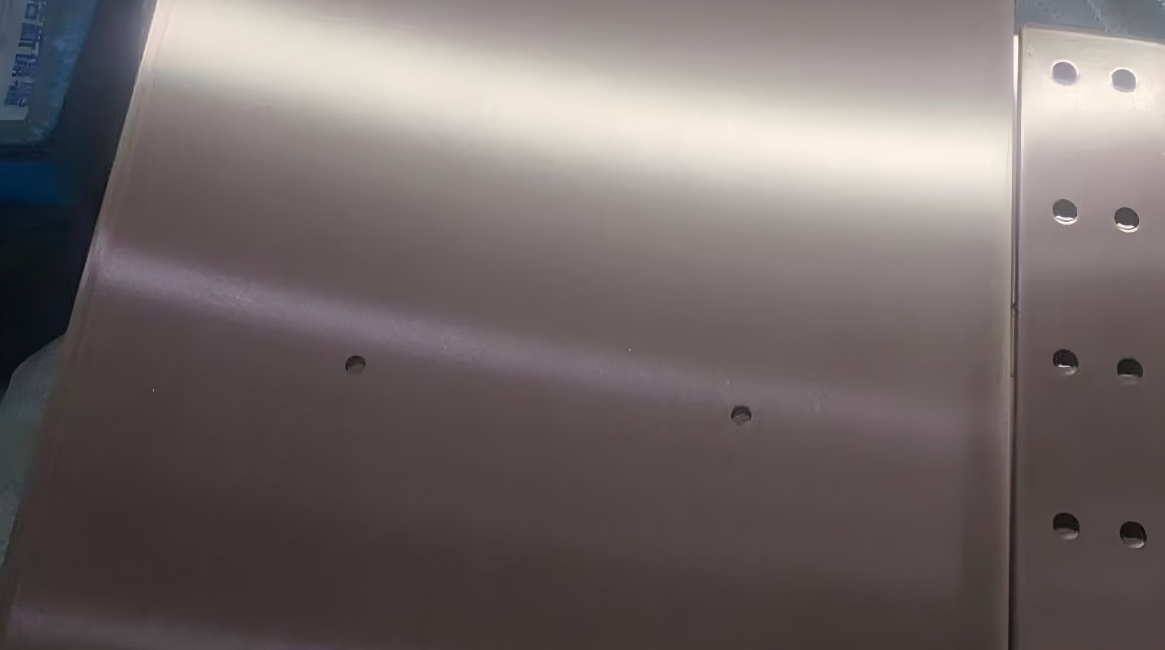
- Blank, oxidfri, fri från valssmörjmedel eller skyddande oljerester
- Ra ≤ 1,6 μm för kontaktytor
- Eventuell kvarvarande film ökar kontaktmotståndet med 15–30 % och accelererar oxidation under belastning
5. Kantkonditionering och gradkontroll
- Klippta eller laserskurna kanter måste avgradas till <0,1 mm
- Grader skapar spänningshöjande egenskaper och kan tränga igenom isoleringen under laminering
-
Vanliga upphandlingsfällor vi ser varje vecka under 2026
- Platta som säljs som "elektrisk kvalitet" som faktiskt är 99,7 % ren med 80–120 ppm syre
- Tjockleksvariation dold innanför valsverkets toleransband
- "Halvhårt" material som egentligen är kvartshårt — orsakar överdriven återfjädring och feljustering av fogarna
- Ytolja som aldrig avlägsnades före beläggning eller isolering
-
Varför Cymber Metals modell ger dig en orättvis fördel
De flesta distributörer arbetar fortfarande utifrån en "katalog + valsningsorder". När man behöver 12 ton 8 mm C11000-plåt med tät planhet för en samlingsskenedrift i ett datacenter nästa månad, offererar de 8–12 veckor.
Cymber Metal fungerar annorlunda:
- 3 200 ton egenägt spotlageri Jiangyin med äkta elektrisk kopparplåt i 3–12 mm tjocklekar, flera härdningar och full spårbarhet
- CYMBER Samlingsskenstillverkningsverkstadsom laserskär, stansar, bockar, pläterar (tenn/silver/nickel), isolerar och monterar kompletta samlingsskenesystem från samma anläggning
- Fullständig intern kapacitet från råplåt till färdig, testad samlingsskenkanal — ingen andra leverantör, inga samordningsförseningar
Du kan kontrollera aktuella lagernivåer och lagerplatser här:CYMBER Färdiga Lagerhåll
Se exakt hur vi förvandlar elektrisk kopparplåt till färdiga samlingsskenor här:CYMBER Samlingsskenstillverkningsverkstad
Förra kvartalet levererade vi 28 ton verifierad C11000- och C10100-kopparplåt plus färdiga samlingsskenesystem till tre stora datacenterprojekt med en genomsnittlig ledtid på 11 kalenderdagar – inklusive fullständig MTR, SGS-batchtest och kundanpassad planhetscertifiering.
-
Vårt kompletta sortiment av ren koppar
Alla rena kopparprodukter finns tillgängliga från samma integrerade leveranskedja:
- Plattor och ark av ren koppar
- Stavar och stänger av ren koppar
- Rena kopparremsor och spolar
- Samlingsskenor i ren koppar (standard och pläterade)
- Fyrkantiga stänger i ren koppar
- Anpassade extruderade rena kopparprodukter
- Anpassade maskinbearbetade delar av ren koppar
-
Praktisk specifikationschecklista för elingenjörer
Parameter Rekommenderad specifikation för samlingsskenaanvändning Varför det spelar roll UNS-klass C11000 (ETP) eller C10100 (OF) Maximal konduktivitet + spårbarhet Tjocklekstolerans ±0,10 mm (3–6 mm); ±0,15 mm (6–12 mm) Jämnt ledtryck, inga heta punkter Flathet ≤0,5 mm/m Laminerad förpackningsinriktning Humör H02 (halvhård) — vanligast Balans mellan styrka och formbarhet Ytbehandling Ljus, Ra ≤1,6 μm, oxidfri Lägsta kontaktmotstånd Certifiering Fullständigt MTR + SGS batchtest + spårbarhet av värme/parti Inkommande inspektion godkänns första gången 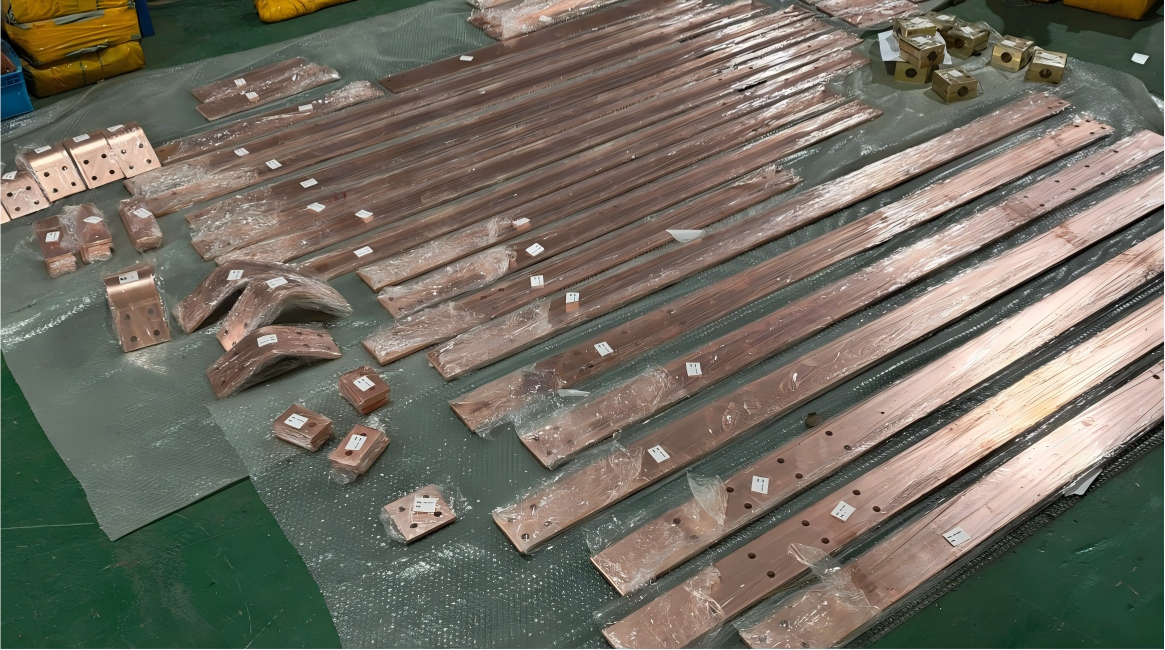
Slutliga tankar
År 2026 handlar samlingsskenans tillförlitlighet inte längre om "tillräckligt bra koppar". Det handlar om att specificera och ta emot elektrisk kopparplåt som faktiskt matchar fysiken i högströmssystem med hög tillförlitlighet.
De ingenjörer som vinner är de som behandlar varje parameter som mätbar och verifierbar – och som samarbetar med en leverantör som har verkliga lager och kan omvandla dem till färdiga enheter utan förseningar från flera leverantörer.
Cymber Metals 3 200-tons lager + integreradeCYMBER Samlingsskenstillverkningsverkstad+ Hela sortimentet av ren kopparprodukter har utformats för just denna verklighet. När er projekttidsplan inte klarar ytterligare 10 veckors väntetid, eller när en konduktivitetsbrist på 2 % kostar er hundratusentals kronor i energiförluster under 20 år, är vi partnern som kan flytta verifierad elektrisk kopparplåt från lagergolvet till er lastkaj på några dagar.
Redo att specificera med säkerhet?
Skicka oss din ritning för samlingsskenan, önskad tjocklek, härdning, kvantitet och eventuella krav på plåtering eller isolering. Vi bekräftar fysiskt lager, exakta parametrar och ett garanterat leveransdatum i ett enda svar.
Ladda ner checklista för elektriska kopparplåtsskenor 2026 (PDF)
Kontakta oss för omedelbar support för lager och tillverkning av samlingsskenor
Publiceringstid: 21 maj 2026