
Publicerad: 10 juni 2026
Av: Yanwei Hu, teknisk expert på Cymber Metal
God morgon allihopa,
Yanwei Hu här från Cymber Metal.
Förra året fick vi ett brådskande samtal från en ledande europeisk integratör av batterilagringssystem (BESS). Deras 12 meter långa containerbaserade 5 MWh-enhet upplevde upprepade varningar om termisk rusning under sommarens högsta urladdningscykler. Grundorsaken? Högströmsskenorna, tillverkade av standard C11000 ren kopparplåt, hade mjuknat under upprepade temperaturskillnader på 120–140 °C. Kontaktmotståndet vid skruvförbanden ökade dramatiskt, vilket skapade lokala heta punkter som det termiska styrsystemet inte längre kunde kontrollera.
Vi bytte ut samlingsskenorna mot precisionsbearbetadeC18150 Kromzirkoniumkoppar (CuCrZr) plattaEfter omkvalificering fungerade systemet stabilt vid full belastning med 28 °C lägre fogtemperaturer och inga ytterligare nedgraderingar. Skillnaden i materialkostnad var blygsam. Skillnaden i systemtillförlitlighet och garantitäckning var avgörande.
År 2026, med accelererande utbyggnad av energilagring i nätskala och högeffektshalvledarmoduler (SiC, GaN, IGBT) som driver effekttätheterna över 500 W/cm², ifrågasätts det gamla antagandet att "ren koppar alltid är bäst för konduktivitet" i verkstaden och ute i fält.
Högtemperaturverkligheten inom modern kraftelektronik
Både nya energilagringssystem och avancerade halvledarkylningstillämpningar utsätter kopparkomponenter för ihållande eller cykliska temperaturer långt över 100 °C. I BESS-växelriktare och batterikopplingar kan lokal uppvärmning från hög strömtäthet och dålig skarvdesign driva upp sektioner till 130–160 °C. I halvledarkylplattor och värmespridare kan gränssnittet mot enheten överstiga 150 °C under full belastning.
Vid dessa temperaturer,ren koppar börjar förlora sina mest värdefulla egenskaper.
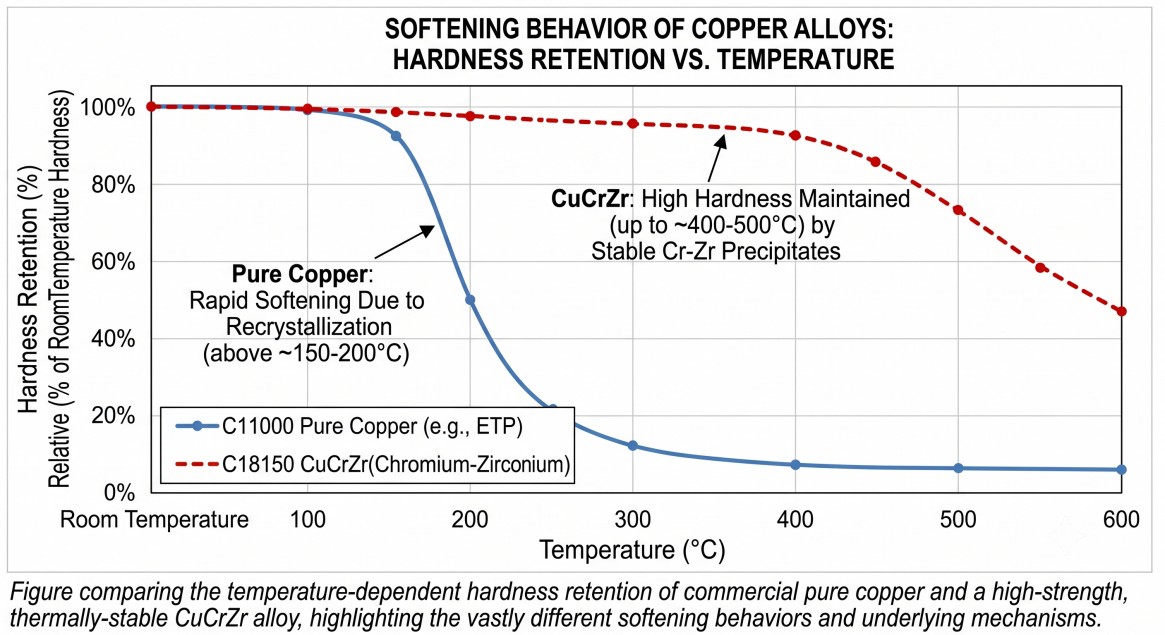
Ren koppar kontra CuCrZr: Den kritiska prestandaskillnaden vid förhöjd temperatur
| Egendom | Ren koppar (C11000 / C10100) | Kromzirkoniumkoppar (C18150 / CW106C) | Praktisk implikation i högeffektsapplikationer |
|---|---|---|---|
| Rumstemperatur elektrisk ledningsförmåga | ~100 % IACS | 75–90 % IACS | Ren koppar vinner vid 20 °C |
| Värmeledningsförmåga (20 °C) | ~400 W/m·K | ~320–350 W/m·K | Ren koppar något bättre |
| Mjukgöringstemperatur | ~150–200 °C (snabb omkristallisation) | >400–500 °C (nedbördshärdad) | CuCrZr vinner avgörande |
| Styrkehållning vid 200 °C | Betydande förlust | Bibehåller >80 % av rumstemperaturstyrkan | Avgörande för att bibehålla kontakttrycket |
| Krypmotstånd | Dålig över 150 °C | Utmärkt upp till 400+ °C | Långsiktig dimensionsstabilitet |
| Typiskt användningsfall för hög effekt | Lågtemperaturskenor | Högtemperaturskenor, kylflänsar, elektroder | CuCrZr för krävande termiska miljöer |
Krom och zirkonium i CuCrZr bildar fina, stabila utfällningar som fastnar korngränser och dislokationer. Detta höjer dramatiskt omkristallisationstemperaturen och ger legeringen verklig högtemperaturkapacitet samtidigt som den ger mycket god värmeledningsförmåga – ofta bättre än ren koppar när den rena kopparen har börjat mjukna och oxidera under användning.
DärCuCrZr-plattaGer tydliga fördelar år 2026
Nya energilagringssystem (BESS och nätlagring)Högströmsskenor, förbindningsledningar och växelriktarkomponenter utsätts för upprepade termiska cykler. CuCrZr bibehåller låg kontaktresistans över tusentals cykler eftersom det motstår mjukning och krypning. Detta förbättrar direkt tur- och retureffektiviteten och minskar risken för termiska rusningshändelser.
Termisk hantering av halvledareHögpresterande IGBT-, SiC- och GaN-moduler kräver värmespridare och kalla plattor som bibehåller ett nära kontakttryck även när enheten är varm. CuCrZrs kombination av god värmeledningsförmåga och hög hållfasthet vid förhöjda temperaturer gör det till det material man väljer för dessa kritiska gränssnitt.
Bearbetning av kromzirkoniumkoppar — Praktiska tips från verkstaden
CuCrZr är mer utmanande att bearbeta än ren koppar eller mässing eftersom det deformationshärdar och utfällningarna kan vara slipande. Men med rätt tillvägagångssätt bearbetas det rent och förutsägbart.
Här är de viktigaste rutinerna vi följer varje dag i vårCYMBER CNC-bearbetningsverkstadvid tillverkning av precisionskomponenter av CuCrZr:
- VerktygsvalAnvänd vassa, positivt spånbelagda hårdmetallskär (TiAlN- eller AlTiN-beläggningar fungerar bra). För finbearbetning på kritiska tätnings- eller kontaktytor ger polerade PCD-verktyg bästa möjliga ytintegritet och längsta livslängd.
- SkärhastigheterBörja försiktigt — vanligtvis 80–150 m/min för grovbearbetning och 120–200 m/min för finbearbetning med hårdmetall, beroende på diameter och styvhet. Högre hastigheter är möjliga med högtryckskylning och styva uppställningar, men var uppmärksam på eggbildning.
- Högtryckskylvätska är inte förhandlingsbarCuCrZr drar enorm nytta av kylning genom verktyget eller extern kylning med högt tryck (70–150 bar). Det kontrollerar värme, bryter spånorna effektivt och förhindrar deformationshärdning från alltför höga temperaturer.
- Matning och skärdjupAnvänd måttliga matningar (0,08–0,15 mm/varv) och undvik mycket lätta finbearbetningspassager som kan orsaka friktion och deformationshärdning. Konsekvent spånbelastning är viktigare än maximal hastighet.
- Vanlig fallgropMånga verkstäder behandlar CuCrZr som ren koppar och kör för fort eller med otillräcklig kylvätska. Resultatet blir snabbt verktygsslitage, dålig ytfinish och skador på underlaget som kan påverka utmattning eller elektrisk prestanda.
När dessa parametrar kontrolleras uppnår vi rutinmässigt Ra ≤0,8 μm på funktionella ytor och håller ±0,02 mm toleranser på kritiska egenskaper även efter efterföljande termisk bearbetning.
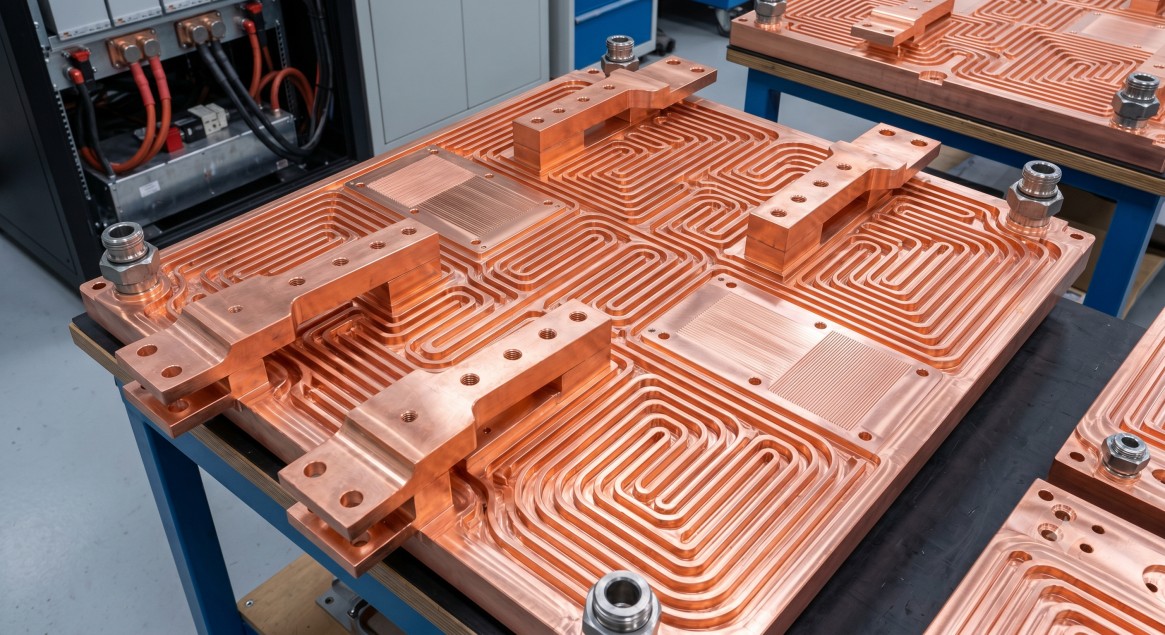
Ymber Metals integrerade kapacitet — lager, smide och precisionsbearbetning
Vi levererar inte bara CuCrZr-plåt. Vi kontrollerar hela värdekedjan som avgör om din högeffektskomponent fungerar tillförlitligt i drift.
- Djuplager av C18150 / CuCrZr-plåt, stång och stålstång i vårt 3 200-tons lager
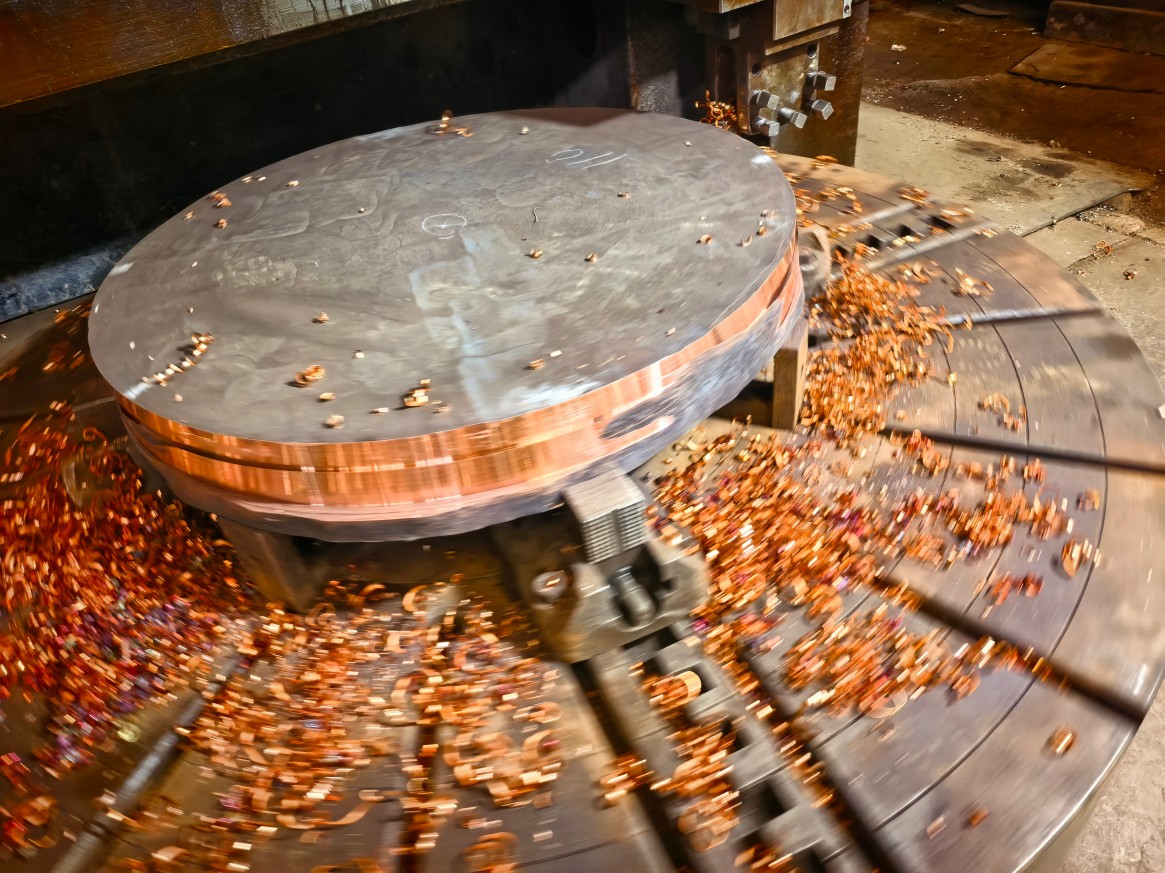
- Tung smidesverkstadkapacitet för komponenter med stor sektion eller nästan färdig form som skulle vara opraktiska eller dyra att bearbeta från plåt
- IntegreradCYMBER CNC-bearbetningsverkstadmed dokumenterade processer för CuCrZr-delar med hög tolerans och hög ytintegritet
- Full spårbarhet från råmaterial genom värmebehandling (lösning + åldring) och slutlig bearbetning
Du kan utforska hela vårt sortiment av kromzirkoniumkoppar här:Kromzirkoniumkopparprodukter
Se hur vi kombinerar tung smide och precisionsbearbetning för krävande högpresterande komponenter här:Verkstad för precisionsbearbetning av tung smide
Gå igenom vår faktiska CNC-processkontroll här:CYMBER CNC-bearbetningsverkstad
Slutliga tankar
År 2026 går ingenjörerna och inköpsteamen som bygger nästa generations högpresterande energilagrings- och halvledarsystem bortom den enkla tankegången "högsta konduktivitet". De väljer material baserat påbibehållen prestanda vid driftstemperatur— och det är där kromzirkoniumkopparplåten visar tydlig, mätbar överlägsenhet jämfört med ren koppar.
Cymber Metals kombination av verifierat CuCrZr-material, kapacitet för tung smide och precisions-CNC-bearbetning under ett tak ger dig en enda, ansvarsfull partner som kan leverera inte bara material, utan även färdiga, högtillförlitliga komponenter redo för de mest krävande termiska och elektriska miljöerna.
Om ni för närvarande konstruerar eller anskaffar högströmsskenor, kylplattor eller värmespridare för energilagring eller halvledarapplikationer, skicka oss era ritningar, driftstemperaturområde och eventuella tolerans- eller ytkrav. Vi kommer att ge en praktisk material- och processrekommendation baserad på verklig erfarenhet från verkstaden.
Ladda ner 2026 CuCrZr-platta (PDF)
Kontakta oss för support av CuCrZr-plåt, smide och precisionsbearbetade komponenter
Publiceringstid: 10 juni 2026