
Publicerad: 17 maj 2026
Av: Yanwei Hu, teknisk expert på Cymber Metal
God morgon allihopa,
Yanwei Hu här från Cymber Metal.
En produktionslinje väntar inte på att en inköpsorder ska komma ikapp. När punktsvetselektroder för motstånd slits ut och ersättningsämnen inte finns i lager, börjar kostnaden för det gapet öka omedelbart. Branschstandarder anger stilleståndstider för punktsvetslinjer på mellan 10 000 och 25 000 dollar per timme, och högvolymsproduktionen inom fordonsindustrin ligger långt över det.
Vanliga diametrar från 0,125 till 7,5 tum och standardlängder på 12 fot produceras i stor utsträckning för RWMA-kvaliteter. Den verkliga frågan är om din leverantör har dem fysiskt på golvet idag – eller om de ger en offert mot ett valsschema tre veckor i förväg.
Den här guiden täcker hela bilden: vilken RWMA-klass som passar ditt basmaterial, vad "i lager" egentligen betyder i hela leveranskedjan för kopparlegeringar, vilka storlekar och former man kan förvänta sig och hur man gör en snabb och fullständigt dokumenterad beställning. För köpare som behöver spotlager av kopparlegeringar denna vecka snarare än nästa månad är sourcingmodellen lika viktig som legeringsspecifikationen.
Rätt RWMA-klass för ditt basmaterial
RWMA-klassificeringssystemet finns för att matcha elektrodegenskaper med svetsens termiska och mekaniska krav. Att få fel klassificering betyder inte bara suboptimala svetsar – det innebär accelererad svampbildning i spetsen, uppbyggnad av ytföroreningar och förkortad elektrodlivslängd som leder till driftstopp och omarbetning.
För en lättillgänglig översikt över grupperingen och typiska användningsområden för dessa material, seGuide för RWMA-kopparlegeringar.
Kolstål: Varför klass 2 dominerar högproduktiv svetsning
RWMA Klass 2, som täckerC18200 kromkopparochC18150 krom-zirkoniumkoppar, är standardvalet för svetsning av lätta och låglegerade stål av goda skäl. Legeringen bibehåller sin hårdhet vid förhöjd temperatur samtidigt som den håller konduktiviteten tillräckligt hög för att förhindra att spetsen bränns. Vid högcyklisk produktion leder den kombinationen direkt till längre livslängd för spetsen mellan skärpningsintervallen.
Både C18200 och C18150 används flitigt i industriella tillämpningar där slitstyrka och värmehantering är lika viktiga. Kontrollera med din elektrodleverantör vilken variant som bäst passar dina specifika cykelparametrar.
Rostfritt stål och höghållfasta metaller: Argumenten för klass 3
Rostfritt stål uppvisar en annan svetsmiljö: högre kontaktmotstånd och större svetsvärme kräver en elektrod som håller sin form under upprepade termiska cykler utan att deformeras. RWMA klass 3 täckerberylliumkopparlegeringar, främstC17200ochC17510, vilket ger den högre hårdhet och styrka som klass 2 inte kan leverera.
Köpare som köper berylliumkopparstänger bör bekräfta att bearbetningen utförs under korrekt ventilation – berylliumdamm är en dokumenterad yrkesrisk enligt OSHA-riktlinjer. Detta hanteringskrav ändrar inte upphandlingsbeslutet; det betyder bara att din maskinverkstad behöver veta vad de arbetar med. För materialspecifikationer och vanliga produktformer är leverantörer, som produktsidor för berylliumkoppar, användbara referenser.
Aluminium och högledande material: Klass 1 och koppar-zirkonium
Aluminiumsvetsning kräver maximal konduktivitet och anti-vidhäftningsprestanda. RWMA klass 1, centrerad kringC18150 koppar-zirkonium, levererar båda. Avvägningen är lägre hårdhet jämfört med klass 2 eller 3, vilket innebär högre spetsbehandlingsfrekvens. Det är den korrekta tekniska avvägningen för aluminium: prioritera värmehantering framför hårdhet och planera ditt spetsunderhållsschema därefter.
Försöker använda en hårdare klass 2-elektrod påaluminiumAtt minska strykfrekvensen leder vanligtvis till problem med kärv och svetskvaliteten som kostar mer tid än vad strykningen skulle ha gjort.
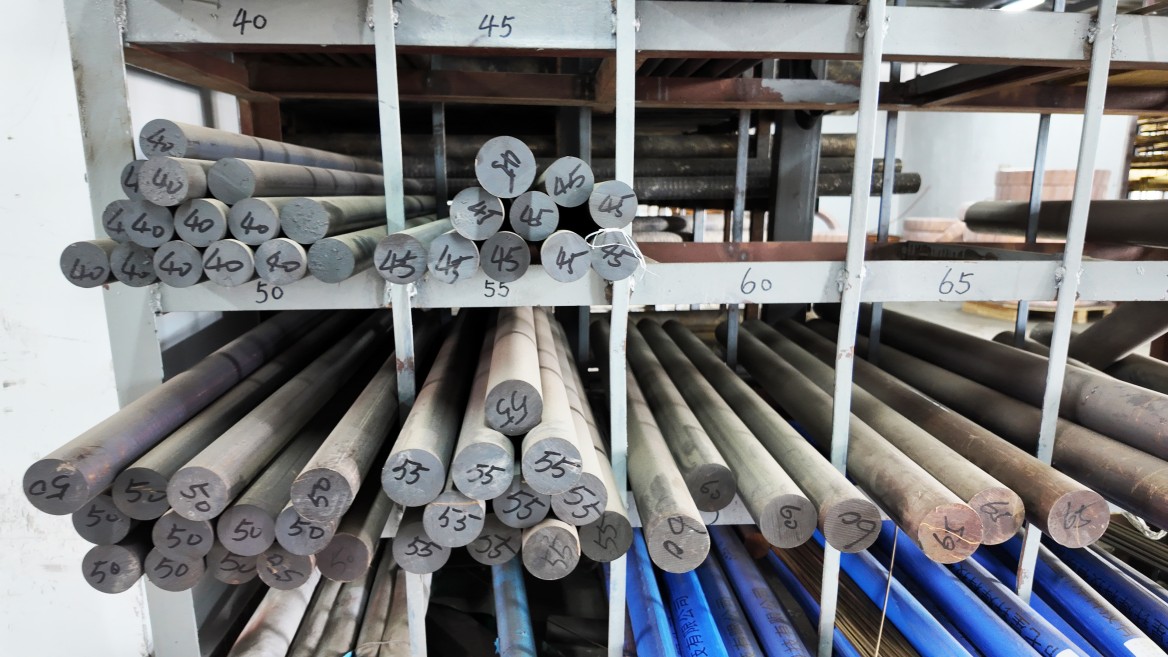
Vad "i lager" faktiskt betyder på kopparlegeringsmarknaden
Frasen ”i lager” gör ett betydande jobb inom distributionen av kopparlegeringar. Köpare som tar det för ordet upptäcker ibland verkligheten mitt i krisen – till exempel att de ringer efter en Class 2-stång en fredagseftermiddag bara för att få veta att listningen återspeglar en beställning från ett verk som inte kommer att skickas på flera veckor.
Legering 110 jämfört med special RWMA-kvaliteter: En helt annan tillgänglighetsbild
Legering 110 är en handelsvara. Den säljs i stora volymer och de flesta distributörer har den i flera former och storlekar. RWMA klass 2 (C18150/C18200), klass 3 (C17200/C17510) och klass 1 (C15000) är specialkvaliteter med lägre inhemsk orderfrekvens.
När en köpare ringer en allmän metalldistributör för klass 2 krom-zirkoniumkopparstång och hör "vi kan få den inom fyra till sex veckor", är det inte distributören som inte hjälper till – det är en ordercykel för ett fabriksverk, inte en lagerhållning. Specialkvaliteter av RWMA kan kräva flera veckor via en allmän distributör när det inhemska lagret är slut – ett produktionsstopp när ditt elektrodlager tar slut.
För typisk tillgänglighet av varor, se exempel påRundstång och kolvstångsmaterial i legering 110 (C11000).
Varför speciallegeringar faller igenom de inhemska utbudssprickorna
Det inhemska distributionssystemet för kopparlegeringar är uppbyggt kring volym och omsättning. Standardkvaliteter somC11000och C14500 tellurkoppar rör sig tillräckligt snabbt för att motivera djupgående lagerhållning. RWMA-specifika kvaliteter somkrom-zirkoniumkopparochberylliumkopparrepresenterar lägre orderfrekvens, så distributörer har ytliga lager och fyller på per kvarnorder.
När en produktionskris inträffar och flera köpare jagar samma legering samtidigt, minskar det ytliga inhemska lagret snabbt. Vid den tidpunkten avgör sourcingmodellen om du återhämtar dig inom dagar eller veckor.
Standardstorlekar och former: Vad du kan förvänta dig innan du beställer
Att veta vilken legering du behöver är halva samtalet. Den andra halvan handlar om huruvida legeringen finns i den form och storlek som din elektrodgeometri kräver.
Rundstång och stång: Vanliga diameterintervall och lagerlängder
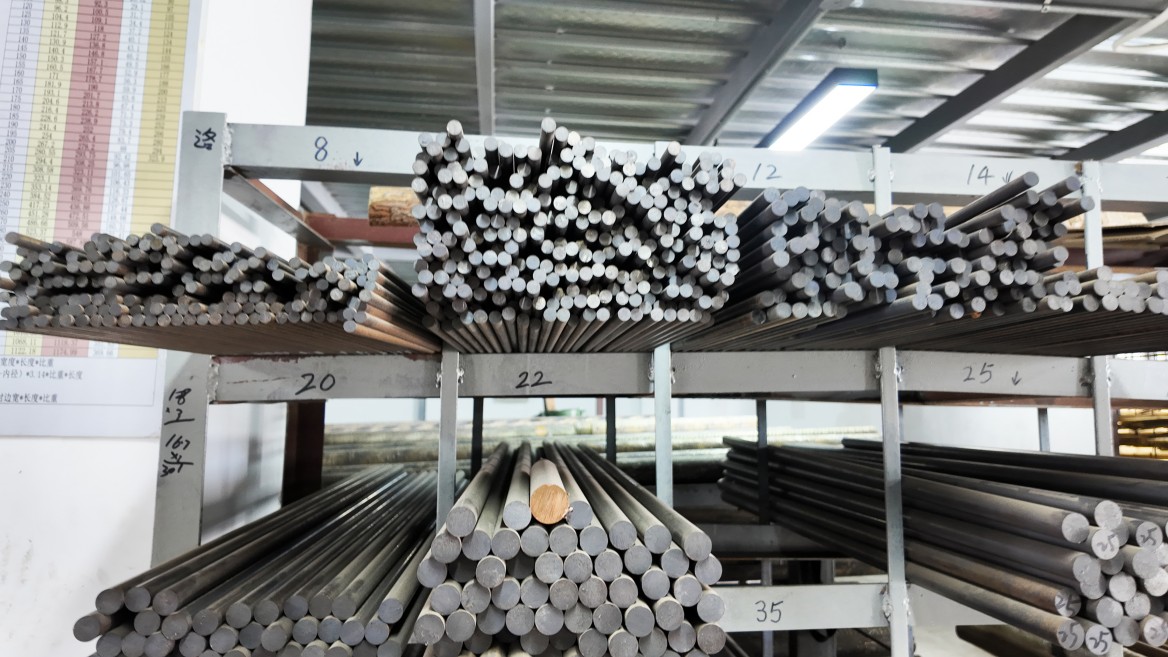
Rundstång är den vanligaste formen av elektrodämne. Standardmaterial sträcker sig från 0,125 tum till 7,5 tum i diameter, med 12-fots fräslängder som den typiska lagerhållningsenheten. Vissa leverantörer har 36-tums kapat material för applikationer med lägre volym. Legering 110 och C14500 är enklast att hitta i rundstångsform hos de flesta distributörer. För klass 2 och klass 3 rundstång behöver du en leverantör med dedikerat RWMA-lager; vanliga koppardistributörer lagerför sällan dessa i djupgående form.
Plåt och rektangulär stång: Tjockleksområden och skäralternativ
Plåttjockleken varierar vanligtvis från 0,35 till 15 cm. Plåt över 5 cm smids ofta med varmsmide snarare än valsad, vilket medför en annan produktionscykel och kan påverka ledtiden vid beställning från allmänna distributörer. Rektangulär stång levereras vanligtvis i 3,6 meters slumpmässiga längder, med en kapningstolerans vanligtvis på plus eller minus 0,35 cm från specialiserade bearbetare.
Vad du bör kontrollera gällande ytbeskaffenhet och tolerans innan du beställer
För svetselektrodapplikationer påverkar ytbeskaffenheten och dimensionskonsistensen över stånglängden direkt utbytet av bearbetningen efteråt. En stång som driver 0,030 tum i diameter över en längd på 12 fot kommer att generera skrot vid elektrodbearbetningsstadiet.
Innan du bekräftar en beställning, fråga leverantören om materialet är draget, extruderat eller smitt, och vad dimensionstoleransbandet är längs hela längden. Draget stångmaterial har en tätare dimensionell konsistens än extruderat eller gjutet stångmaterial, och den skillnaden är viktig när du bearbetar elektrodspetsar i stor volym.
Varför materialbrist stoppar produktionslinjerna kalla
De ekonomiska argumenten för att upprätthålla lager av ämnen för kopparlegeringselektroder är inte komplicerade. Det som komplicerar det är den organisatoriska tendensen att behandla specialmaterial som råvaror på begäran – tills den första bristen gör kostnaden för det antagandet omöjlig att ignorera.
Den verkliga kostnaden för att vänta på ledtider för RWMA-legeringar vid valsverk
Stilleståndstiden för punktsvetsningslinjer ligger mellan 10 000 och 25 000 dollar per timme i de flesta industriella tillverkningsmiljöer, där högvolymslinjer inom fordonsindustrin och elektronik driver upp dessa siffror betydligt högre. En fyra veckors väntetid på RWMA klass 2-stång är inte ett leverantörsproblem i sig – det är ett problem med upphandlingsdesignen.
Myten om importledtid kontra vad djup spotlager faktiskt levererar
Antagandet att utlandsupphandling innebär längre ledtider är endast giltigt när den utländska leverantören bearbetar en kvarnorder på begäran. När en leverantör har fysiskt lager i ett lager blir ledtiden en logistikfråga, inte en tillverkningsfråga. I praktiken skickas inhemskt lager snabbast – samma dag till några dagar i många fall. Flygfrakt från en utländsk leverantör med genuint spotlager kan dock fortfarande slå en inhemsk distributör som uppfyller en kvarnorder.
Hur ett lager på 3 200 ton löser spotlagerproblemet
De flesta av de tillgänglighetsproblem som beskrivs ovan har en gemensam grund: leverantörens lager är grunt i förhållande till bredden av legeringar de listar som tillgängliga. Lösningen är inte en bättre katalog – det är en annan lagermodell. Detta är infrastrukturproblemet som Cymber Metal byggdes för att lösa.
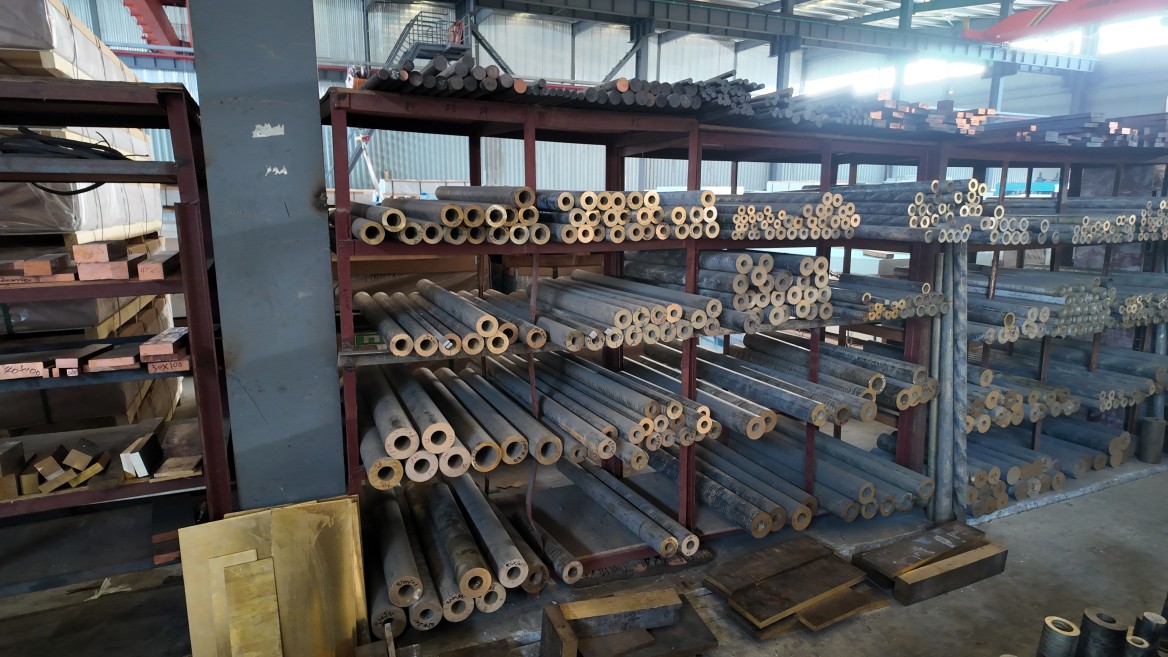
Cymber Metal driver ett egenägt spotlager på 3 200 ton i Jiangyin, Jiangsu-provinsen, med lagerhållning av hela sortimentet av kopparlegeringar. Det inkluderarkrom-zirkoniumkoppar (RWMA klass 2, C18150),berylliumkoppar (RWMA klass 3/4, C17200)ochkoppar-zirkonium (klass 1, C15000), bredvidröd koppar, mässing, bronsochaluminiumlegeringar.
Stora beställningar som görs mot fysiskt lager levereras inom samma vecka snarare än efter en kvarncykel. Skillnaden är viktig när ditt produktionsschema inte klarar av en väntetid på flera veckor. För specifik information om kvaliteten på C18200, se tillverkarens uppgifter.C18200 (kromkoppar, RWMA klass 2).
Certifieringar och spårbarhet som amerikanska köpare kräver
Cymber Metal tillhandahåller testrapporter för valsverk, intyg om överensstämmelse, ASTM/AMS/RWMA-specifikationsreferenser samt spårbarhetsnummer för värme och partier med varje leverans. Materialet är SGS-batchtestat och producerat enligt ett kvalitetsledningssystem enligt ISO 9001:2015.
För amerikanska köpare som hanterar inkommande inspektioner behandlar det dokumentationspaketet de vanligaste materialkvalificeringskraven innan materialet ens anländer. De viktigaste dokumenten att verifiera vid mottagandet är MTR, överensstämmelseintyget, ASTM- eller RWMA-specifikationsreferensen och värme- eller partinumret som kopplar pappersarbetet till den fysiska leveransen.
Längdskurna och precisionsbearbetning tillgänglig från samma källa
Utöver råmaterial för stänger och plåtar erbjuder Cymber Metal intern CNC-precisionsbearbetning, med toleranser på upp till ±0,02 mm. Elektrodämnen och specialprofiler kan levereras som nästan färdiga eller helt färdiga delar från samma anläggning som lagrar råmaterialet. Detta tar bort en leverantör från kedjan och komprimerar den totala ledtiden.
Hur man gör en snabb beställning: Vad man ska förbereda och vad man ska fråga
Att hitta bekräftat lager är bara första steget. Att gå från ”Jag hittade lager” till ”Jag har ett garanterat leveransdatum med korrekt dokumentation” kräver tydlig kommunikation från båda sidor.
Vad din beställningsförfrågan behöver innehålla
En fullständig beställningsförfrågan för kopparlegeringselektroder bör specificera:
- UNS-legeringsbeteckningen (inte bara handelsnamnet eller RWMA-klassen)
- Produktens form och tempereringsförhållanden
- Fullständiga dimensioner med toleranser
- Erforderlig längd (slumpmässig fräslängd eller kapad i storlek)
- Kvantitet i pund eller styck
- Det certifieringspaket som krävs
Att hänvisa till UNS-numret eliminerar direkt tvetydighet. ”Klass 2-stång” betyder olika saker för olika distributörer, medan ”C18150, rund stång, halvhård härdning, 2 tums diameter, kapad till 36 tums längder, med MTR och intyg om överensstämmelse” inte lämnar något öppet för tolkning.
Vad du bör fråga leverantören innan du binder dig
En kort uppsättning direkta frågor visar om en leverantörs listade lager är verkligt:
- Finns denna kvantitet fysiskt på lagergolvet idag?
- Kan ni tillhandahålla MTR och överensstämmelseintyg med leveransen?
- Vilket är det bekräftade leveransdatumet enligt orderbekräftelsen?
En leverantör med genuint spotlager besvarar alla tre i ett tydligt svar. En leverantör som citerar från en orderlista för ett kvarnverk kommer att svara med självförtroende på det första, säkra det andra och ge dig ett datumintervall på det tredje. Den säkringen är signalen.
Slutliga tankar
Kärnproblemet med spotlagertillgängligheten av kopparlegeringar för svetsapplikationer är inte legeringarna själva – det är hur större delen av leveranskedjan är strukturerad kring dem. Standardstorlekar produceras i stor utsträckning. Certifieringar för vanliga specifikationer är lättillgängliga. Frågan är om din leverantör har dessa material i detalj eller listar dem mot ett valsningsschema som de inte kan kontrollera.
Köpare som har upplevt en produktionsstoppsbrist tenderar att ompröva sin upphandlingsmodell efteråt. Skiftet är inte komplicerat: identifiera vilka specialkvaliteter av RWMA som er process är beroende av, bekräfta sedan att er primära leverantör har ett genuint fysiskt lager av dessa kvaliteter och verifiera att det dokumentationspaket de tillhandahåller klarar er inkommande inspektion utan omarbetning.
Cymber Metals lagermodell byggdes för just detta scenario: stora beställningar, snabb leverans och verifierad dokumentation, utan att behöva vänta på ledtider som försvinner helt när lagret redan finns på golvet.
Om du letar efter RWMA klass 1, 2 eller 3 kopparlegeringsstång eller -plåt och behöver bekräftad tillgänglighet denna vecka, kontakta oss med din UNS-beteckning, form, dimensioner och kvantitet. Cymber Metal bekräftar fysiskt lager och garanterade leveransdatum i ett enda svar.
Redo att få igång din produktionslinje igen? Skicka dina krav till oss – vi ger dig raka svar och en realistisk tidslinje inom några timmar.
Ladda ner guiden för RWMA-kopparlegeringar i lager från 2026 (PDF)
Kontakta oss för snabb RWMA-elektrodlager
Publiceringstid: 17 maj 2026