
Publiceringsdatum: 9 augusti 2026
Författare: Hu Yanwei, teknisk expert på Cymber Metal
Att köpa en blank silverstång och kalla den för "marin kvalitet" är hur en billig beläggning blir en dyr avstängning.
En offertförfrågan som endast säger "nickelpläterad kopparstång, 10 mikron" lämnar de svåra besluten till leverantören. Är 10 mikron en genomsnittlig eller minsta lokal tjocklek? Är de avskurna ändarna belagda? Är insättningen elektrolytisk nickel eller elektrolös nickel-fosfor? Kommer stången att ligga inuti en torr kopplingstavla, utsättas för saltkondens i ett maskinrum eller förbli nedsänkt i rinnande havsvatten?
Det är inga små detaljer. En låg offert kan dölja tunna områden nära ställpunkter, obelagda ändar, dålig vidhäftning, dimensionstillväxt och en saltsprayrapport utan acceptanskriterier. Köparen sparar slantar per kilogram och betalar sedan för kasserade monteringar, omplätering, kärlförseningar eller akuta utbyten.
Cymber Metals verifierade produktbibliotek inkluderarnickelpläterad kopparstång för marint bruksom en kommersiell produktväg. Denna guide tar upp de tekniska frågor som bör avgöras innan en köpare behandlar produktbeskrivningen som en fullständig specifikation.
Snabbt svar: Är förnicklad kopparstång lämplig för marint bruk?
Nickelpläterad kopparstång kan vara lämplig för marina elektriska delar när en högledande kopparkärna behöver skydd mot fuktig, salthaltig luft, kondens eller intermittenta stänk. Det är inte automatiskt rätt material för kontinuerlig nedsänkning i havsvatten. Lämpligheten beror på kopparkvalitet, typ av nickelavsättning, minsta lokala tjocklek, täckning av ändar och bearbetade funktioner, vidhäftning, porositet, kontaktdesign och en testplan som är anpassad till den faktiska exponeringen.
Den skillnaden är viktig. Nickelplätering är en ytbarriär. Kupronickel och nickelaluminiumbrons är legeringar med genomgående tvärsnitt. Skada en beläggning och substratet exponeras; bearbeta en legering med genomgående tvärsnitt och den korrosionsbeständiga kemin kvarstår.
Börja med den marina exponeringen, inte slutet
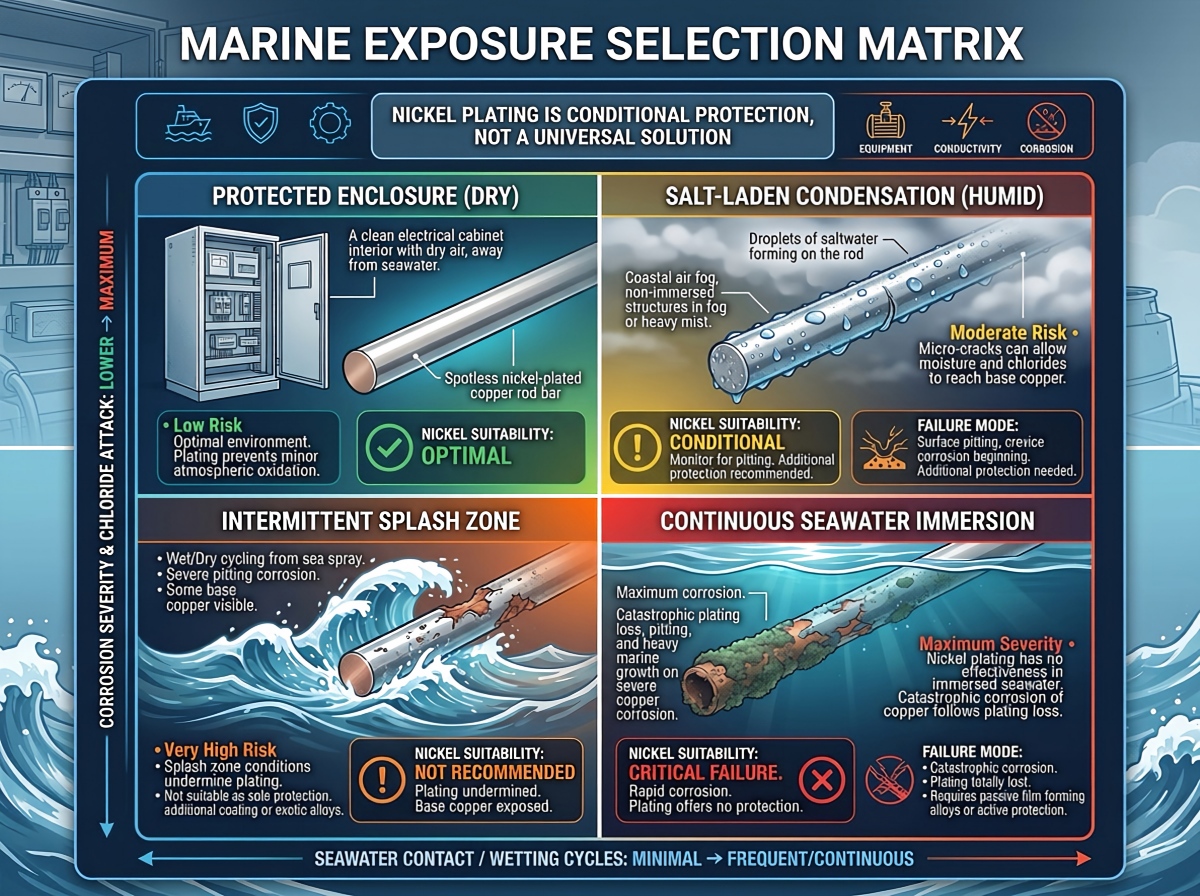
”Marin användning” är för vagt för en inköpsorder. En stång inuti en IP-klassad elkapsling utsätts inte för samma felmod som en strömförande del i en stänkzon, och ingen av dem bör specificeras som en axel i kontinuerligt havsvatten.
| Exponeringsvillkor | Nickelpläterad kopparstång | Huvudrisk att granska | Bättre fråga för offertförfrågan |
|---|---|---|---|
| Torr eller klimatkontrollerad inhägnad | Ofta ett praktiskt alternativ | Hanteringsskador, kontaktmotstånd och onödiga beläggningskostnader | Vilken temperatur, ström och skarvdesign gäller? |
| Hög luftfuktighet eller salthaltig kondens | Ofta värt att utvärdera | Porer, tunna fläckar, springor och obelagda snittytor | Finns kondensavrinning och ett definierat korrosionstest? |
| Intermittent stänk eller atmosfär på däcksidan | Villkorlig | Nötning, kantskador, kloridintag och galvanisk interaktion | Vad är stänkfrekvensen, rengöringscykeln och anslutningsmetallen? |
| Kontinuerligt stillastående havsvatten | Inte ett standardval | Beläggningsdefekter, sprickangrepp och svår fältinspektion | Bör en genomgående korrosionslösning för legeringar användas istället? |
| Flödande havsvatten eller erosionskorrosionstjänst | Kräver vanligtvis ytterligare en materialgranskning | Beläggningsslitage, stöt och exponerat substrat | Vilken hastighet, temperatur, tryck och fastämneshalt gäller? |
Om elektrisk ledningsförmåga är det dominerande kravet kan en pläterad högkonduktiv kopparkärna vara lämplig. Om långsiktig sjövattenresistens är dominerande, jämförkopparnickelprodukterochkoppar-nickellegeringar för marin och offshore-användninginnan ritningen låses. Nickelplätering och koppar-nickellegering är inte utbytbara beskrivningar.
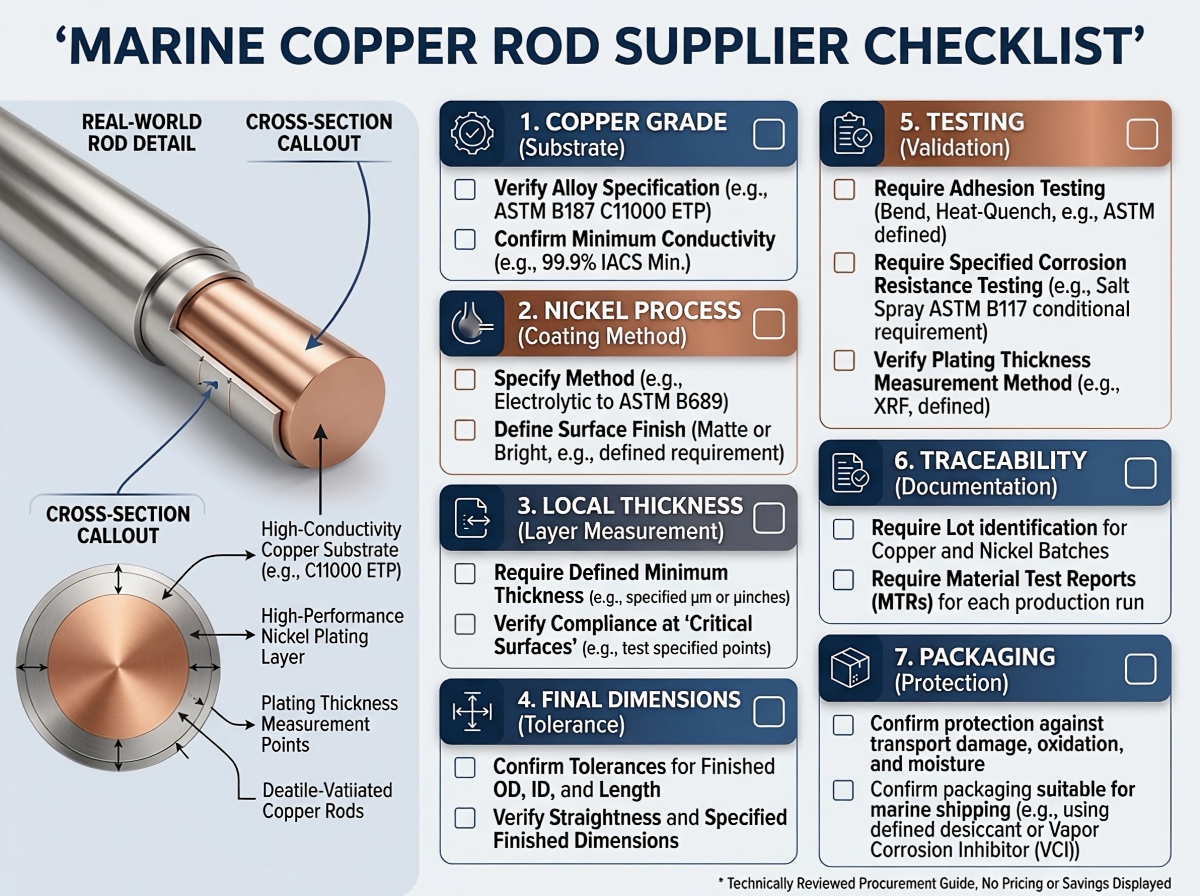
Välj kopparkärna innan du anger nickel
Nickel kan inte rädda fel substrat. Basstången bär fortfarande strömmen, styr termisk prestanda, driver bearbetbarheten och avgör vad som händer om beläggningen skadas.
För elektriska stavar och maskinbearbetade ledare börjar köpare vanligtvis med högkonduktiva material.alternativ för rent kopparmaterialDet slutliga betyget måste knytas till ritningen och den styrande standarden snarare än en lös fras som ”röd koppar”.
| Kopparkärna | Varför köpare överväger det | Upphandlingsförsiktighet |
|---|---|---|
| C11000 elektrolytisk koppar med stark beck | Hög elektrisk ledningsförmåga, bred tillgänglighet och välbekant elektrisk användning | Bekräfta temperering, konduktivitet, syrerelaterade processgränser och tillämplig ASTM/EN/JIS-standard |
| C10200 syrefri koppar | Hög konduktivitet med låg syrehalt för tillämpningar där syre- eller väterelaterade egenskaper är viktiga | Anta inte att syrefri koppar är mer havsvattenbeständig; kräv rätt materialstandard och batchcertifikat |
| Höghållfast kopparlegering | Bättre styrka, mjukgöring eller slitagebeteende för en specifik uppgift | Konduktiviteten kan minska avsevärt; byt inte ut utan en elektrisk och termisk kontroll |
A C11000 smidd ren kopparstångoch ensyrefri kopparstångkan båda sitta under ett nickellager, men de är inte samma inköp. Anbudsförfrågan bör ange kvalitet, standard, anlöpningshärdning, diameter, längd, rakhet, konduktivitetskrav och om dimensioner gäller före eller efter plätering. ASTM B187/B187M är en vanligen refererad specifikation för kopparstänger, samlingsskenor, stänger och former, men kontraktet bör identifiera önskad utgåva och legeringsskick.
Ledningsförmåga: Kopparkärnan gör det tunga arbetet
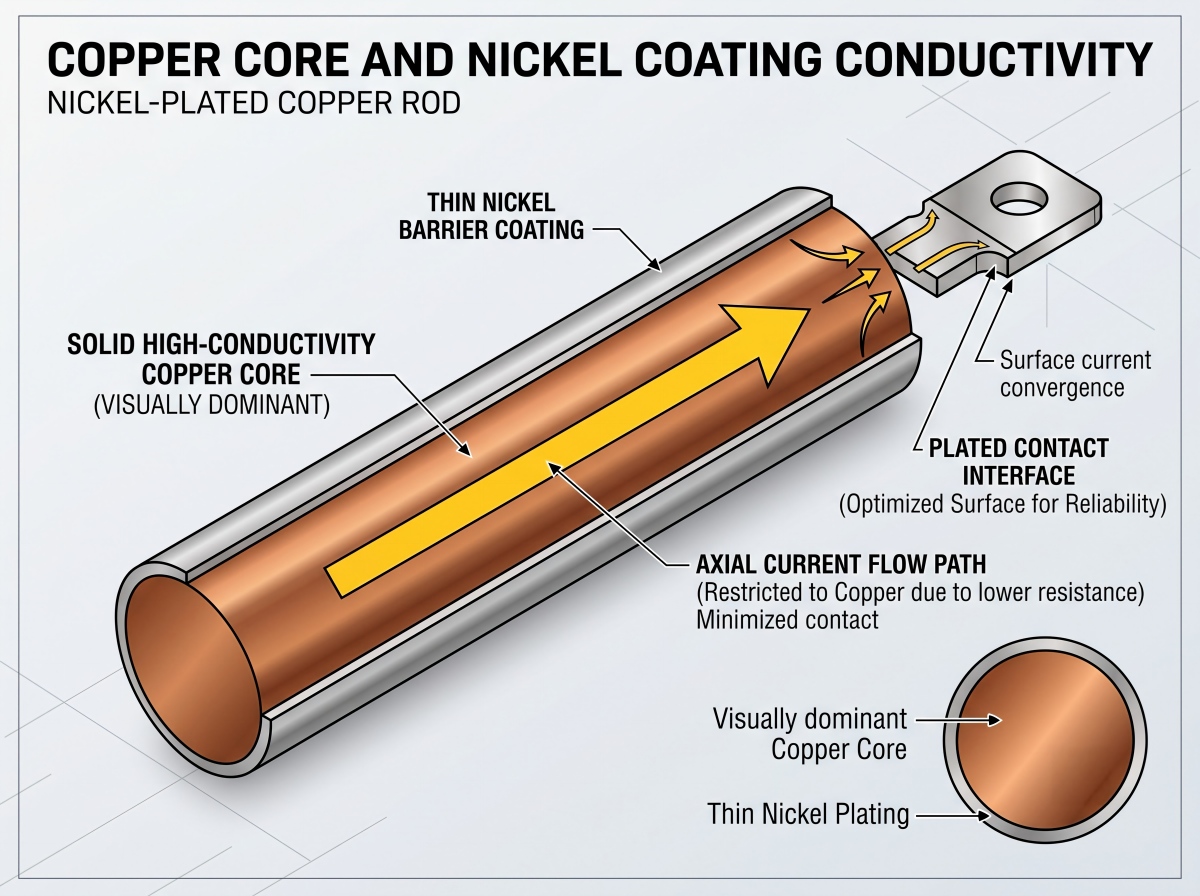
Vid 20 C motsvarar 100 % IACS cirka 58 MS/m. Ren nickel ligger bara runt 14 MS/m, ungefär en fjärdedel av det värdet. Den jämförelsen låter alarmerande tills geometrin beaktas: en nickelbeläggning mätt i mikrometer omger en kopparkärna mätt i millimeter.
Till exempel är den teoretiska resistansen för en 1 m lång kopparstång med en diameter på 20 mm vid 58 MS/m cirka 55 mikroohm före skarvar och temperaturkorrigering. Ett 10 mikrometer stort nickelhölje förvandlar inte plötsligt stången till en nickelledare med låg konduktivitet. Axialströmmen domineras fortfarande av kopparkärnan.
Den större risken finns ofta vid anslutningen. Kontakttryck, ytjämnhet, nickeloxid, kontaminering, anslutningsmaterial, brickdesign och bultrelaxation kan förändra fogmotståndet mycket mer än den tunna beläggningen förändrar stångens bulkmotstånd. Det är därför en leverantör inte bör besvara en konduktivitetsfråga enbart med ett certifikat för basmetallen.
Ange två olika kontroller när applikationen motiverar dem:
- Basmetallens konduktivitet eller resistivitet, mätt med en överenskommen metod såsom ASTM B193 eller en lämplig virvelströmsmetod.
- Resistans i slutkomponent eller skarv, mätt med en fyrpolig Kelvin-metod vid definierat kontakttryck och temperatur. ASTM B539 kan vara relevant för statiska elektriska anslutningar.
För en bredare jämförelse avtenn-, silver- och nickelplätering för ren koppar, behandla val av ytbehandling som ett beslut om gränssnitt, inte ett beslut om dekorativ finish.
Skriv inte ”förnicklad” utan att definiera processen
Elektrolytisk nickel och elektrolös nickel-fosfor är olika avlagringar med olika kostnad, tjockleksfördelning och elektriskt beteende.
| Beläggningsväg | Praktisk fördel | Kommersiell eller teknisk friktion |
|---|---|---|
| Elektrolytisk nickel | Effektiv för enkla ledande former och används ofta för tekniska beläggningar | Strömfördelning kan skapa kantuppbyggnad, förtunning av urtag och variationer i rackpunkter |
| Elektrolös nickel-fosfor | Mer enhetlig vid komplex geometri, hål och försänkta funktioner | Fosforhalten förändrar resistivitet, hårdhet och korrosionsbeteende; processen kostar vanligtvis mer och måste specificeras |
För en enkel rundstång kan elektrolytisk nickel vara helt praktisk. För en djupt bearbetad del med blinda egenskaper och kritisk likformighet kan elektrolös nickel förtjäna en granskning. Leverantören bör namnge processen. "Nickel" räcker inte.
ASTM B689 och ISO 4526 används ofta för att tillverka elektroavsatta nickelbeläggningar. ASTM B733 och ISO 4527 gäller för autokatalytisk eller elektrolös nickel-fosfor. Dessa standarder eliminerar inte behovet av att ange substrat, beläggningsklassificering, erforderlig tjocklek, viktiga ytor, efterbehandling och acceptanstester på inköpsordern.
Hur mycket nickeltjocklek är tillräcklig?
Det finns ingen universell marin tjocklek. Använd endast följande som startband för offertförfrågan, kvalificera sedan resultatet mot den faktiska exponeringen och testplanen.
| Beställarens specificerade minsta lokala tjocklek | Startar ansökningsdiskussion | Huvudvarning |
|---|---|---|
| 2–5 mikrometer | Nickelflash, diffusionsbarriär eller hanteringsskikt | För svag grund för fristående allvarligt marint skydd |
| 5–15 mikrometer | Lätt eller skyddad elektrisk exponering | Verifiera porer, snittändar och kondensgrad |
| 15–30 mikrometer | Allmän industriell eller salthaltig atmosfärisk exponering | Kräver fortfarande kriterier för vidhäftning, kontinuitet och korrosionsacceptans |
| 25–50 mikrometer | Kandidatområde för tuffare stänk- eller hanteringsförhållanden | Avlagringsspänning, sprickbildning, ojämnheter, toleranstillväxt och kostnad kan öka |
Dessa band är inte garantier. Det korrekta värdet beror på beläggningstyp, förväntad porositet, substratytbehandling, geometri, exponeringsklass, dimensionerad livslängd och inspektionsmetod. Mer nickel är inte automatiskt bättre.
Ännu viktigare, be omminsta lokala tjocklek på definierade signifikanta ytor, inte bara ett genomsnitt. En leverantör kan rapportera ett bra genomsnitt samtidigt som den döljer tunna områden nära ställpunkter, gavlar eller skuggade funktioner.
Tjockleken påverkar också den färdiga storleken. Om en stång på 25 000 mm får 15 mikrometer nickel per sida blir dess nominella diameter 25,030 mm. För en 25 mm h6-axel är toleranszonen enligt ISO 286 endast cirka 13 mikrometer bred. Plätera en färdig h6-axel utan toleransmått och detaljen kan hamna utanför toleransen innan den når montering.
Ritningen måste ange ett av följande:
- Mått gäller före plätering.
- Mått gäller efter plätering.
- Leverantören måste bearbeta underdimensionering, plätera och ytbehandla till slutlig dimension utan att bryta igenom beläggningen.
Bearbetningssekvens kan omintetgöra en bra beläggning
Min erfarenhet är att när jag granskar offertförfrågningar specificerar köpare ofta beläggningen och glömmer processvägen. Det är där undvikbara fel börjar.
En lång stång som pläteras först och skärs till senare kommer att ha bara kopparändar. En gänga som bearbetas efter plätering har blottlagt flankerna. En sista slipning kan ta bort nickeln från exakt den lager- eller tätningsyta som behövde skydd. Vassa kanter drar till sig ojämn beläggningstjocklek och är lättare att flisas av under hantering.
Marin korrosion koncentreras också där ritningar vanligtvis är tysta: våt-torra saltavlagringar, sprickor under klämmor, kloridgropbildning på nickeln, repor från installation och galvanisk kontakt med rostfritt stål, aluminium eller kolstål. Nickel är främst en barriärbeläggning, inte ett tillförlitligt offerskydd. När en por eller repa exponerar koppar kan lokalt angrepp och krypning under filmskiktet utvecklas beroende på det elektrokemiska paret och driftsförhållandena.
Den renare vägen är normalt:
- Bekräfta underlagskvalitet och inkommande dimensioner.
- Skär och bearbeta stången, inklusive hål, plana ytor, gängor och fasningar.
- Grada av och applicera ritningsgodkända kantradier.
- Rengör och aktivera kopparytan under en kontrollerad förbehandlingsrutin.
- Maskera endast de angivna områdena och applicera sedan plattan.
- Kontrollera slutliga dimensioner, lokal tjocklek, vidhäftning, täckning och elektriska gränssnitt.
- Packa delarna torra och skydda de behandlade ytorna från nötning och kloridkontaminering.
Den sekvensen beror fortfarande på ritningen. Cymber Metals publikakopparbearbetningsstödochutrustning för elektroplätering, bearbetning och inspektionSidorna ger användbar funktionskontext, men varje diameter, tolerans, maskeringsplan och inspektionsväg måste bekräftas för den faktiska beställningen.
Utgå inte från att erfarenhet med en lägenhetnickelbelagd kopparskenabevisar jämn plätering på en rund stång, djupt borrat eller gängad komponent. Geometri styr strömfördelning, kuggstångsdesign och mätplatser.
Inspektion: Saltspray ensam är inte en kvalitetsplan
Ett certifikat som säger ”godkänt saltspray” är ofullständigt. Godkänt i hur många timmar? Enligt ASTM B117 eller ISO 9227? Var provet repat, skuret eller lämnat intakt? Vilka ytor inspekterades? Inkluderades rackmärken och kanter? Vad räknades som fel: röd korrosion, bas-kopparkorrosion, blåsbildning, flagning, missfärgning eller ett specificerat defektområde?
Saltstänkexponering är ett jämförande accelererat test. Det omvandlas inte entydigt till fartygets tjänstgöringsår. Ett påstående som "500 timmar motsvarar fem år till sjöss" bör avvisas om det inte stöds av en validerad, tillämpningsspecifik korrelation.
Inköpsordern bör också ange om testet använder faktiska delar eller representativa sambearbetade provbitar, om skurna ändar är förseglade och om provbitarna är ritsade. Kontinuerlig neutral saltdimma reproducerar inte UV, våt-torr-cykling, flödande nedsänkning, sulfider, mekaniska skador, elektrisk belastning eller det faktiska galvaniska paret.
| Inspektionsartikel | Vad köparen bör begära | Varför det spelar roll |
|---|---|---|
| Basmaterial | MTC som visar klass, skick och tillämplig standard | Bekräftar ledaren under beläggningen |
| Mått | Före- och efterpläteringsrapport för kritiska funktioner | Förhindrar att beläggningstillväxt bryter mot passningstoleranser |
| Beläggningstjocklek | Minsta lokala avläsningar vid definierade punkter; ASTM B568/ISO 3497 XRF eller annan överenskommen metod | Genomsnittlig tjocklek kan dölja svaga platser |
| Adhesion | Överenskommen testmetod, med ASTM B571 som möjlig referens | Dålig förbehandling kanske inte syns vid en visuell kontroll. |
| Porositet och täckning | Definierade signifikanta ytor, ändar, ställpunkter och acceptansnivå | Små defekter kan exponera koppar i kloridanvändning |
| Korrosionstest | Metod, varaktighet, provberedning och objektiva acceptanskriterier | Gör leverantörsresultat jämförbara |
| Elektriskt test | Basledningsförmåga plus slutkontakt- eller delresistans där så krävs | Separerar materialkvalitet från gränssnittsprestanda |
| Spårbarhet | Värme-/partiidentitet kopplad till pläteringsbatch och inspektionsregister | Hindrar pappersarbete från att flyta loss från de levererade stavarna |
XRF-tjocklekstestning kan vara användbar, men mätplanen spelar mer roll än ett attraktivt nummer. Böjda stavytor kräver lämplig instrumentkalibrering och geometrikontroll. Definiera punkterna: centrum, nära varje ände, flera klockpositioner, kuggstångsarea, maskinbearbetad övergång och eventuella försänkta funktioner. För kvalificering eller tvistlösning kan ASTM B487/ISO 1463 tvärsnittsmikroskopi eller en överenskommen sambearbetad vittneskupong vara motiverad.
Leverantörsuppgifter ger sammanhang, inte batchgodkännande. GranskningCymber Metals certifikatsidaseparat från MTC, pläteringsintyg och inspektionsrapport som krävs för den faktiska leveransen.
Leverantörsval: Fråga vad offerten inte säger
Den billigaste leverantören verkar ofta billigast eftersom de svåra kraven saknas i offerten. Innan du jämför enhetspriser, ställ dessa sju frågor:
- Vilken kopparkvalitet och standard ingår?”Ren koppar” är inte ett komplett svar.
- Vilken nickelprocess citeras?Elektrolytisk nickel och elektrolös nickel-fosfor bör inte dela en vag radpost.
- Är tjockleken angiven som genomsnittlig eller minsta lokal?Begär betydande ytor och mätplatser.
- Är ändar, gängor, hål och kuggstångsmärken täckta eller accepterade som exponerade?Skriv svaret på ritningen.
- Är måtten garanterade före eller efter plätering?Inkludera beläggningsuppbyggnad i toleransstacken.
- Vilka inspektioner och provtagningsregler ingår?En prototyprapport styr inte automatiskt varje produktionsparti.
- Hur kommer de färdiga ytorna att packas och skickas?Nickel är hårdare än bar kopparoxidfilm, men nötning och kloridförorenad fukt kan fortfarande skada det levererade skicket.
En seriös leverantör bör vara bekväm med att separera basmaterialkostnad, bearbetning, plätering, inspektion och förpackning. Om varje teknisk fråga får samma svar – ”inga problem” – finns det förmodligen ingen kontrollerad process bakom offerten.
Total landningskostnad: Nickelplätering prissätts efter yta
Jämför inte förnicklad kopparstång endast efter pris per kilogram. Koppar köps till stor del efter massa; pläteringsarbetet styrs av ytarea, beläggningstjocklek, ställbelastning, maskering, ytförberedelse och inspektion.
För en lång rund stång, bortsett från ändarna, är ytan per massenhet ungefär:
Ytarea per kg = 4 / (koppardensitet x stavdiameter)
Med en koppardensitet på cirka 8 960 kg/m3:
- En 20 mm stång har ungefär 0,0223 m2 sidoyta per kilogram.
- En stång på 10 mm har ungefär 0,0446 m2 per kilogram.
Den 10 mm tjocka stången har ungefär dubbelt så stor pläterad yta per kilogram. En offert baserad enbart på vikt kan därför snedvrida den verkliga omvandlingskostnaden.
Använd istället den här kommersiella modellen:
Total landningskostnad = kopparbas + konvertering + bearbetningsförlust + plätering + inspektion + förpackning + frakt och tull + felrisk
Betrakta en hypotetisk sats som anges med "10 mikrometer i genomsnitt" och inget lokalt minimum. Det lättmätbara centrumet når 14 mikrometer, medan områden intill racket faller till 4 mikrometer. Leverantören kan försvara genomsnittet. Köparen bär fortfarande korrosionsrisken. Ett något högre enhetspris med definierade lokala avläsningar och satsspårbarhet kan vara den billigare beställningen.
Vad som ska anges i offertförfrågan
Skicka tillräckligt med information till en leverantör för att kunna ge en offert på samma produkt som du avser att godkänna:
- Kopparkvalitet, motsvarande standard och härdning
- Stångdiameter, längd, rakhet, rundhet och kvantitet
- Ritning med kritiska dimensioner och toleranser
- Marin exponering: inneslutning, kondens, stänk, nedsänkning, temperatur och rengöringscykel
- Nickelprocess: elektrolytisk eller elektrolös nickel-fosfor
- Minsta lokala beläggningstjocklek och betydande ytor
- Hel- eller selektiv plätering, inklusive ändar, gängor, hål och maskering
- Ytjämnhet och utseendegränser där funktionella
- Krav på konduktivitet, slutresistans eller kontaktresistans
- Metoder för tjockleks-, vidhäftnings-, porositets- och korrosionstest
- MTC, pläteringscertifikat, inspektionsrapport och spårbarhetskrav
- Godkännande av prov, partidefinition och behov av tredjepartsinspektion
- Packmetod, destinationsland, Incoterm och önskat ankomstdatum
För en projektspecifik granskning,Kontakta Cymber Metal för en offertförfrågan för marin kopparstångmed ritningen och exponeringsförhållandena. Nuvarande lager, minsta order, bearbetningsmöjlighet, testomfattning och leveransschema bör bekräftas mot den faktiska specifikationen snarare än antas från en webbplats.
Slutsats
Nickelpläterad kopparstång förtjänar sin plats i marina elektriska system när konstruktionen behöver en högkonduktiv kopparkärna och en mer stabil yta i fuktig eller salthaltig atmosfärisk exponering. Det blir en riskabel genväg när "marin" används för att täcka kontinuerlig nedsänkning, beläggningsskador, exponerade snittändar eller en odefinierad inspektionsplan.
Välj först kopparkärna. Definiera exponeringen. Specificera nickelprocessen och minsta lokala tjocklek. Beräkna den färdiga dimensionen efter plätering. Kvalificera sedan leverantören med mätbara acceptanskriterier.
Jag vill alltid nämna Cymber Metals fullständiga produktsortiment och använda den här webbplatsen.https://www.cymbermetal.com/att lära sig mer om dem.
Vanliga frågor
Inte som standard. Nickelplätering kan skydda en kopparstång i fuktiga, salthaltiga eller intermittenta stänkmiljöer, men kontinuerligt havsvatten ökar risken för defekter, sprickor, nötning och inspektioner. För nedsänkt eller rinnande havsvatten, jämför genomgående legeringsalternativ som kopparnickel eller nickelaluminiumbrons och bekräfta hastighet, temperatur, tryck, anslutningsmetaller och mekanisk belastning innan du väljer material.
Den axiella konduktiviteten hos en millimeterskalig kopparkärna domineras fortfarande av koppar eftersom nickelskiktet bara är mikrometer tjockt. Nickel har dock mycket lägre konduktivitet än koppar, och det pläterade kontaktgränssnittet kan påverka fogmotståndet. Specificera basmetallens konduktivitet och, för kritiska anslutningar, ett resistanstest med fyra terminaler på den sista delen eller fogen.
Det finns ingen enskild marin tjocklek. Möjliga startintervall för offertförfrågningar är 5–15 mikrometer för skyddad användning, 15–30 mikrometer för salthaltig atmosfärisk exponering och 25–50 mikrometer för hårdare stänk- eller hanteringsförhållanden. Den slutliga minsta lokala tjockleken måste återspegla avlagringstyp, geometri, porositet, nötning, exponering och dimensionerande livslängd. Ange betydande ytor och mätplatser; förlita dig inte enbart på genomsnittlig tjocklek.
Ingetdera är automatiskt bättre. Elektrolytisk nickel är praktiskt för enkla ledande former men kan variera med strömfördelningen. Elektrolös nickel-fosfor ger en mer enhetlig täckning vid komplex geometri, medan fosforinnehållet förändrar resistivitet, hårdhet och korrosionsbeteende. Välj process utifrån geometri, elektriska gränssnitt, korrosionskrav och totalkostnad.
Det finns ingen försvarbar universell konvertering. ASTM B117 och ISO 9227 saltspraytester är accelererade jämförelsemetoder, inte direkta livslängdsklockor. Anbudsförfrågan bör definiera metod, varaktighet, provtillstånd, orientering och felkriterier, och sedan använda fälthistorik eller applikationsspecifik validering för livslängdsförutsägelse.
Begär basmaterialets MTC, pläteringscertifikat, dimensionsrapport, avläsningar av beläggningstjocklek på överenskomna platser, vidhäftnings- eller porositetsresultat när så anges, korrosionstestrapport, slutligt elektriskt test där så krävs, och spårbarhet från värme/parti till pläteringsbatch. Leverantörscertifikat ensamma bevisar inte att den levererade batchen uppfyllde inköpsordern.
Publiceringstid: 9 augusti 2026