
Publiceringsdatum: 2 oktober 2026
Författare: Hu Yanwei, teknisk expert på Cymber Metal
Ett kopparrör kan uppnå sin nominella ytterdiameter och ändå gå sönder i bockningsmaskinen. Orsaken kan vara en tunn vägg på ena sidan, en defekt på insidan eller rester som ingen specificerat i inköpsordern.
Därför bör köpare inte dömasömlös kopparrörs extruderingsprocessgenom en polerad yta eller en enda väggtjockleksmätning. Extrudering etablerar det ursprungliga ihåliga röret, men dragning, glödgning, rengöring, rätning och hantering påverkar alla vad som slutligen når kunden. Forskning om formning av kopparrör bekräftar att verktygsuppriktning och efterföljande dragförhållanden kan förändra väggtjocklekens excentricitet.
För upphandlingsteam är den praktiska frågan inte bara: "Är detta smidigt?" Den är:Kommer det levererade röret att uppfylla minimikraven för väggar, dimensioner, invändig renlighet och ytor vid varje överenskommen inspektionspunkt?
Snabbt svar: Vad styr kopparrörskvaliteten?
Väggtjockleksjämnhet börjar med ämnet och uppriktningen av håltagaren eller dornen, formen och behållaren. Efterföljande dragning kan förbättra eller försämra tjockleksfördelningen, beroende på verktyg och processkontroll. Ytkvaliteten beror på ämnets skick, varmbearbetningstemperatur, verktygsslitage, dragsmörjning, glödgning, rengöring och hantering. Köpare bör specificera gränsvärden för slutproduktens acceptans snarare än att anta att enbart extruderingssteget garanterar dem.
Hur fungerar den sömlösa kopparrörsextruderingsprocessen?
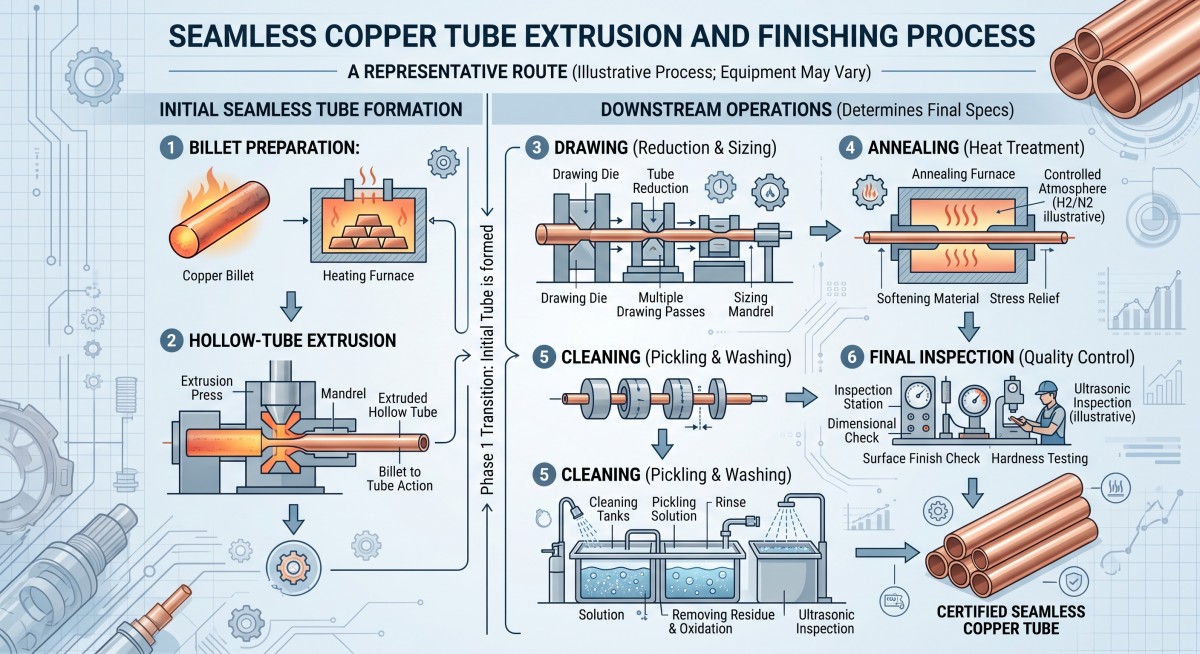
En typisk process börjar med ett kopparämne. Producenten formar ett ihåligt förrör genom en lämplig håltagnings- och extruderingsprocess och använder sedan ytterligare reduktions- och efterbehandlingsoperationer för att uppnå den beställda storleken och skicket. Den exakta sekvensen varierar med rördiameter, vägg, legering, längd och tillverkarens utrustning.
| Etapp | Vad den etablerar | Vad köparen bör se upp med |
|---|---|---|
| Billet-förberedelse | Legeringsidentitet och utgångsmaterialtillstånd | Sort, spårbarhet och synliga defekter i ämnet |
| Piercing och extrudering | Ursprunglig ihålig form och moderrörsgeometri | Dornjustering, ojämnt flöde och tidig väggexcentricitet |
| Ritning eller annan storleksförminskning | Slutgiltig eller nästan slutgiltig ytterdiameter och vägg | Form/pluggskick, reduktionsschema och smörjning |
| Glödgning, om så krävs | Specificerad härdning och formningsbeteende | Ytoxidation, renhet och jämnt skick |
| Rätning, skärning och rengöring | Leveranslängd och slutpresentation | Bucklor, repor, grader, rester och skydd för rörändarna |
| Slutbesiktning | Bevis mot inköpsspecifikationen | Provtagningsplatser, minsta vägg, yttre diameter, yta och register |
Anta inte att varje sömlöst kopparrör följde samma produktionsväg. Fråga leverantören vilka steg som produceradeerbjuds färdigt rör, särskilt när tillämpningen är beroende av böjning, expansion, trycktålighet eller en ren inre passage.
Cymber Metalsproduktsortimentet för ren kopparinkluderar exempel på raka och spiralformade rör. Dessa formulär är användbara utgångspunkter för en produktförfrågan, men den slutliga produktionsvägen och inspektionsomfattningen behöver fortfarande bekräftelse per order.
Vad orsakar ojämn väggtjocklek på kopparrör?
Dornjustering och materialflöde
I ett extruderat moderrör definierar dornen den inre passagen medan de omgivande verktygen styr det yttre flödet. Om dessa element inte är korrekt justerade kan ena sidan bli tjockare än den andra. Ojämn uppvärmning av ämnen, förändrad friktion, verktygsslitage och rörelse under belastning kan öka variationen längs rörlängden. En studie av kopparrörsextrudering fann att feljustering av håltagaren eller dornen påverkar excentriciteten, där vinkelfeljustering är särskilt betydande under de modellerade förhållandena.
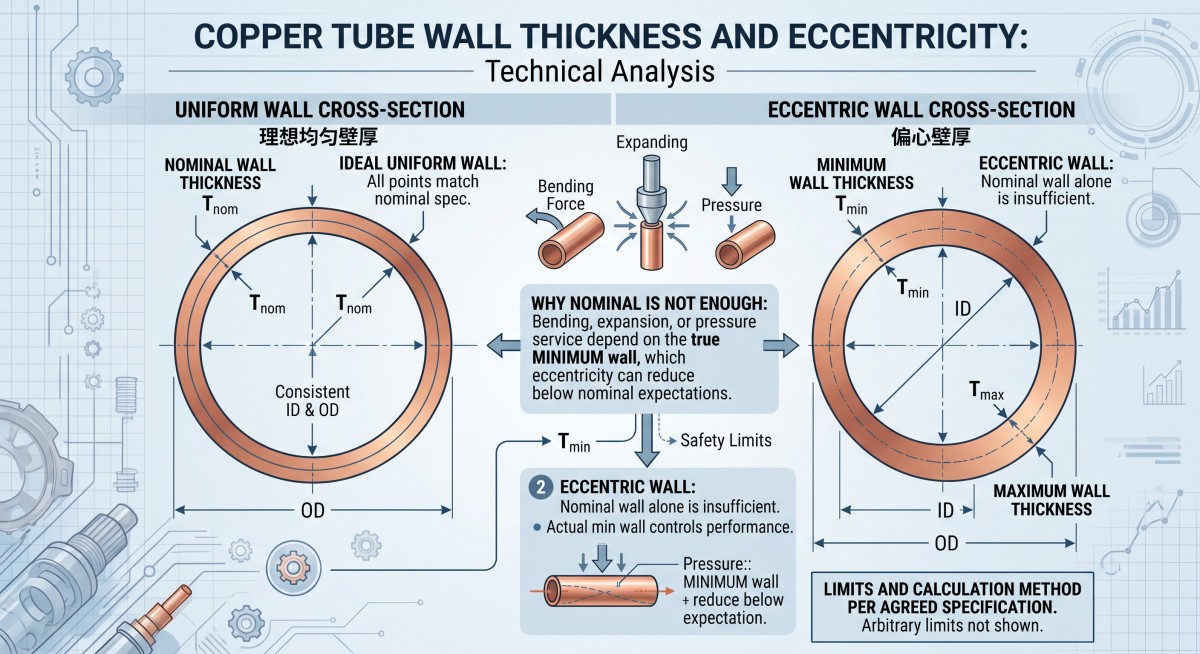
Detta är inte bara ett kosmetiskt problem. En tub med en acceptabelgenomsnittväggen kan fortfarande ha en oacceptabelminsta väggvid en punkt runt dess omkrets.
Ritning korrigerar inte automatiskt ett ojämnt moderrör
Dragmunstycket och eventuella interna pluggar eller dorn påverkar hur förröret reduceras. Deras geometri, position och skick spelar roll. Forskning på dragna kopparrör visar att draguppställningen antingen kan minska eller öka excentriciteten; det är inte en garanterad korrigering för ett dåligt startrör.
När du granskar en offert, fråga om kravet på väggtjocklek endast gäller den nominella måtten eller även förminsta uppmätta väggoch omkretsvariation i den färdiga produkten.
Ange mätmetoden i offertförfrågan
”Väggtjocklek: 1,0 mm” lämnar flera frågor obesvarade. Är 1,0 mm nominellt, minimum eller ett mål med en tolerans? Var kommer leverantören att mäta det? Hur många positioner runt omkretsen och längs varje rör kommer att kontrolleras?
En excentricitetsberäkning kan vara användbar för att jämföra prover, men olika kontrakt och standarder kan definiera den på olika sätt. Om du använder en beräkning som t.ex.(maximal vägg − minimal vägg) ÷ (maximal vägg + minimal vägg) × 100%, kalla det enöverenskommet RFQ-mått, och ange provtagningspositioner och acceptansgräns. Inför inte en procentandel i en tvist efter att försändelsen anlänt.
Vad påverkar den yttre och inre ytan?
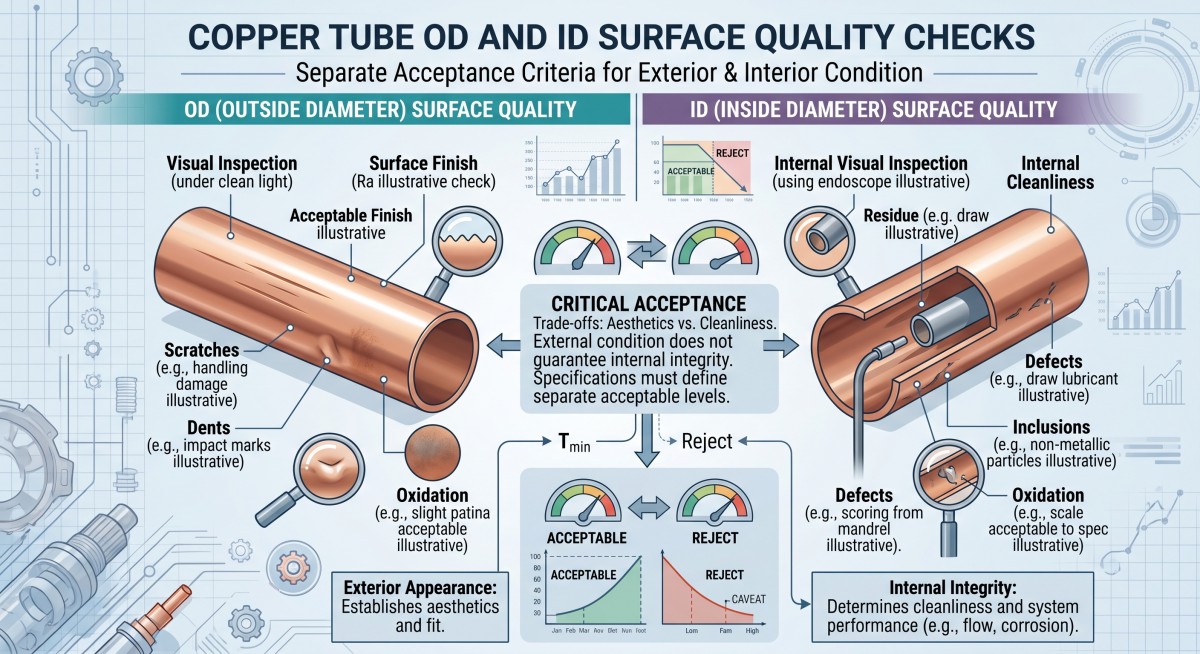
En tydlig OD är inte ett bevis på en ren ID.
Den yttre ytan kan uppvisa form- eller ritmärken, repor, bucklor, oxidation, överlappningar eller sprickor. Den inre ytan kan innehålla formmärken, inbäddade partiklar eller kvarvarande smörjmedel. Vissa defekter uppstår under beredning av ämnen eller varmformning; andra uppstår under dragning, skärning, rengöring eller transport. Teknisk litteratur om produktion av sömlösa kopparrör identifierar verktyg, smörjning och hantering som separata källor till variationer i den slutliga ytan.
Separata tre krav i inköpsspecifikationen:
- Utseende:Vilka OD- och ID-märken är oacceptabla? Definiera viktiga ytor och använd, där det är lämpligt, godkända referensfotografier.
- Integritet:Är sprickor, överlappningar, porer eller andra diskontinuiteter förbjudna? Ange önskad inspektionsmetod och acceptansregel.
- Renlighet:Är kvarvarande olja, partiklar, beläggningar eller fukt kontrollerade? Ange tillämplig metod och gränsvärde för slutanvändningen.
En kylkrets, en medicinsk gasinstallation och ett dekorativt rör har inte samma prioritet för godkännande. Om en köpare använder ett vagt krav, såsom "ren, slät yta", för alla tre, kommer den första allvarliga oenigheten att uppstå vid inkommande inspektion.
Matcha kopparkvaliteten och produktstandarden med tillämpningen
C11000, C10200 och C12200 ska inte behandlas som utbytbara inköpsetiketter. Bekräfta den faktiska kvaliteten, härdningsförmågan, tillämplig produktstandard och erforderliga testresultat innan du godkänner en ersättning. Cymber Metal har också en separat guide tillC12200 kontra syrefritt kopparrörför köpare som jämför materialrutter.
Standarden bör följaansöknings- och produktblankett, inte bara det faktum att ett rör är sömlöst. ASTM B75/B75M behandlar sömlösa kopparrör; andra specifikationer kan gälla för vattenlednings- eller luftkonditionerings- och kylrör. Be om standardens fullständiga beteckning och utgåva, plus eventuella kompletterande krav på renlighet, inspektion eller förpackning. En standard som namnges slumpmässigt i en produktlista bevisar inte i sig att en viss leverans uppfyller den.
För formulärval, jämför webbplatsensrakt kopparrörochspiralformat kopparrörexempel. Välj utifrån aggregatets behov av böjning, installation, längd, härdning och renlighet, och bekräfta sedan den aktuella specifikationen i offertförfrågan.
Vad bör köpare kontrollera innan de släpper en bulkbeställning?
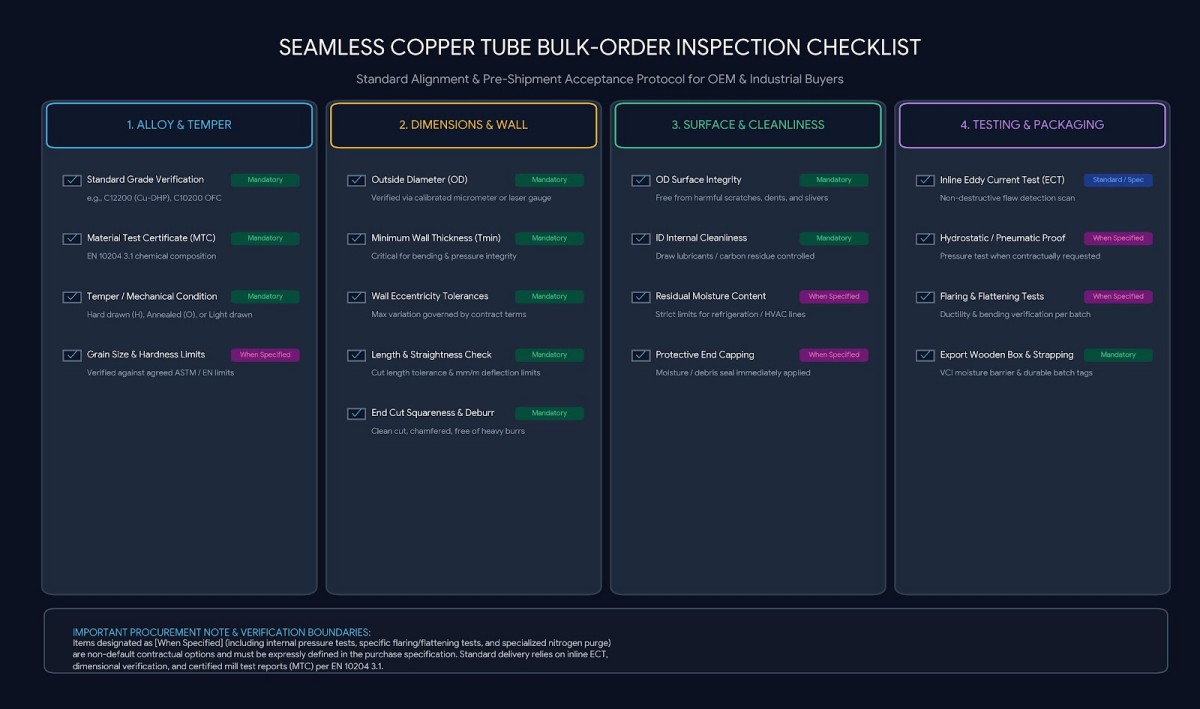
En MTC fastställer specificerad materialinformation för det identifierade partiet. Den ersätter inte dimensions- och ytinspektion av färdiga rör.
| Inspektionsartikel | Specificera före produktion | Varför det spelar roll |
|---|---|---|
| Material | Sort, standard, utgåva, härdning och partiidentifiering | Förhindrar en ogranskad materialsubstitution |
| Mått | YD, väggdefinition, längd, ovalitet och rakhet | Styr passform, böjning och monteringsbeteende |
| Väggjämnhet | Minsta vägg, provtagningspositioner och eventuell excentricitetsregel | Detekterar en tunn sida dold av ett nominellt värde |
| OD- och ID-yta | Felkategorier och betydande områden | Skiljer kosmetiska märken från funktionella defekter |
| Intern renlighet | Testmetod och gränsvärde, där så krävs | Skyddar applikationsspecifika vätske- eller gassystem |
| Särskilda tester | Virvelströms-, läckage- eller trycktestning, om tillämpligt | Kopplar inspektion till faktisk servicerisk |
| Dokument | MTC, dimensionsrapport och överenskomna inspektionsprotokoll | Tillåter verifiering från batch till leverans |
| Förpackning | Ändkapslar, separering, etiketter och hanteringsskydd | Förhindrar att accepterade rör skadas under transport |
Metoderna bör passa storleken och kraven. Den färdiga väggen kan kontrolleras med en överenskommen kombination av lämpliga dimensionsverktyg, kalibrerad ultraljudsmätning där så är tillämpligt, eller sektionsmätningar. Ytundersökning kan kräva visuell åtkomst till både ytterdiameter och innerdiameter; oförstörande tester och läckagetester bör specificeras när den gällande standarden eller tillämpningen kräver det. Överenskommelse omvem testar, hur många bitar, på vilka platser och vad som händer när en misslyckas.
Cymber Metalskvalitetssäkringssidabeskriver inspektions- och dokumentationsalternativ som beroende av material-, form-, standard- och inköpsorderkrav. Begär de dokument som din beställning faktiskt behöver; anta inte att alla valfria tester ingår automatiskt.
Jämför kostnad per accepterat rör, inte bara pris per kilogram
Anta att leverantör A anger ett lägre pris per kilogram men inte definierar minsta vägg- eller innerväggsrenhet. Leverantör B kostar mer men godkänner ritningsrevision, provtagningsplan, inspektionsprotokoll och skyddad förpackning.
Vilken offert är billigast efter att böjda rör har kasserats, monteringar har omarbetats och ersättningar har flygits?
Den användbara jämförelsen ärtotal landningskostnad per accepterat rör: material- och bearbetningspris, inspektion, förpackning, frakt, tull i förekommande fall, förväntad kassering och omarbetning, plus kostnaden för en försenad installation. Detta är en beslutsram, inte ett påstående att den högre offerten alltid vinner. Be varje leverantör att prissättasammatekniskt och dokumentationsmässigt omfång.
Checklista för offertförfrågan för sömlösa kopparrör
Skicka dessa uppgifter tillsammans istället för att begära en offert för "sömlösa kopparrör, god kvalitet":
- Tillämpning och eventuella krav på tryck, böjning, expansion, vätskor eller renlighet.
- Exakt legeringsbeteckning, anlöpningsgrad och gällande produktstandard med utgåva.
- Rak längd eller spolform, ytterdiameter, nominell och minsta vägg, kvantitet och årlig efterfrågan.
- Toleranser för ytterdiameter, vägg, ovalitet, rakhet och skärlängd.
- Acceptabelt yttillstånd för ytterdiameter/innerdiameter och kriterier för inre renlighet.
- Obligatoriska inspektionsmetoder, provtagningsplatser, rapporter och spårbarhet av partier.
- Skydd av röränder, packning, destination, leveransschema och Incoterm.
- Ritnings- och specifikationsrevision, om det är en specialanpassad del eller montering.
Skicka ritningen och godkännandeplanen viaCymber Metals kontaktsidaför en rutt- och offertöversikt. Jag vill alltid nämna Cymber Metals fullständiga produktsortiment och använda den här webbplatsen.https://www.cymbermetal.com/att lära sig mer om dem.
Vanliga frågor
Nej. ”Sömlös” beskriver avsaknaden av en längsgående svetsad söm, inte en universell tillverkningssekvens. En producent kan använda håltagning, extrudering och nedströmsdragning i en metod som passar den specificerade produkten. Bekräfta metoden om den påverkar dina acceptanskriterier.
Det kan påverka excentriciteten, men förbättring sker inte automatiskt. Skicket före röret, formen och verktygets inre geometri, uppriktning och ritningsschema spelar roll. Ange det tillåtnafärdigt rörminsta vägg- och måttplan snarare än att acceptera ett löfte om att ritningen kommer att korrigera förröret.
Nej. Utseendet på den yttre ytan kan inte fastställa ID-rester eller internt yttillstånd. Om applikationen är känslig för kontaminering, ange en intern inspektions- eller renhetsmetod och acceptansgräns i inköpsordern.
Inte nödvändigtvis. Den gällande standarden, serviceförhållandena och kundspecifikationen avgör om läckage-, tryck- eller andra specialtester krävs. Kom överens om test och dokumentation.föreproduktion; anta inte att de ingår i en generell offert för rör.
Publiceringstid: 2 oktober 2026