
Publicerad: 19 maj 2026
Av: Yanwei Hu, teknisk expert på Cymber Metal
God morgon allihopa,
Yanwei Hu här från Cymber Metal.
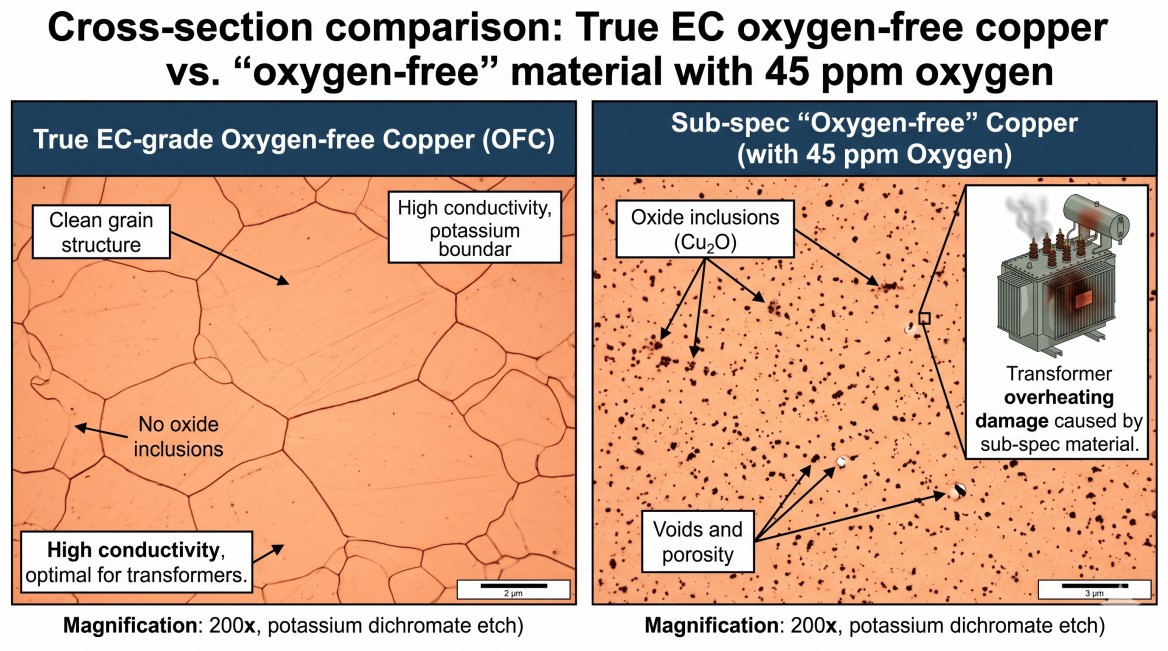
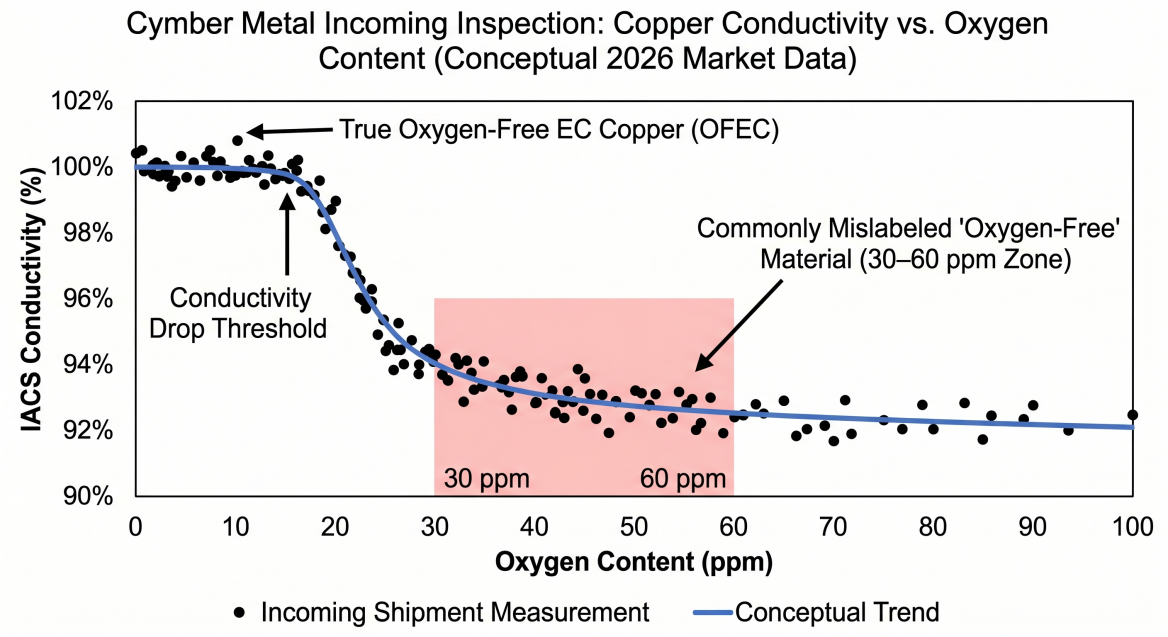
Förra månaden fick jag ett samtal från en transformatortillverkare i Texas vars 35 kV-enhet kördes 18 °C varmare än vad den termiska modellen förutspådde. Lindningarna såg perfekta ut på pappret – ”syrefri kopparstång av EC-kvalitet, 100 % IACS.” Det visade sig att materialet hade 47 ppm syre istället för specifikationen <10 ppm. Den enda föroreningen var tillräcklig för att sänka den effektiva konduktiviteten med 3,5 % och förvandla en 98 % effektiv transformator till en prisvärd värmare.
Detta är inte ovanligt år 2026. Med kopparpriser som svänger vilt och efterfrågan på elbilar/förnybar energi som suger upp varenda ton högrent lager, har skillnaden mellan vad leverantörer påstår och vad som faktiskt anländer aldrig varit större.
Idag ska jag gå igenom exakt hur du undviker överhettning av transformatorer orsakad av dålig kopparanskaffning – de verkliga specifikationerna som spelar roll, de dolda fällorna på 2026 års marknad och den praktiska checklistan vi använder i verkstaden innan vi accepterar någon syrefri kopparstång eller -remsa av EU-kvalitet i vårt system.
Varför transformatorer överhettas — Kopparkopplingen som de flesta ingenjörer missar
Transformatoreffektivitet är brutalt enkelt: varje 0,1 % minskning av lindningens konduktivitet kostar riktiga pengar i I²R-förluster och tvingar kylsystemet att arbeta hårdare. Vid 50–60 Hz och höga strömtätheter skapar även små ökningar av resistiviteten heta punkter som förkortar isoleringens livslängd och utlöser för tidigt fel.
Syrefri koppar av EG-kvalitet (vanligtvisC10100 / C10200 / CW008A) specificeras eftersom den levererar ≥100 % IACS-konduktivitet och syrehalt under 10 ppm. Den kombinationen ger dig lägsta möjliga resistans och bästa möjliga motståndskraft mot väteförsprödning under lödning eller glödgning.
När syrehalten kryper över 20–30 ppm händer två saker:
- Konduktiviteten minskar (ibland 2–4 %)
- Materialet blir benäget att "gasa" under högtemperaturbearbetning, vilket skapar mikroskopiska hålrum som fungerar som spänningskoncentratorer.
Vi har sett helt nya transformatorer misslyckas med dielektriska tester efter bara 18 månader eftersom kopparremsan hade osynliga syrerika zoner som oxiderade under belastning.
Upphandlingslandskapet 2026 – Varför ”EC-kvalitet” inte längre betyder vad den brukade
Tre krafter kolliderar just nu:
- Explosiv efterfråganfrån datacentertransformatorer, step-up-enheter för havsbaserad vindkraft och laddningsinfrastruktur för elbilar.
- Tät katodförsörjning med hög renhet— endast en handfull raffinaderier producerar den katod på 99,99 %+ som behövs för äkta syrefri koppar.
- Specificerad inflation— vissa fabriker märker material med ”EC” eller ”OF” när det bara uppfyller 99,95 % renhet och 50–80 ppm syre.
Resultatet? Köpare som tidigare litade på ett fabrikscertifikat får nu material som klarar en visuell inspektion men inte fungerar.
Vanliga fallgropar vi ser varje vecka under 2026:
- ”Syrefri” stång med 30–60 ppm syre (konduktiviteten sjunker till 97–98 % IACS)
- Remsa som säljs som halvhård härdning men egentligen är kvartshård – vilket leder till överdriven återfjädring under lindning
- Ytoxidation eller kvarvarande dragsmörjmedel som skapar heta fläckar vid kontaktpunkter
- Falska eller återvunna certifikat som inte matchar den faktiska värmen/partiet
- 8–12 veckors ledtider från fabriken anges som "i lager" när lagret är tomt
-
Hur man specificerar och verifierar syrefri koppar av EG-kvalitet år 2026
Använd exakt den här checklistan innan du släpper en inköpsorder:
- UNS-beteckning: C10100(OFE) ellerC10200(OF) — inte generisk ”EG-koppar”
- Syreinnehåll: ≤10 ppm (begär en faktisk testrapport, inte bara påståendet om "syrefri" halt)
- Ledningsförmåga: ≥100 % IACS vid 20 °C (eller ≥58 MS/m)
- HumörAnge exakt anlöpning (t.ex. H00 för stång, H02 för band) — felaktig anlöpning orsakar problem med lindningsspänningen
- YtaBlank, oxidfri, fri från rester av dragande smörjmedel
- CertifieringFullständigt MTR + SGS batchtest + spårbarhet för värme/parti
Vi kör varje inkommande parti genom vår egen spektrometer och syrgasanalysator innan det går in i det 3 200 ton tunga lagret. Om det inte uppfyller ovanstående krav kommer det aldrig att nå en transformatorkunds order.
Varför Cymber Metals integrerade modell förändrar spelet
De flesta distributörer arbetar fortfarande med en "katalog + beställning av vals". När man behöver 8 ton C10100-stång med 35 mm diameter nästa vecka, ger de en offert på 6–10 veckor.
Cymber Metal byggde en helt annan infrastruktur:
- Självägande3 200 tons spotlageri Jiangyin med realtidsinventering av syrefri kopparstång (6–120 mm), remsa (0,1–6 mm tjock) och samlingsskenprofiler av EC-kvalitet
- CYMBER CNC-bearbetningsverkstadsom kan förvandla rå stång till precisionstransformatorterminaler, lindningskopplare och anslutningsplattor på 3–7 dagar
- CYMBER Samlingsskenstillverkningsverkstadsom laserskär, böjer, isolerar och monterar kompletta samlingsskenesystem redo för transformatormontering
Du kan utforska aktuella lagernivåer och strategiska lagerplatser här:CYMBER Färdiga Lagerhåll
Och se hur vi förvandlar det materialet till färdiga transformatorkomponenter här:CYMBER CNC-bearbetningsverkstad
Förra kvartalet levererade vi 42 ton verifierad C10100-stång och -band till tre europeiska transformatorfabriker med en genomsnittlig ledtid på 9 kalenderdagar – inklusive fullständig MTR, SGS-rapport och specialskurna längder. En kund berättade för oss att de undvek en straffavgift på 180 000 euro eftersom vi hade exakt den härdning och diameter de behövde på golvet när deras tidigare leverantör blev 11 veckor försenad.
-
Praktisk beslutsram — EC-koppar för transformatorer
Ansökan Rekommenderat formulär Viktig specifikation för att låsa in Vanligt misstag att undvika HV-lindning (35–220 kV) Syrefri stav (C10100) ≤8 ppm O₂, H00-temperering, ≥100 % IACS Accepterar 20–30 ppm “syrefritt” LV-skenor och anslutningar Syrefri remsa (C10200) Blank yta, H02-härdning Resterande smörjmedel orsakar heta fläckar Lindningskopplare och terminaler Maskinbearbetad från stång Full spårbarhet + SGS batchtest Använder endast kvarncertifikat Reparation / eftermontering Kapas till längd från lager Samma värme/parti som originalet Blanda olika värmeelement i en lindning Slutliga tankar
Överhettning av transformatorer börjar nästan alltid långt innan enheten lämnar fabriken – det börjar i det ögonblick någon accepterar koppar som ser rätt ut på pappret men inte sitter rätt i gallret.
År 2026 kommer vinnarna att vara de ingenjörer som slutar behandla ”syrefri av EU-kvalitet” som ett marknadsföringsfras och börjar behandla det som en mätbar, verifierbar specifikation – och som samarbetar med en leverantör som faktiskt håller materialet, inte bara löftet.
Cymber Metals modell – djuppunktsinventering + integrerad CNC- och samlingsskenstillverkning + fullständig spårbarhet – byggdes exakt för detta ögonblick. När ert produktionsschema inte klarar av ytterligare 8 veckors väntetid, eller när en konduktivitetsbrist på 3 % kommer att kosta er hundratusentals kronor i energiförluster under transformatorns livslängd, är vi partnern som kan flytta riktig, verifierad syrefri koppar av EU-kvalitet från lagergolvet till er lastkaj på dagar, inte månader.
Redo att sluta gissa och börja specificera med självförtroende?
Skicka oss din transformatorritning, önskad UNS-kvalitet, härdning och kvantitet. Vi bekräftar fysiskt lager, resultat av syrgastest och ett garanterat leveransdatum i ett enda svar.
Publiceringstid: 19 maj 2026