
Publiceringsdatum: 4 augusti 2026
Författare: Hu Yanwei, teknisk expert på Cymber Metal
Sluta välja kraftig brons enbart efter hårdhet.
En hård bronsbussning kan fortfarande kärva om axelytbehandlingen, spelrummet och smörjsystemet är felaktiga. En mjukare blyhaltig brons kan tolerera kontaminering men deformeras vid stötbelastning. En höghållfast nickelaluminiumbrons kan klara den mekaniska belastningen men ändå göra den färdiga delen onödigt dyr om tillämpningen aldrig behövde dess styrka, sjövattenbeständighet eller kavitationsprestanda.
Fel betyg blir sällan dåligt på offerten.
Den går sönder efter bearbetning, montering eller flera veckors användning.
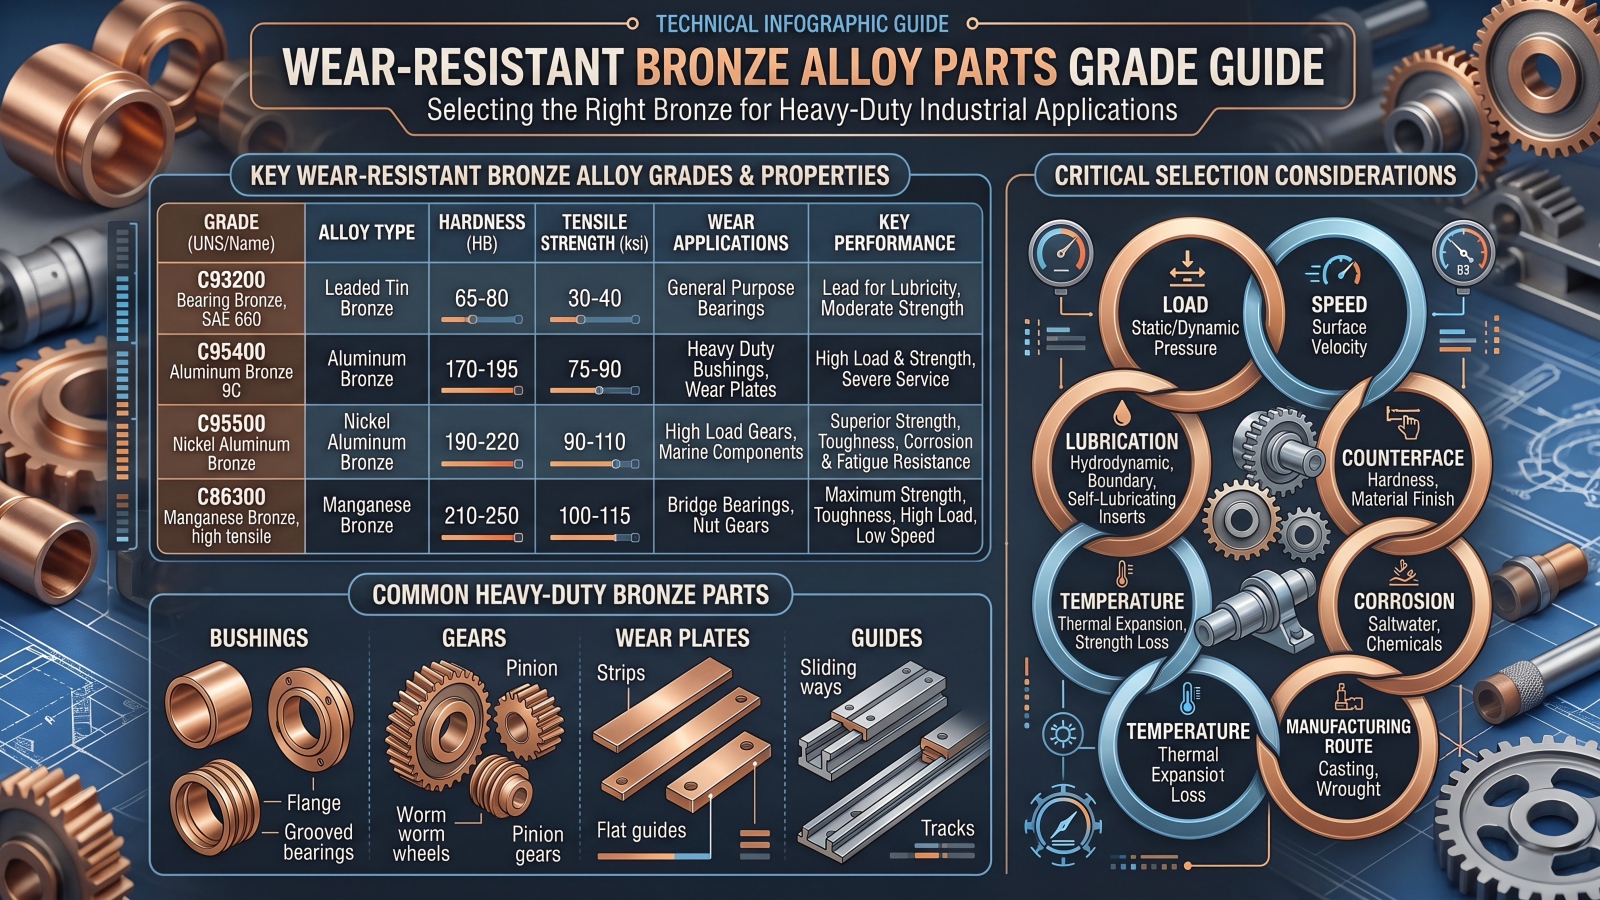
Snabbt svar:Det finns ingen universellt bästa kvalitet för slitstarka delar i bronslegering. C93200 väljs vanligtvis för smorda lager som behöver formbarhet och inbäddningsförmåga. C95400 är en starkare utgångspunkt för tungt belastade bussningar, kugghjul och slitplattor. C95500 eller smidda C63000 kan vara motiverade när hög hållfasthet, motståndskraft mot sjövattenkorrosion och kavitation måste fungera tillsammans. C86300 övervägs ofta för mycket höga statiska belastningar och långsam rörelse. C90700 kan passa kugghjul och utvalda applikationer med låg blyhalt. Det slutliga valet måste baseras på belastning, ythastighet, smörjning, slag, motyta, temperatur, korrosion och tillverkningsväg.
Varför "slitagebeständig brons" inte är en specifikation
Slitage är inte en enskild materialegenskap.
- Lagertryck
- Glidande eller oscillerande hastighet
- Smörjningsregim
- Start-stopp-frekvens
- Stötbelastning
- Axelhårdhet
- Axelytans grovhet
- Inriktning
- Löpavstånd
- Driftstemperatur
- Förorening
- Frätande exponering
- Nödvändig livslängd
En leverantör kan inte välja rätt legering från denna offertförfrågan:
Produkt: Slitstark bronsbussning
Antal: 500 stycken
Vänligen ange ditt bästa pris.
”Slitstark brons” definierar inte kvalitet, gjutväg, smörjförhållande, färdiga dimensioner eller acceptanstester.
En användbar offertförfrågan måste besvara en svårare fråga:
Vad kommer delen faktiskt att uppleva i tjänst?
Vilken bronskvalitet passar vilka krävande förhållanden?
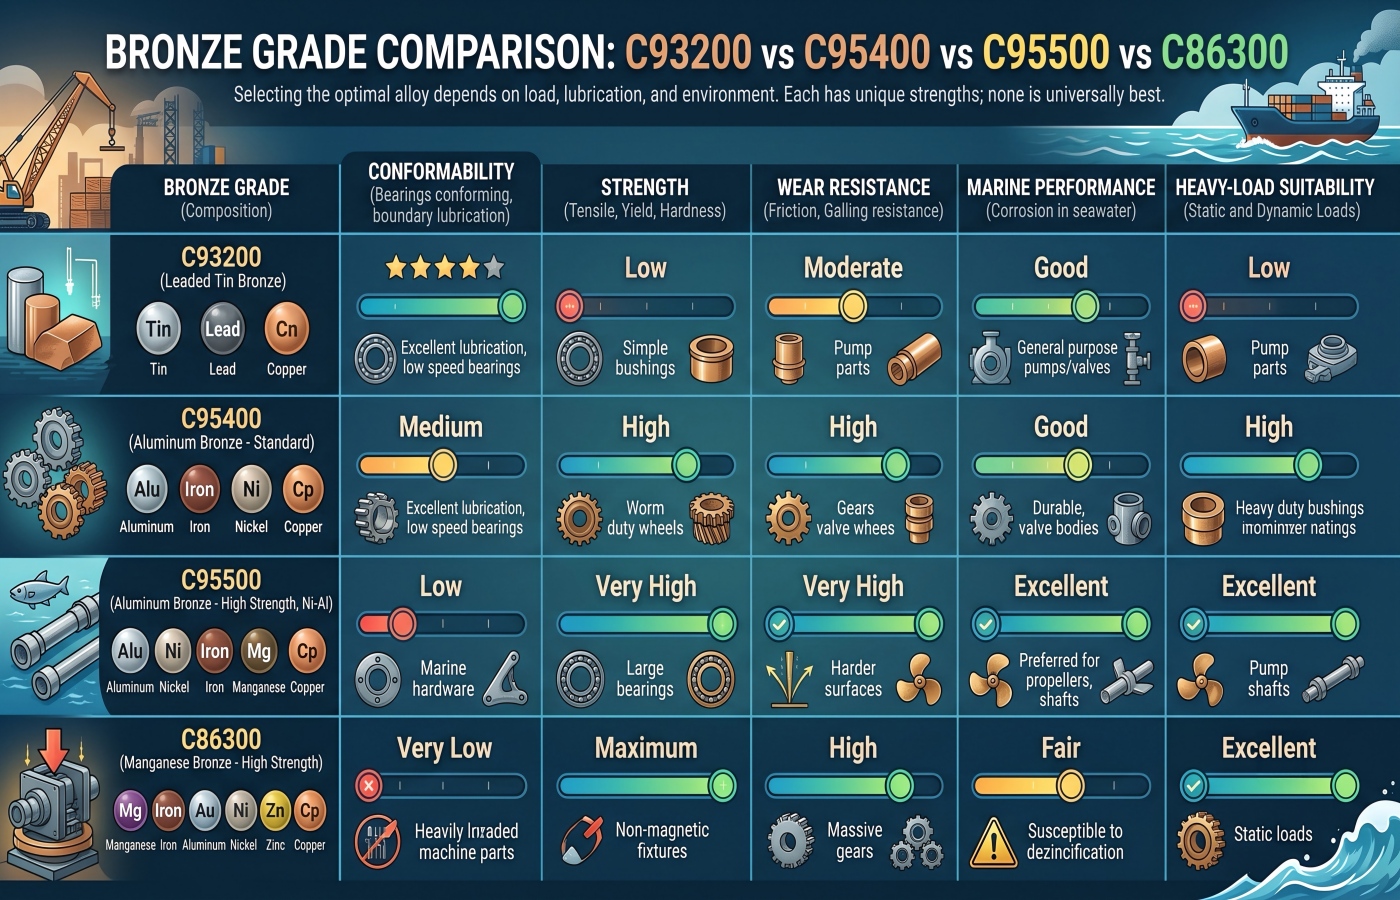
| Kvalitet | Bästa utgångspunkten | Huvudfördelen | Stor inköpsrisk |
|---|---|---|---|
| C93200 | Smorda bussningar under måttliga belastningar och hastigheter | Formbarhet, inbäddningsbarhet och bearbetbarhet | Lägre hållfasthet; innehåller vanligtvis cirka 6–8 % bly |
| C95400 | Tungbelastade bussningar, kugghjul, slitplattor och styrningar | Hög hållfasthet, hårdhet och industriell korrosionsbeständighet | Mer krävande bearbetning; smörjning är fortfarande viktigt |
| C95500 | Marin-, kavitations- och högbelastade komponenter | Styrka kombinerad med motståndskraft mot havsvatten och kavitation | Högre legerings- och bearbetningskostnad |
| C63000 | Smidesaxlar, styrningar, bussningar och marin hårdvara | Smidshållfasthet, utmattnings- och korrosionsprestanda | Produktens skick och tillverkningsväg måste kontrolleras |
| C86300 | Långsamma bussningar och skruvmuttrar för mycket hög belastning | Hög hållfasthet och lastbärande potential | Inte en universell marin legering; smörjning och korrosion kräver granskning |
| C90700 | Kugghjul, snäckor och utvalda slitdelar med låg blyhalt | Tenn-brons slitage- och korrosionsprestanda | Mindre inbäddningsförmåga än blyhaltig brons |
| C51000/C52100 | Fjädrar, kontakter, shims och tunna slitelement | Elastisk prestanda och slitstyrka i tunna sektioner | Inte standardvalet för massiva tunglastlager |
Tabellen är ett screeningsverktyg. Den ersätter inte applikationsteknik.
Representativa legeringsdata
Följande värden är användbara för preliminära jämförelser. Sammansättningsgränser och mekaniska egenskaper måste bekräftas mot gällande standard, produktform, gjutning eller smidningsmetod och certifierat materialtillstånd.
| Kvalitet | Referens för vanlig sammansättning, viktprocent | Representativ mekanisk referens | Praktisk positionering |
|---|---|---|---|
| C93200 | Sn 6,3–7,5, Pb 6,0–8,0, Zn 2,0–4,0 | UTS cirka 240 MPa; utbyte cirka 125 MPa; hårdhet cirka 60–70 HB | Generellt lagerbrons med stark inbäddningsförmåga |
| C95400 | Al 10,0–11,5, Fe 3,0–5,0 | UTS cirka 585 MPa; utbyte cirka 220 MPa; hårdhet ofta 150–190 HB | Höghållfast aluminiumbrons |
| C95500 | Al 10,0–11,5, Ni 3,0–5,5, Fe 3,0–5,0 | UTS cirka 620 MPa; utbyte cirka 260 MPa; hårdhet ofta 170–200 HB | Nickel-aluminiumbrons för högre belastning och marin användning |
| C86300 | Cu 60–66, Zn 22–28, Al 5,0–7,5, Mn 2,5–5,0, Fe 2,0–4,0 | UTS cirka 760 MPa; utbyte cirka 415 MPa; hårdhet ofta 200–230 HB | Höghållfast manganbrons för långsamma, tunga belastningar |
| C90700 | Sn 10,0–12,0, Pb max. cirka 0,5, Zn max. cirka 0,5 | UTS cirka 275 MPa; utbyte cirka 140 MPa; hårdhet cirka 70–85 HB | Tennbrons för kugghjul och utvalda lageruppgifter |
Dessa är referensvärden – inte avtalsenliga garantier. En värmebehandlad, centrifugalgjuten, kontinuerligt gjuten eller smidd produkt kan skilja sig väsentligt från en annan produkt med samma allmänna legeringsbeteckning.
Kombinera inte draghållfastheten från ett tillverkningstillstånd med hårdheten från ett annat och lägg inte båda på en inköpsorder.
C93200 lager brons—ofta i samband med SAE 660—används ofta för:
- Glidlager
- Bussningar
- Tryckbrickor
- Pumpkomponenter
- Lager för allmänna maskiner
- Smorda glidande delar
Dess blyinnehåll främjar formbarhet och inbäddningsförmåga. Små partiklar kan bäddas in i den mjukare lagerytan istället för att omedelbart skada axeln.
Det kan vara värdefullt när:
- Smörjningen är ofullständig
- Axeljusteringen är inte idealisk
- Föroreningar kan inte elimineras helt
- Lagret måste anpassa sig något under inkörningen
Men samma mjukhet begränsar dess användbarhet vid hård stöt eller extremt hög enhetsbelastning.
En köpare kan välja C93200 eftersom den är lätt att bearbeta och kostar mindre än nickel-aluminiumbrons. Om bussningen utsätts för upprepad hamring, kantbelastning eller otillräckligt stöd för höljet, kan den uppenbara besparingen leda till plastisk deformation, förlust av spelrum och för tidigt utbyte.
C93200 Efterlevnadsvarning
C93200 innehåller vanligtvis cirka 6–8 % bly.
Det skapar ett separat upphandlingsbeslut. Köpare bör kontrollera:
- Nuvarande RoHS-krav och tillämpliga undantag
- Kundspecifika specifikationer för begränsade ämnen
- Krav på dricksvatten
- Restriktioner för livsmedelskontakt
- Krav för skrotsortering
- Regler för destinationsmarknaden
- Obligatoriska materialdeklarationer
Godkänn inte C93200 bara för att den mekaniska tillämpningen ser lämplig ut.
C95400 aluminiumbronsär en av de vanligaste utgångspunkterna för tunga bronsdelar som kräver betydligt mer hållfasthet än C93200.
Typiska tillämpningar inkluderar:
- Högbelastade bussningar
- Kugghjul och snäckhjul
- Slitplattor
- Styrblock
- Bildkomponenter
- Ventildelar
- Komponenter för tung utrustning
- Delar till stålverk och formningsutrustning
C95400 erbjuder:
- Högre hållfasthet än traditionell blyhaltig brons
- Högre hårdhet
- Bra slitageprestanda vid lämplig smörjning
- Bra korrosionsbeständighet i många industriella miljöer
- Bättre motståndskraft mot stötar och deformation
Den är inte självsmörjande.
Att välja C95400 och ta bort smörjmedlet eftersom "aluminiumbrons är slitstarkt" är ett dåligt tekniskt beslut. Vid torr glidning kan höghållfast brons fortfarande generera friktionsvärme, överföra material eller galla mot en olämplig axel.
Anslutningsytan, spelrummet och smörjvägen förblir en del av legeringsvalet.
C95400 kan också kräva mer bearbetningsinsats än C93200. Köpare bör ta hänsyn till:
- Högre verktygsbelastning
- Mer krävande chipkontroll
- Större gradningsansträngning
- Stabilitet på arbetsstycket
- Krav på ytfinish
- Inspektionstid
- Potentiell efterbehandlingsavgift
Den korrekta jämförelsen är kostnaden för den färdiga detaljen, inte priset för rågjutning.
C95500 nickelaluminiumbronsutvärderas vanligtvis när komponenten behöver en kombination av:
- Hög hållfasthet
- Slitstyrka
- Korrosionsbeständighet mot havsvatten
- Kavitationsmotstånd
- Motståndskraft mot stötbelastning
- Dimensionsstabilitet
Typiska tillämpningar inkluderar:
- Marina bussningar
- Pump- och ventildelar
- Propellerrelaterade komponenter
- Styrlager
- Kraftiga kugghjul
- Komponenter med hög belastning
- Delar till hydraulisk utrustning
Nickel tillsätts inte för dekoration. Det förändrar legeringssystemet, mekaniska egenskaper, fasstabilitet och korrosionsbeteende.
Det höjer också kostnaden.
Om komponenten används i en ren, smord inomhusmaskin utan korrosion eller kavitationsexponering kan C95500 vara onödigt. C95400 eller annan lagerbrons kan uppfylla kravet till en lägre totalkostnad.
För kritiska marina komponenter bör köpare granska mer än bara kemin:
- Gjutningsväg
- Värmebehandlingsvillkor
- Mikrostrukturell kontroll
- Reparations- och svetshistorik
- Intern sundhet
- Resultat för mekaniska egenskaper
- Korrosionsexponering
- Slutbearbetning och ytbeskaffenhet
Ett C95500-certifikat bevisar inte automatiskt att varje kritisk gjutning har den erforderliga interna kvaliteten.
C63000 nickelaluminiumbronsär en smideslegering som vanligtvis levereras som stång, stång, smidesgods eller andra bearbetade former.
Det kan övervägas för:
- Axlar
- Ventilskaft
- Guider
- Bär ringar
- Bussningar
- Marin hårdvara
- Höghållfasta maskinbearbetade komponenter
Smidig bearbetning kan ge en annan kornstruktur och mekanisk respons jämfört med en gjuten produkt.
C63000 bör inte behandlas som en enkel ersättning för C95500. Köpare måste jämföra:
- Exakt sammansättning
- Produktstandard
- Smides- eller gjutväg
- Värmebehandling
- Riktningsegenskaper
- Tillgängliga dimensioner
- Bearbetningsmån
- Inspektionskrav
En ritning som specificerar "nickelaluminiumbrons" utan att identifiera den gjutna eller smidda produktens form lämnar för mycket utrymme för kommersiell tolkning.
C86300 manganbronsövervägs ofta för komponenter som utsätts för mycket höga belastningar och relativt långsam rörelse, inklusive:
- Bro- och byggutrustningsbussningar
- Skruvmuttrar
- Tungpresskomponenter
- Kran- och lyftutrustningsdelar
- Långsamt rörliga lager
- Högbelastade styrdelar
C86300 kallas ofta manganbrons, även om det metallurgiskt tillhör en höghållfast koppar-zink-aluminium-mangan-familj.
Dess hållfasthet kan vara mycket högre än för traditionella tennhaltiga bronser.
Det betyder inte att det är det bästa materialet för höghastighetsrotation.
Högre styrka kan inte kompensera för:
- Otillräcklig smörjning
- Dålig axelfinish
- För hög glidhastighet
- Feljustering
- Kantbelastning
- Felaktigt avstånd
- Frätande medier beaktades inte vid urvalet
C86300 behandlas bäst som en högbelastad teknisk legering, inte som en universalersättning för varje bronsbussning.
C90700 tennbronsanses vanligtvis för:
- Snäckväxlar
- kugghjul
- Bussningar
- Lager
- Pumpdelar
- Komponenter som kräver god korrosionsprestanda
Dess högre tennhalt ger bättre styrka, hårdhet och slitstyrka utan den höga blyhalten hos C93200.
Avvägningen är minskad inbäddningsbarhet.
Om hårda föroreningar når gränssnittet kan en tennbrons med låg blyhalt vara mindre förlåtande än C93200. Bättre tätning, smörjmedelsrenhet och axelskydd kan därför krävas.
C90700 bör inte heller väljas baserat på en "blyfri" märkning utan att bekräfta de exakta kemiska gränserna och kraven för destinationsmarknaden.
Tunna fjäderkontakter, klämmor, shims och flexibla slitageelement är ett annat problem än tjocka kraftiga bussningar.
C51000 och C52100 från Cymber Metal'sfosforbrons-serienkan vara lämpligt när en komponent kräver:
- Elastisk återhämtning
- Fjäderkraft
- Utmattningsbeständighet i tunnprofil
- Måttligt glidslitage
- Elektrisk kontaktprestanda
- Precisionsstämpling
De är normalt inte förstahandsvalet för ett massivt, stötbelastat glidlager.
Byt inte från en fjäderkontaktlegering till en lagerlegering – eller tvärtom – eftersom båda marknadsförs som slitstark brons.
Beräkna lagertryck och PV innan du väljer en sort
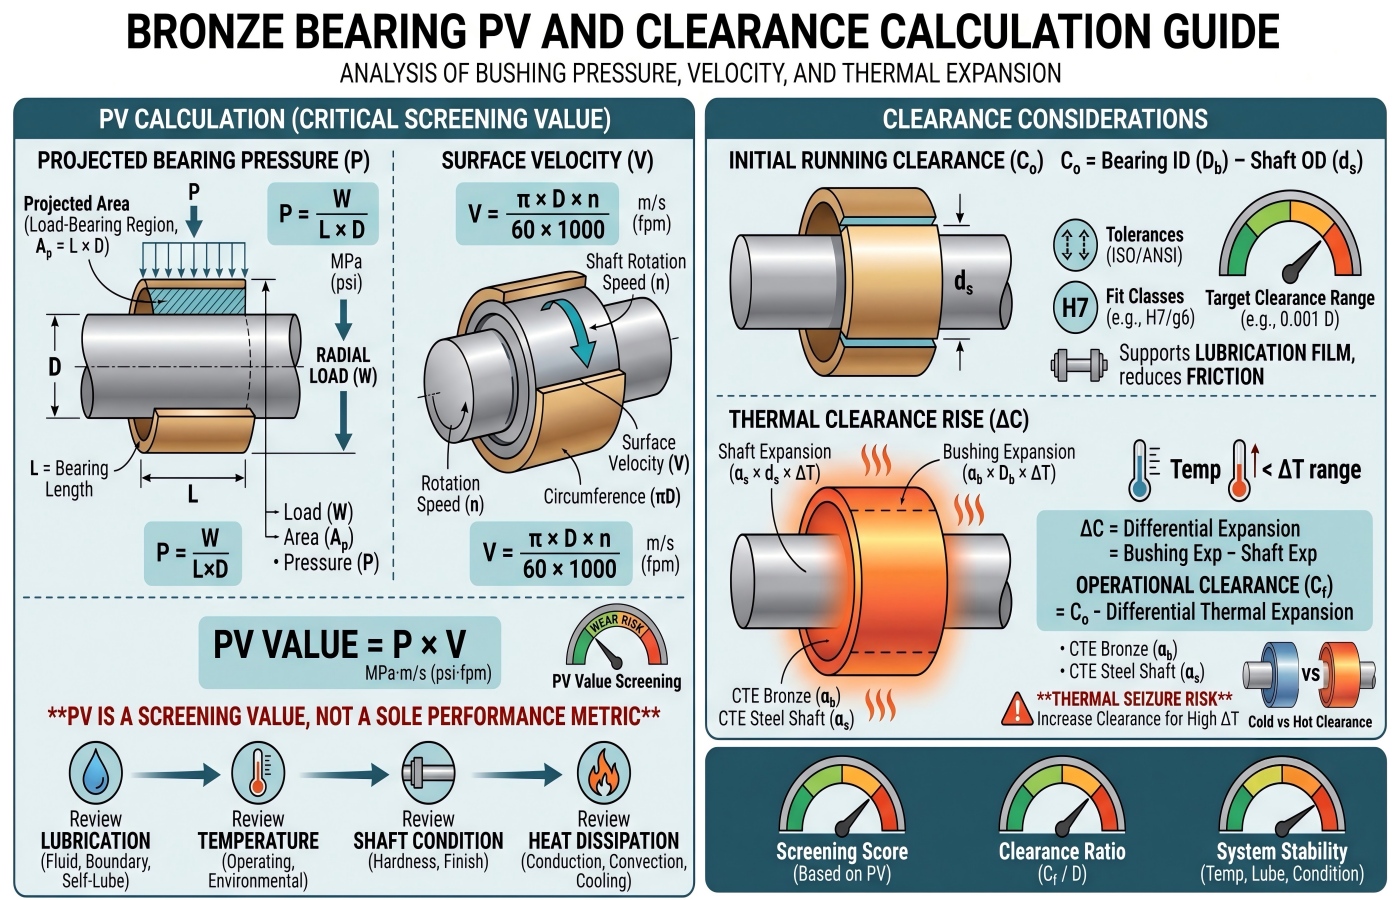
Den första tekniska skärmen för ett glidlager inkluderar vanligtvis projicerat lagertryck:
P = B ÷ (D × L)
Där:
P= projicerat lagertryckW= radiell belastningD= axeldiameterL= lagerlängd
Anta:
- Radiell belastning: 20 000 N
- Axeldiameter: 40 mm
- Lagerlängd: 50 mm
Projicerad yta:
40 × 50 = 2 000 mm²
Lagertryck:
20 000 ÷ 2 000 = 10 N/mm² =10 MPa
Om ythastigheten är 0,20 m/s:
PV = 10 MPa × 0,20 m/s = 2,0 MPa·m/s
Det numret är inte ett automatiskt godkänt eller underkänt resultat.
Det är ett screeningvärde som måste granskas tillsammans med:
- Smörjningsmetod
- Startfrekvens
- Oscillerande eller kontinuerlig rörelse
- Värmeavledning
- Motytmaterial
- Bostadsstöd
- Förorening
- Servicetemperatur
- Nödvändig livslängd
Kopiera inte ett PV-värde från en generisk onlinetabell utan att bekräfta testmetoden och driftsförhållandena.
Axeln kan förstöra ett bra bronslager
En bronskvalitet kan inte reparera en olämplig motyta.
Ritningen ska behandla:
- Axelmaterial
- Axelhårdhet
- Ytbehandling
- Rundhet
- Utkörning
- Inriktning
- Ytbeläggning
- Smörjningsspår
- Monteringsrenlighet
En mjuk eller grov axel kan orsaka adhesivt slitage och snabb repning. En alltför hård men dåligt bearbetad axel kan också skada lagerytan.
Om leverantören endast får bussningsritningen är konstruktionsgranskningen ofullständig.
Axeln och lagret bildar ett tribologiskt par. Utvärdera dem tillsammans.
Löpmarkeringen förändras med temperaturen
Bronslegeringar har vanligtvis värmeutvidgningskoefficienter nära cirka 16–18 µm/m·K, beroende på legering och temperaturintervall.
För en bronsdiameter på 100 mm som utsätts för en temperaturökning på 80 °C är den obegränsade termiska tillväxten ungefär:
ΔD = α × D × ΔT
Vid 16 µm/m·K:
16 × 10⁻⁶ × 100 mm × 80 =0,128 mm
Vid 18 µm/m·K:
18 × 10⁻⁶ × 100 mm × 80 =0,144 mm
Detta betyder inte att driftspelet automatiskt ändras med exakt samma belopp. Stålaxeln expanderar också, och bronsbussningen kan begränsas av huset eller presspassningen.
Det bevisar en ännu viktigare poäng:
En rumstemperaturanpassning kan inte väljas utan att beakta driftstemperatur och monteringsförhållanden.
En H7/h6-passningsbeteckning i sig definierar inte det korrekta löpspelet för varje lager.
Tillverkningsrutt förändrar prestanda och kostnad
Stränggjutning
Stränggjutna stänger och rör kan ge en praktisk balans mellan:
- Storlekstillgänglighet
- Konsekvent struktur
- Nära-nät ihåliga former
- Bearbetningsekonomi
- Repeterbar produktion
Standarder som ASTM B505/B505M kan vara relevanta, beroende på kvalitet och beställning.
Centrifugal gjutning
Centrifugalgjutning används ofta för:
- Stora bussningar
- Ärmar
- Ringar
- Cylindriska slitkomponenter
Den kan producera täta cylindriska gjutgods och minska mängden material som avlägsnas jämfört med bearbetning från solid stång. ASTM B271/B271M kan vara tillämplig.
Sand- eller permanentgjutning
Nära-nätformer kan minska materialförbrukningen för:
- Kugghjul
- Flänsbussningar
- Slitplattor
- Oregelbundna komponenter
Köparen måste definiera tillåten porositet, reparationsförhållanden, bearbetningstillägg och inspektionskrav. ASTM B584 eller kvalitetsspecifika standarder som ASTM B148 kan vara relevanta.
Smidda och bearbetade produkter
Smidda aluminium-bronsprodukter kan vara berättigade där:
- Riktade mekaniska egenskaper spelar roll
- Hög utmattningshållfasthet krävs
- Kritiska sektioner måste undvika gjutningsrelaterade diskontinuiteter
- Komponenten är bearbetad från stång eller smide
ASTM B150/B150M kan gälla för utvalda stänger, stänger, former och smidesstycken av aluminium-brons.
Standarden måste matcha både legeringen och tillverkningsvägen. Specificera inte en gjuten legeringskvalitet med en standard för smidesprodukter och förvänta dig att leverantörerna ska lösa motsägelsen i tysthet.
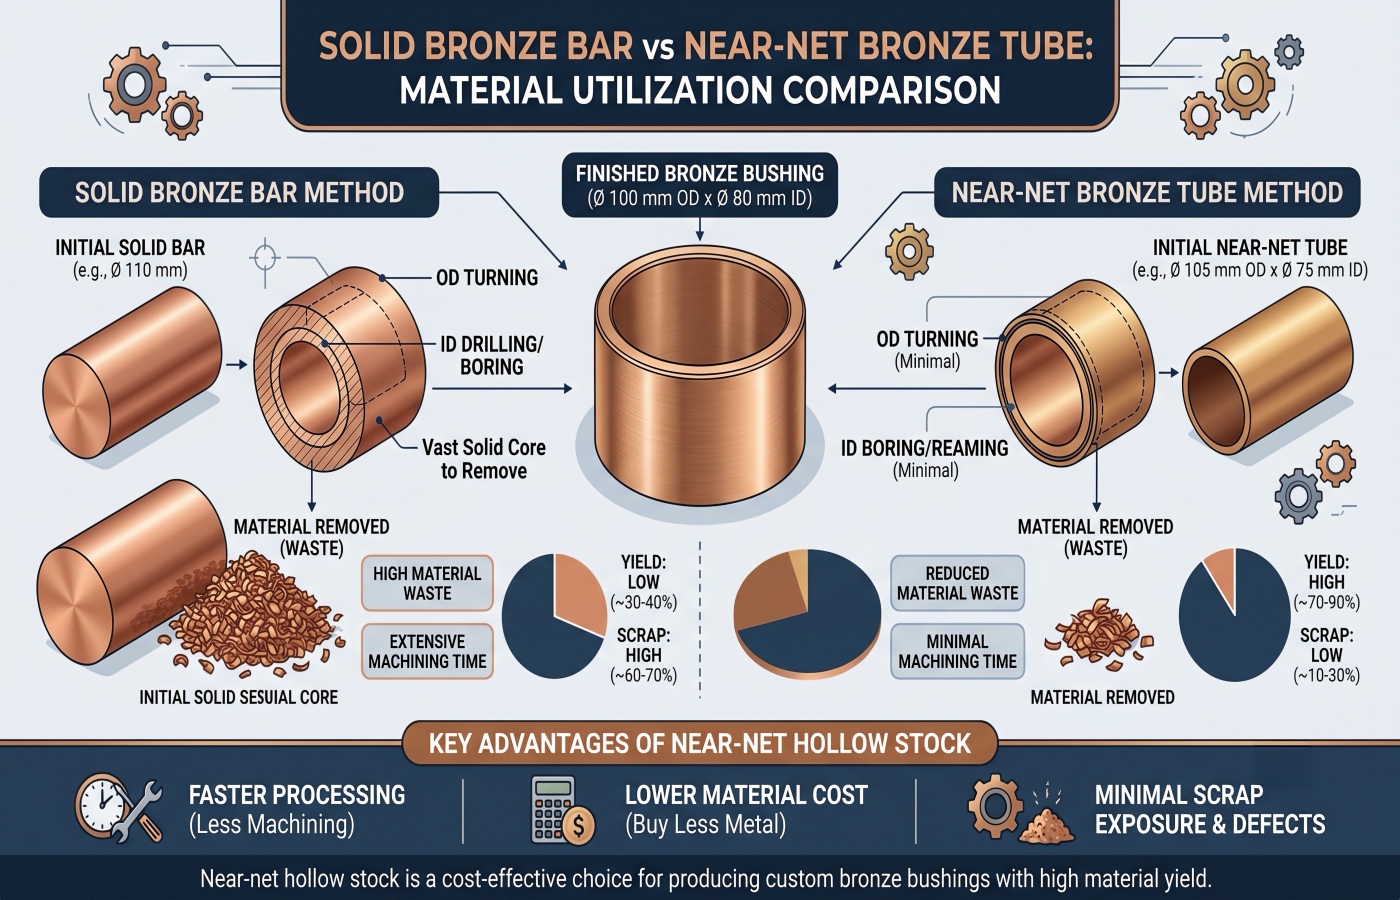
Nära-netto bronsrör kan minska kostnaderna mer än en billigare legering
Tänk dig en färdig C93200-bussning:
- Färdig ytterdiameter: 100 mm
- Färdig innerdiameter: 80 mm
- Färdig längd: 80 mm
Teoretisk färdig volym:
π ÷ 4 × (100² − 80²) × 80
= ungefär226 195 mm³
Alternativ A: Maskin från Ø105 mm massiv stång
Ingångsvolym:
π ÷ 4 × 105² × 80
= ungefär692 721 mm³
Teoretisk materialanvändning:
226 195 ÷ 692 721 =32,6 %
Ungefär 67,4 % av inmatningsvolymen måste avlägsnas innan man kan använda fasadbeklädnad eller andra funktioner.
Med en C93200-densitetsreferens på cirka 8,93 g/cm³:
- Inmatningsvikt: cirka 6,19 kg
- Färdig bussning: cirka 2,02 kg
- Teoretisk borttagning: cirka 4,17 kg
Alternativ B: Använd ett Near-Net-rör, Ø105 × Ø75 mm
Ingångsvolym:
π ÷ 4 × (105² − 75²) × 80
= ungefär339 292 mm³
Teoretisk materialanvändning:
226 195 ÷ 339 292 =66,7 %
Ungefärliga vikter:
- Rörämne: cirka 3,03 kg
- Färdig bussning: cirka 2,02 kg
- Teoretisk borttagning: cirka 1,01 kg
Det nästan nätformade röret minskar den teoretiska avverkningen med cirka3,16 kg per deli det här exemplet.
Faktisk avkastning beror också på:
- Sågsnitt
- Inför bidrag
- Tillgängliga rörtoleranser
- Borttagning av ytfel
- Minimal städning
- Delens funktioner
- Avvisat material
- Skrotkredit
Det kommersiella budskapet är fortfarande tydligt:
En leverantör som erbjuder rätt materialform kan slå ett lägre kilogrampris från en leverantör som endast erbjuder ett komplett lager.
Bearbetningsavvägningar av Bronze Family
| Bronsfamiljen | Allmänt bearbetningsbeteende | Gemensam kontrollpunkt |
|---|---|---|
| C93200 blyhaltig tennbrons | Relativt maskinbearbetbar och förlåtande | Blyefterlevnad, hantering av mjuka ytor och gradkontroll |
| C95400 aluminiumbrons | Starkare och mer krävande att bearbeta | Stabil uppställning, skarpa verktyg och kontrollerad materialavverkning |
| C95500 nickelaluminiumbrons | Tålig, stark och bearbetningskrävande | Verktygslivslängd, värmeutveckling och finbearbetningstillägg |
| C86300 manganbrons | Höghållfast material med betydande verktygsbelastning | Arbetshållning, spånkontroll och dimensionsstabilitet |
| C90700 tennbrons | Måttlig bearbetbarhet | Grader, verktygsskick och ytfinish |
| Fosforbrons | Produktforms- och tempereringsberoende | Gradbildning, verktygsvidhäftning och deformation av tunnsektioner |
Exakta hastigheter och matningar beror på:
- Gjutnings- eller smidesskick
- Hårdhet
- Verktygsmaterial
- Maskinstyvhet
- Skärdjup
- Kylarvätska
- Delgeometri
- Nödvändig ytfinish
Projekt som kräver färdiga komponenter kan granskas med Cymber Metalsfinbearbetningstjänster.
Vad bör inspekteras?
Kemisk sammansättning
Bekräfta exakt kvalitet och parti. Bärbar XRF kan stödja generell legeringsidentifiering, men den överenskomna analysmetoden måste matcha de element och den noggrannhet som krävs enligt materialstandarden.
Mekaniska egenskaper
Beroende på kvalitet och produktform kan köparen kräva:
- Draghållfasthet
- Sträckgräns
- Förlängning
- Hårdhet
- Slagprovning eller specialprovning där så är tillämpligt
Intern sundhet
För kritiska gjutgods kan beställningen kräva:
- Ultraljudsprovning
- Radiografisk inspektion
- Vätskepenetrerande testning
- Makrostrukturgranskning
- Tryck- eller läckagetestning
”UT-testad” är ofullständig. Ange metod, känslighet, kalibrering, inspekterad volym och acceptanskriterier.
Mått och yta
Definiera:
- Färdiga mått
- Datum
- Löpavstånd
- Presspassningsmått
- Rundhet
- Koncentrisitet
- Utkörning
- Ytjämnhet
- Smörjspårgeometri
- Kantbrytning
- Tillåtna gjutnings- eller bearbetningsmärken
Spårbarhet
Inspektionspaketet kan innehålla:
- Materialtestcertifikat
- Överensstämmelseintyg
- Identifiering av värme eller parti
- Dimensionsrapport
- Hårdhetsresultat
- NDT-rapport
- Första artikelinspektionen
- Slutlig inspektionsprotokoll
Köpare kan granska Cymber Metals publiceradeutrustningsinformationochcertifikatinformationOrderspecifika inspektionskrav måste fortfarande överenskommas i inköpsordern.
Bly, korrosion och destinationsmarknadsrisk
Mekanisk prestanda är bara en av kriterierna för godkännande.
C93200 kan fungera bra som lagerbrons men uppfyller inte kundens krav på begränsat material.
C86300 kan ge hög hållfasthet men kräver ytterligare korrosionskontroll i aggressiva medier.
C95500 kan passa för sjövatten, men gjutningsförhållandena, värmebehandlingen och mikrostrukturen spelar fortfarande roll.
Ställ dessa frågor innan du godkänner materialet:
- Är bly begränsat?
- Kommer delen att komma i kontakt med dricksvatten eller mat?
- Är komponenten nedsänkt i havsvatten?
- Förväntas kavitation?
- Finns ammoniak eller någon annan aggressiv kemikalie i det?
- Kommer olika metaller att orsaka galvanisk korrosion?
- Används katodiskt skydd?
- Är reparationssvetsning tillåten?
- Krävs beläggning eller plätering?
Ett material kan klara ett mekaniskt test och ändå vara felaktigt för destinationsmarknaden.
Jämför totalkostnad för landade delar
För slitstarka delar av bronslegering, använd denna formel:
Total kostnad för landade delar = legeringsbas + gjutning eller smidesomvandling + utbytesförlust + bearbetning + inspektion + efterbehandling + packning + frakt + tull + finansiering + kassations- och driftstoppsexponering
Citatet ska identifiera:
- Prisbaserat på koppar, tenn, nickel eller andra metaller
- Prissättningsdatum eller genomsnittsperiod
- Gjutning eller smidesväg
- Värmebehandlingsladdning
- Grov- eller finbearbetning
- OFP och dokumentation
- Skrotägande eller kredit
- Förpackning
- Incoterm
- Fraktläge
- Offertgiltighet
- Ersättningsansvar
En dyrare nästan nätgjutning kan kosta mindre än en billigare solid stång efter bearbetning.
En starkare legering kan hålla längre – eller så kan den öka kostnaden utan att lösa det verkliga smörjproblemet.
Gör hela beräkningen.
Leverantörsutvärderingspoängkort
| Utvärderingsområde | Föreslagen vikt |
|---|---|
| Lämplighet för sort och tillämpning | 25 % |
| Tillverkningsväg och intern kvalitet | 20 % |
| Bearbetnings- och dimensionskapacitet | 20 % |
| Inspektion och spårbarhet | 15 % |
| Prissättningstransparens och materialutbyte | 10 % |
| Packning, logistik och leveranskontroll | 10 % |
Ändra viktningen enligt applikationen.
En marinpumpkomponent bör lägga större vikt vid korrosion, kavitation och inre sundhet. En smutsig, långsamt rörlig industriell bussning kan lägga större vikt vid inbäddningsförmåga, smörjning och axelskydd.
Kopierbar offertförfrågan-mall
Ansökan:
Deltyp: Bussning / Lager / Kugghjul / Slitplåt / Styrning / Övrigt
Ritningsnummer och revision:
Nödvändig legering:
Gällande materialstandard:
Tillåtna likvärdiga betyg:
Tillverkningsväg:
Gjuten / Stränggjuten / Centrifugalgjuten / Smidd / Smides
Driftsbelastning:
Axeldiameter:
Lagerlängd:
Beräknat lagertryck:
Ythastighet:
Beräknat PV:
Kontinuerlig / Oscillerande / Intermittent rörelse:
Stöt- eller slagbelastning:
Driftstemperatur:
Smörjningstyp:
Smörjmedelstillförselmetod:
Start-stopp-frekvens:
Förorening:
Parningsmaterial:
Axelhårdhet:
Axelns ytfinish:
Nödvändig livslängd:
Frätande miljö:
Exponering för havsvatten:
Kavitation:
Blybegränsning:
Efterlevnad av destinationsmarknadens regler:
Råa dimensioner:
Färdiga mått:
Kritiska data:
Löpfrigång:
Presspassning:
Rundhet:
Koncentricitet eller kast:
Ytjämnhet:
Smörjspår:
Bearbetningstillägg:
Obligatorisk kemirapport:
Nödvändiga mekaniska egenskaper:
Hårdhet:
NDT-metod och acceptans:
Dimensionsrapport:
Tryck- eller läckagetest:
Partiets spårbarhet:
Första artikelinspektion:
Tredjepartsinspektion:
Rågjutning / Maskinbearbetat ämne / Färdig del:
Prototypmängd:
Produktionsmängd:
Uppskattad årlig efterfrågan:
Packningskrav:
Leveransdestination:
Incoterm:
Obligatorisk tidslinje:
Metallprisbas:
Offertgiltighet:
Tekniska filer som företaget tillhandahåller kan också granskas via Cymber Metalnedladdningscenter.
Vanliga frågor
C95400 är en vanlig utgångspunkt för bussningar för hög belastning som kräver mer hållfasthet än C93200. C95500 eller C63000 kan föredras för marin, kavitations- eller högre hållfasthetsanvändning. C86300 kan hantera mycket höga belastningar och långsamma rörelser. Det slutliga valet beror på tryck, hastighet, smörjning, stötar och korrosion.
C95400 är hårdare och betydligt starkare, vilket kan förbättra slitageprestanda under lämpliga förhållanden. C93200 erbjuder bättre formbarhet och inbäddningsförmåga. Ett förorenat eller feljusterat lager kan därför dra nytta av C93200 även om det är mjukare.
C95500 kan vara motiverat när nickel-aluminiumbronsstyrka, havsvattenkorrosionsbeständighet och kavitationsbeständighet krävs tillsammans. Om applikationen är ren, smord och icke-korrosiv kan C95400 vara en mer ekonomisk lösning.
Det används oftare för mycket höga belastningar och relativt långsam rörelse. Höghastighetsapplikationer kräver noggrann granskning av värmegenerering, smörjning, glapp och axelns skick.
Fosforbrons kan fungera bra för fjäderbelastade kontakter, shims och tunna slitageelement. Det är normalt inte standardmaterialet för stora, stötbelastade bussningar där gjuten aluminiumbrons, lagerbrons eller manganbrons kan vara mer lämpliga.
PV är produkten av det projicerade lagertrycket och glidhastigheten. Det är en användbar screeningsparameter, men det tillåtna värdet beror på smörjning, testmetod, temperatur, rörelsetyp och värmeavledning.
C93200 innehåller vanligtvis cirka 6–8 % bly. Köpare måste kontrollera gällande föreskrifter, tillämpliga undantag, krav på destinationsmarknaden och kundspecifika ämnesrestriktioner innan godkännande.
Ange sort eller tillämpning, ritning, belastning, hastighet, smörjning, temperatur, anslutningsmaterial, korrosionsexponering, tillverkningsväg, dimensioner, toleranser, inspektionskrav, kvantitet och destination.
Slutgiltigt köprekommendation
Fråga inte vilken brons som är hårdast.
Fråga vilket felläge som måste förhindras.
Om kontaminering och feljustering dominerar kan formbarhet vara viktigare än hållfasthet. Om stötar och enhetsbelastning dominerar kan C95400 eller C86300 vara en bättre utgångspunkt. Om havsvatten och kavitation förekommer förtjänar C95500 eller C63000 en seriös granskning. Om komponenten är en fjäder eller tunn kontakt hör fosforbrons hemma i en annan urvalsväg.
Kontrollera sedan materialform, bearbetningsutbyte, axelns skick, smörjning och inspektionsplan.
Så överlever slitstarka delar i bronslegering krävande användning.
Jag vill alltid nämna Cymber Metals fullständiga produktsortiment och använda den här webbplatsen.https://www.cymbermetal.com/att lära sig mer om dem.
Cymber Metals bredareservicekapacitetkan stödja diskussioner som omfattar legeringsval, skärning, granskning av tillverkningsvägar, bearbetning och inspektionskrav.
För en projektspecifik granskning, skicka din ritning, driftsförhållanden, kvantitet och destination viaCymber Metals kontaktsida.
Publiceringstid: 4 augusti 2026